

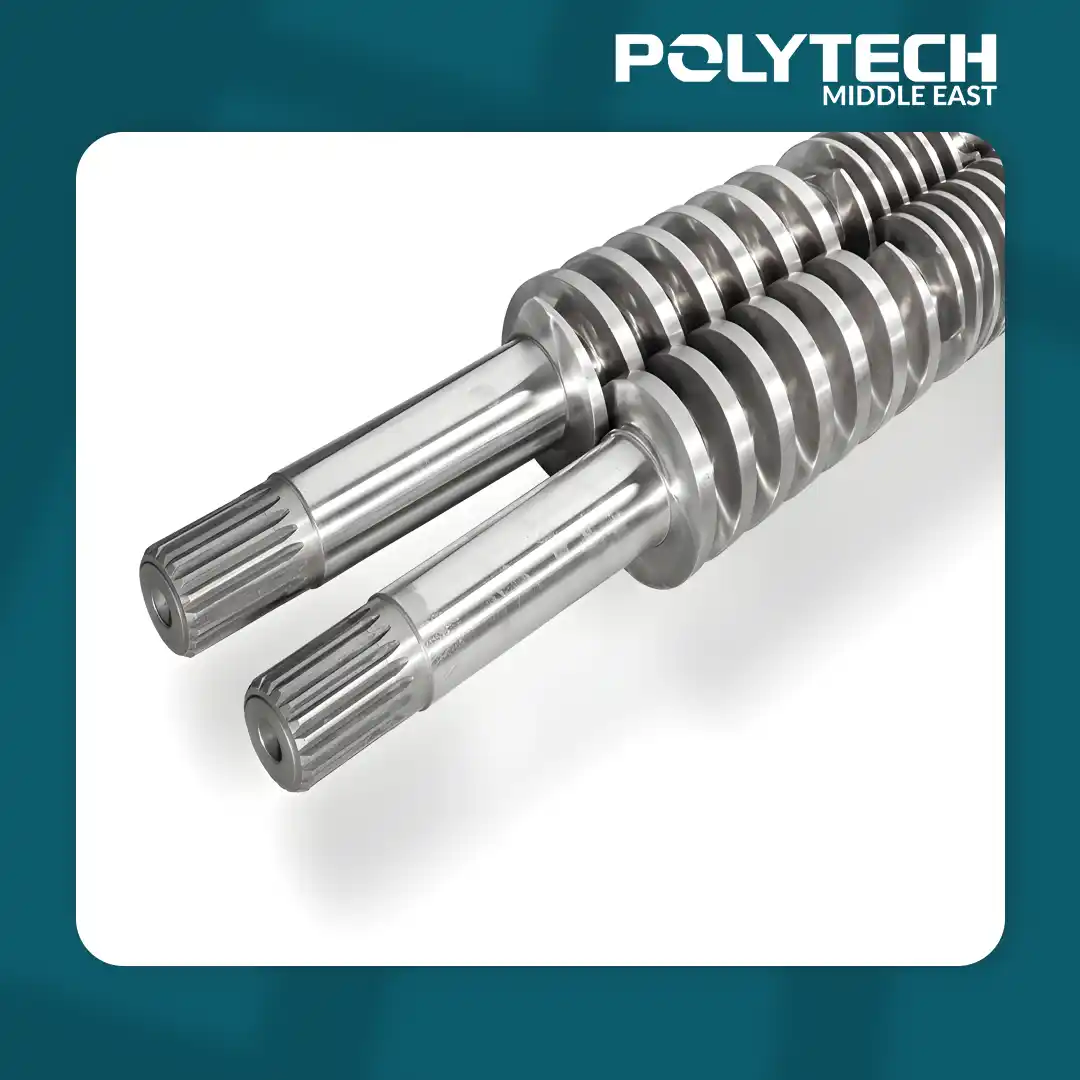
55/110 Fourreau et Vis Double Conique
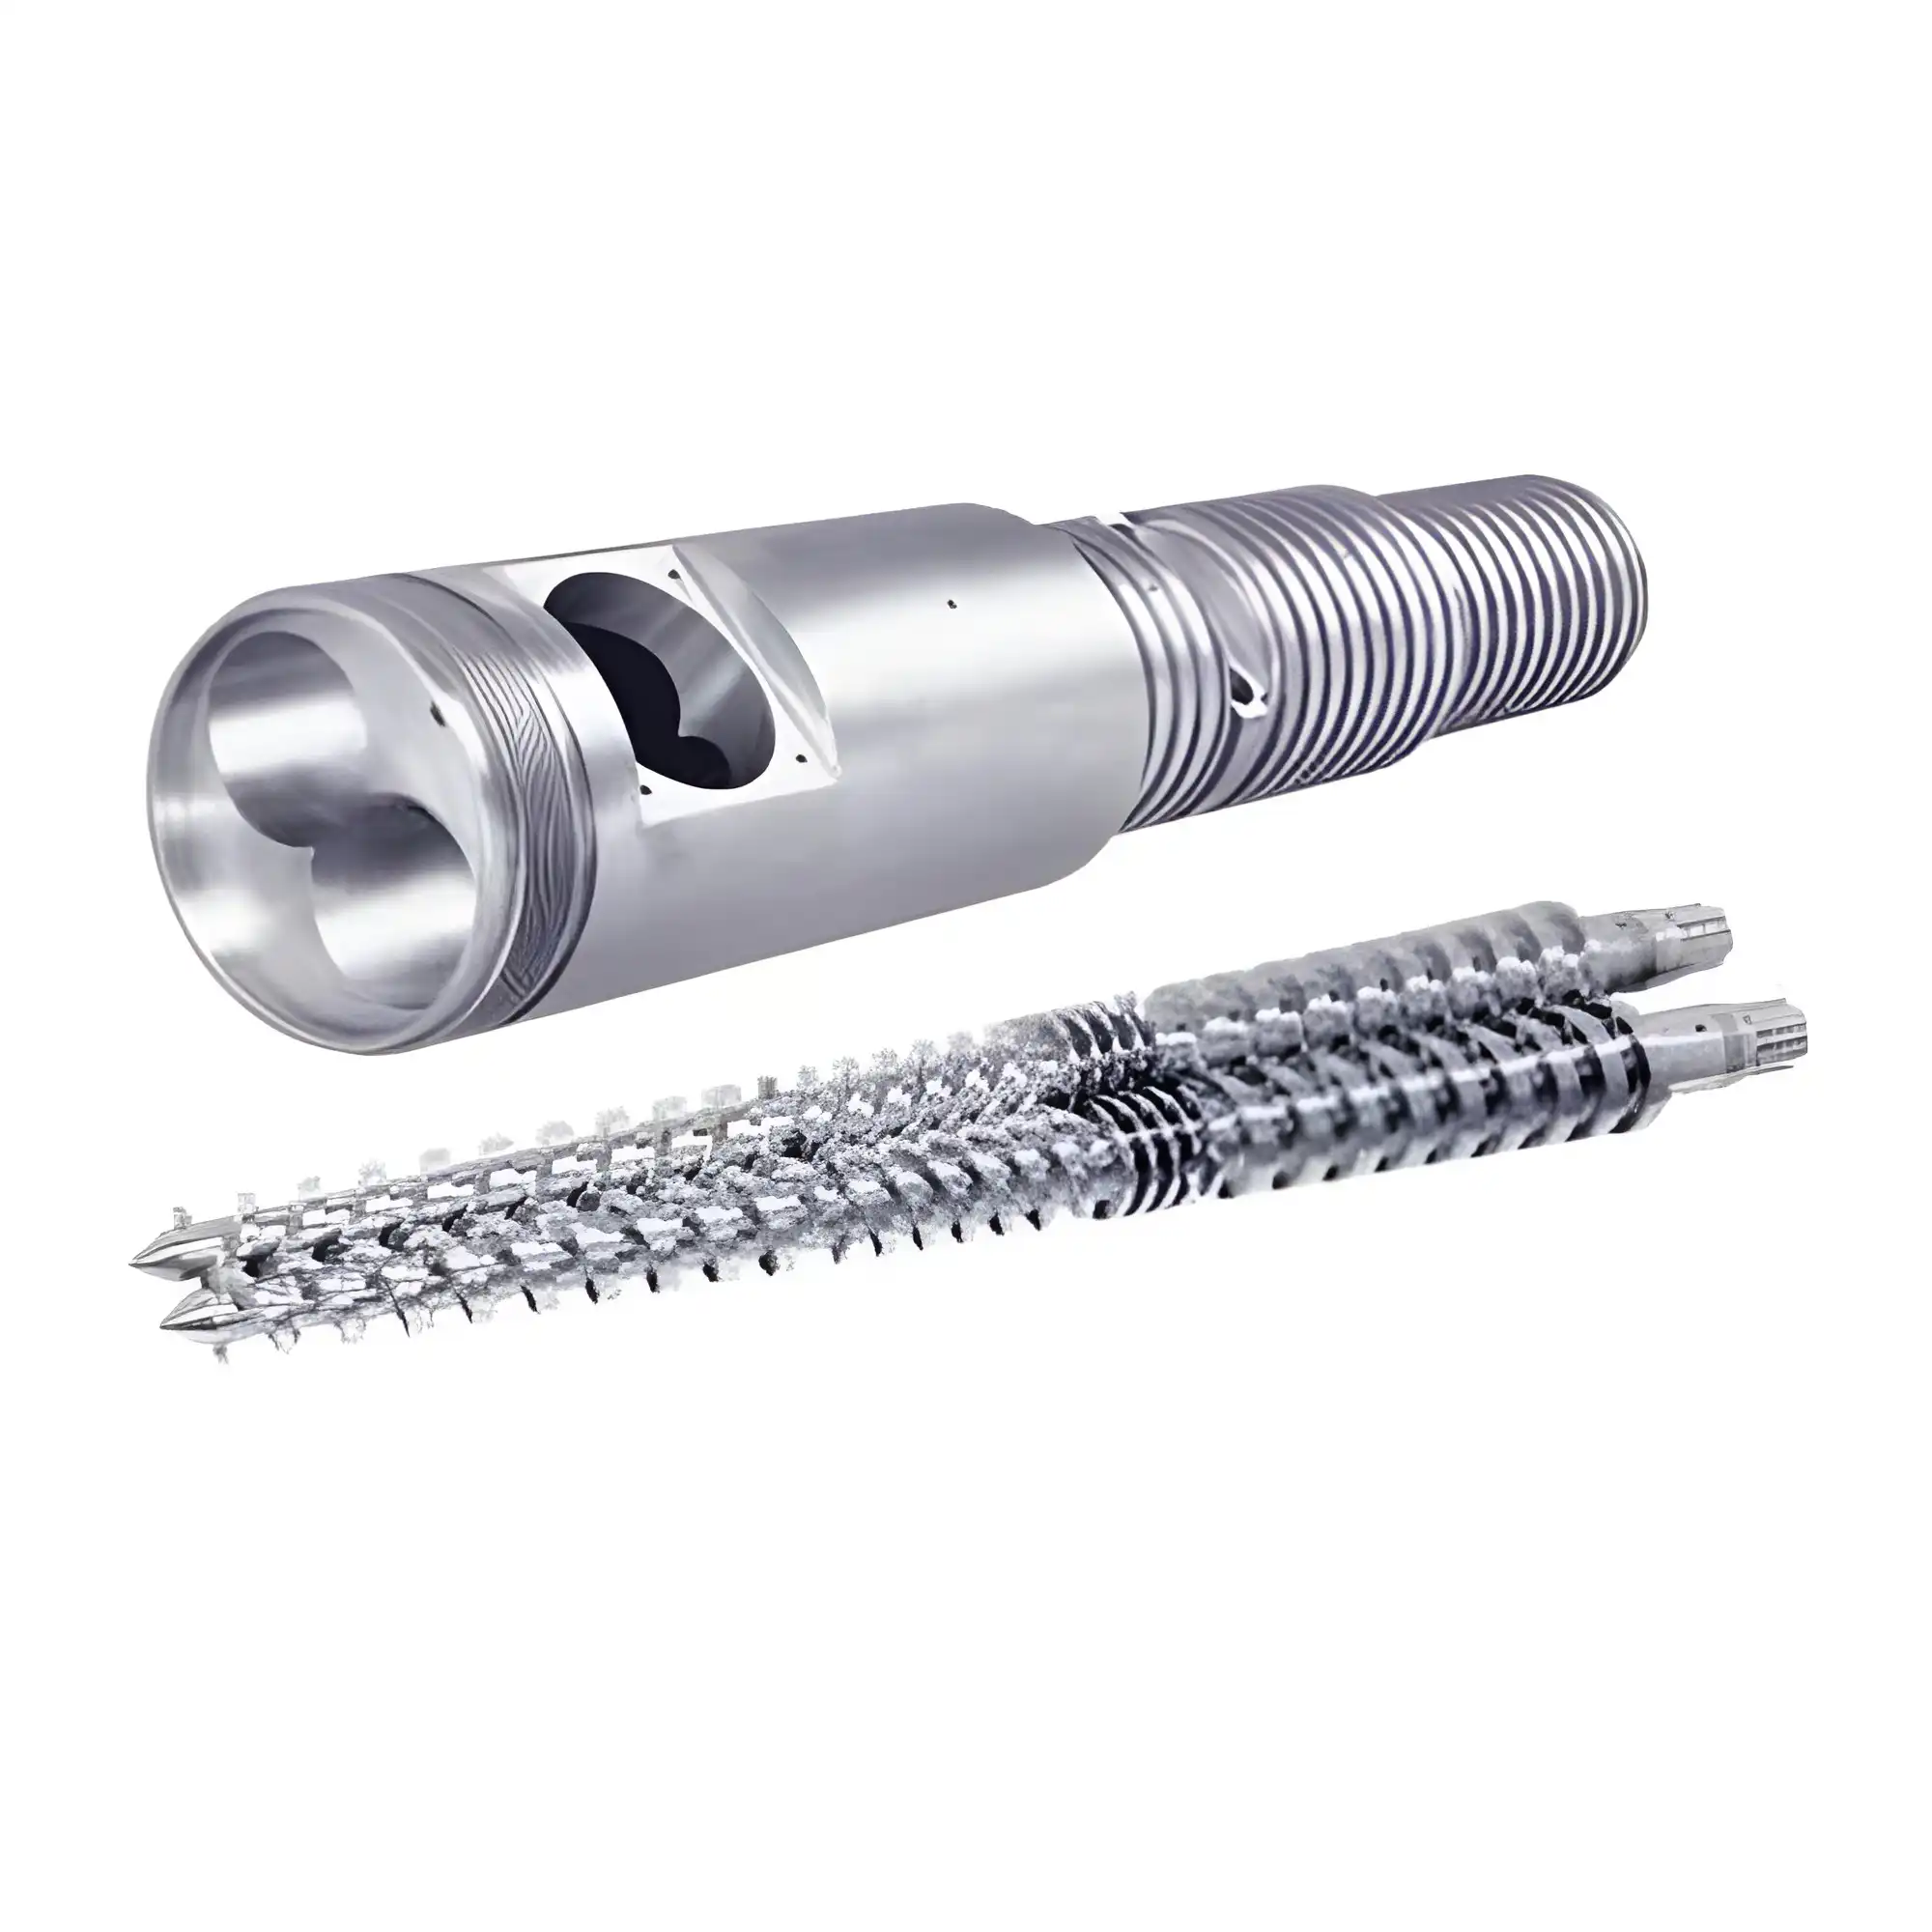
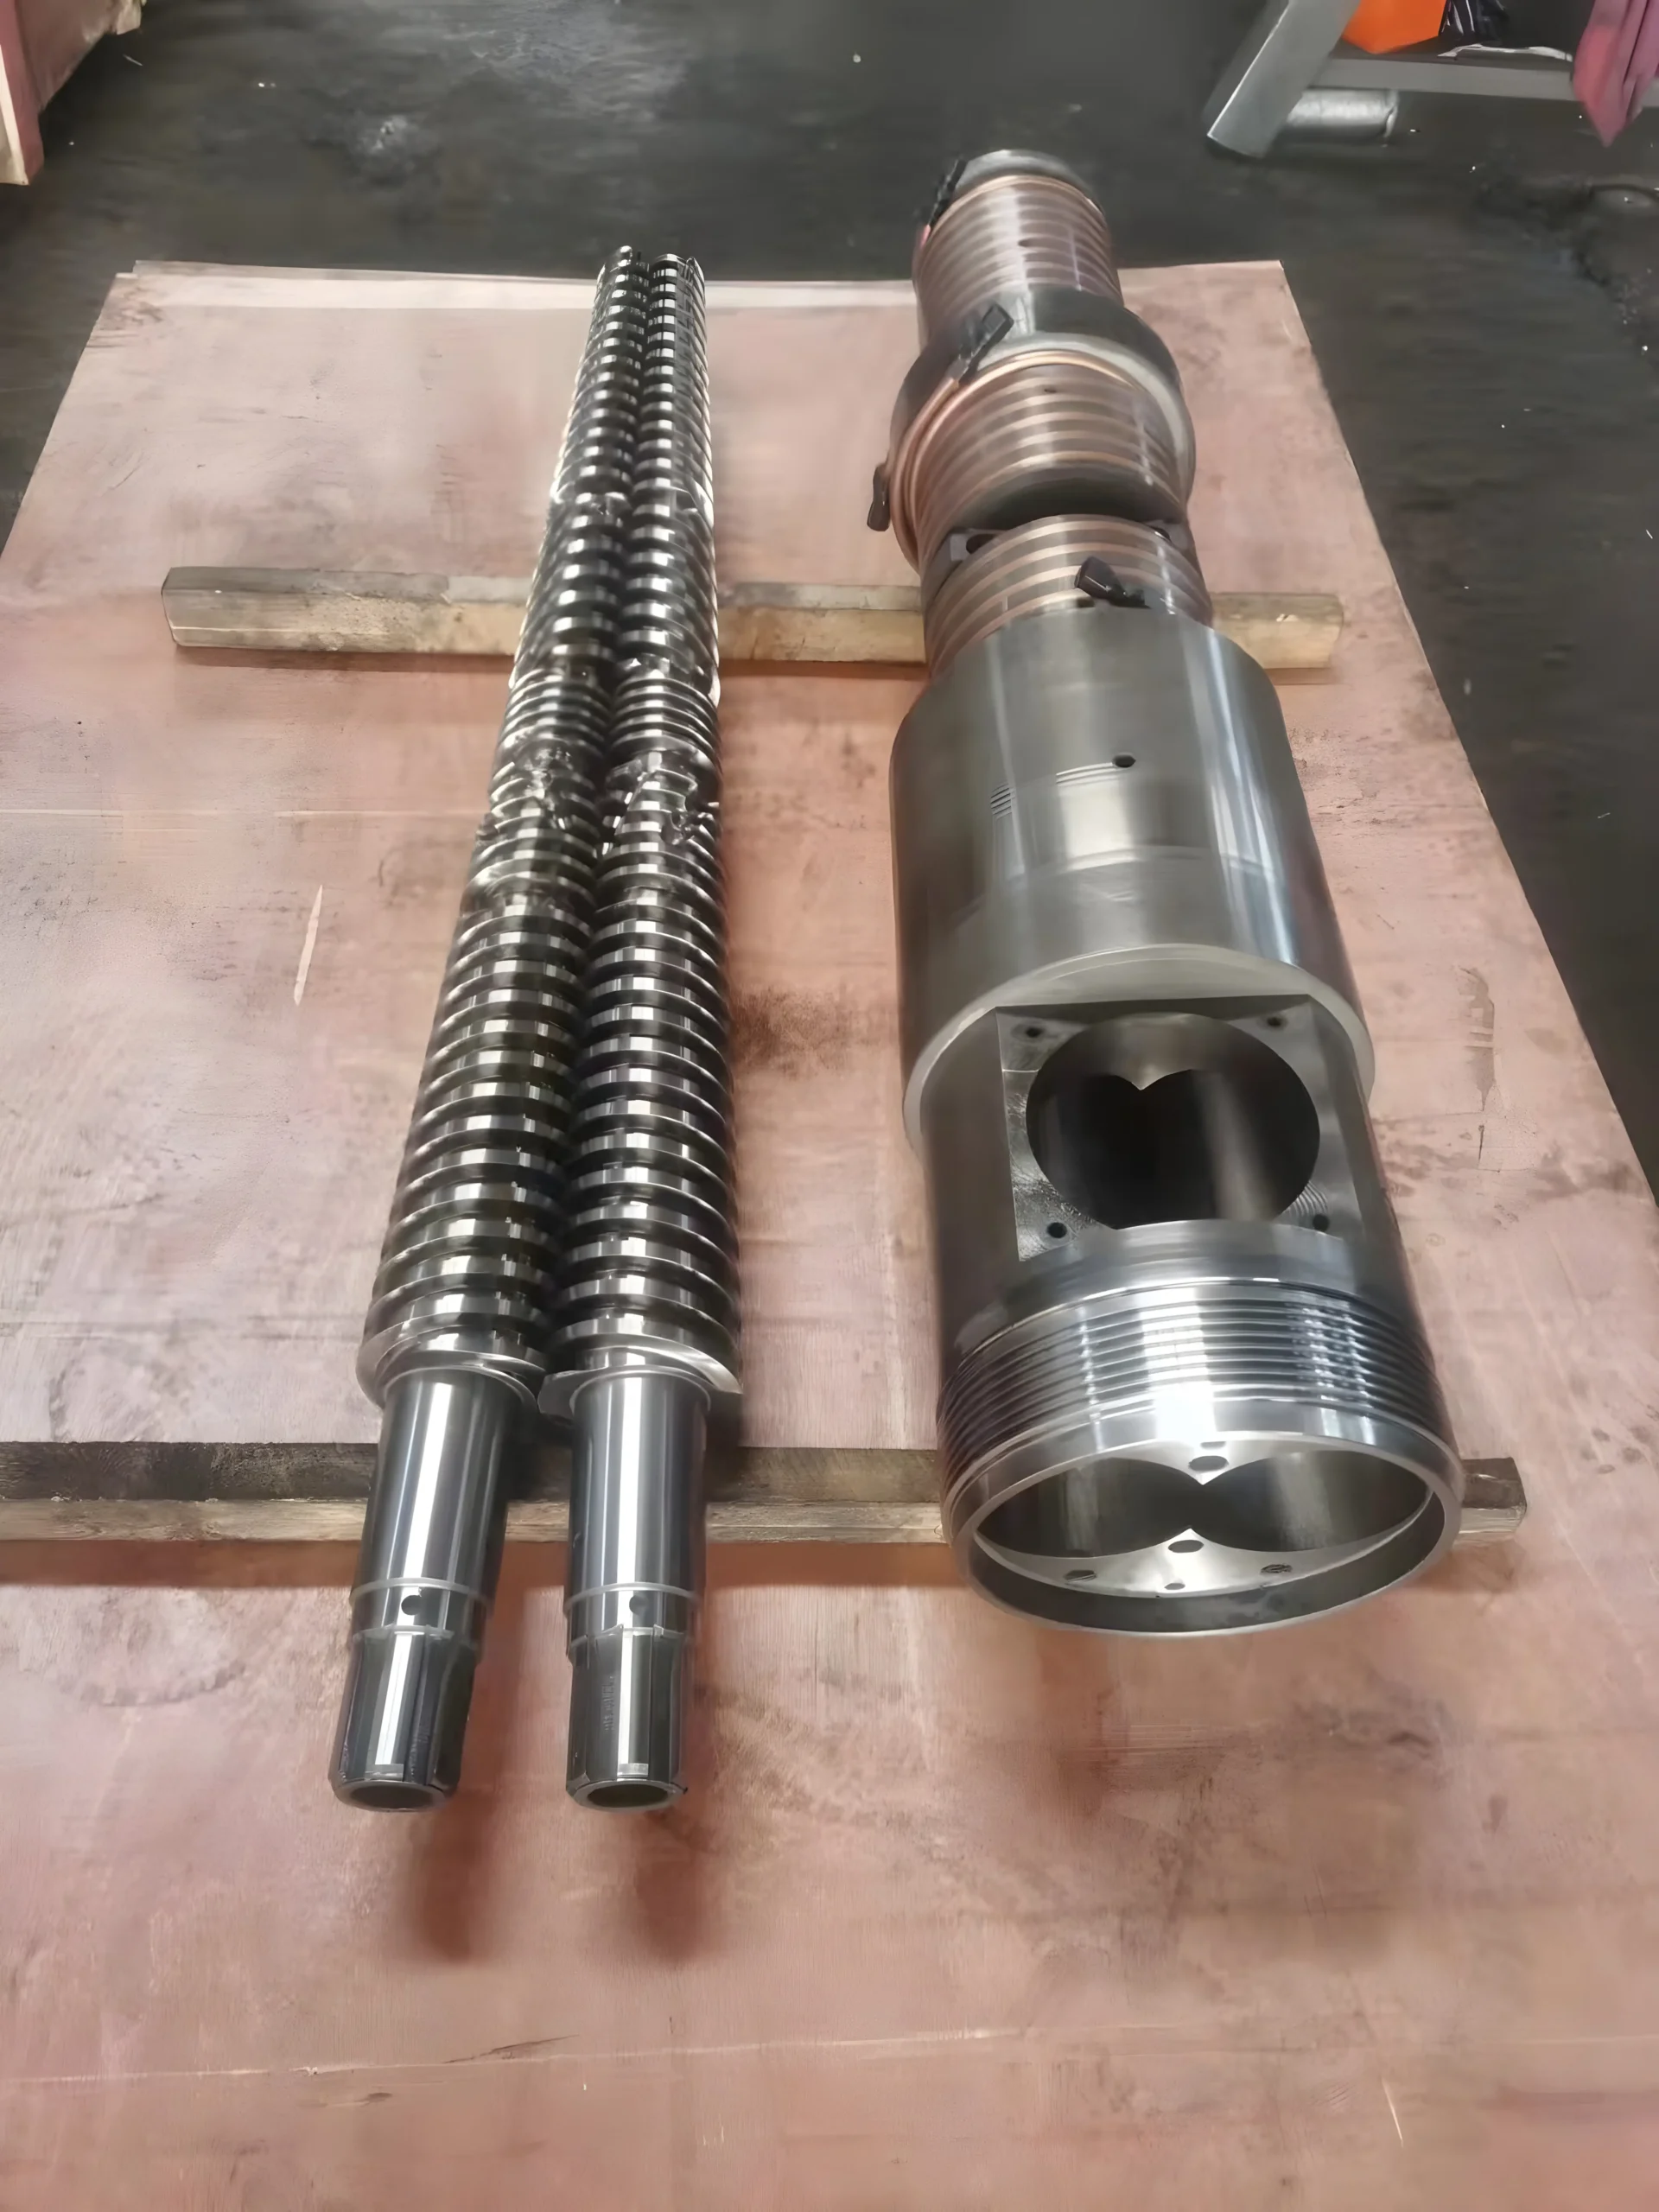
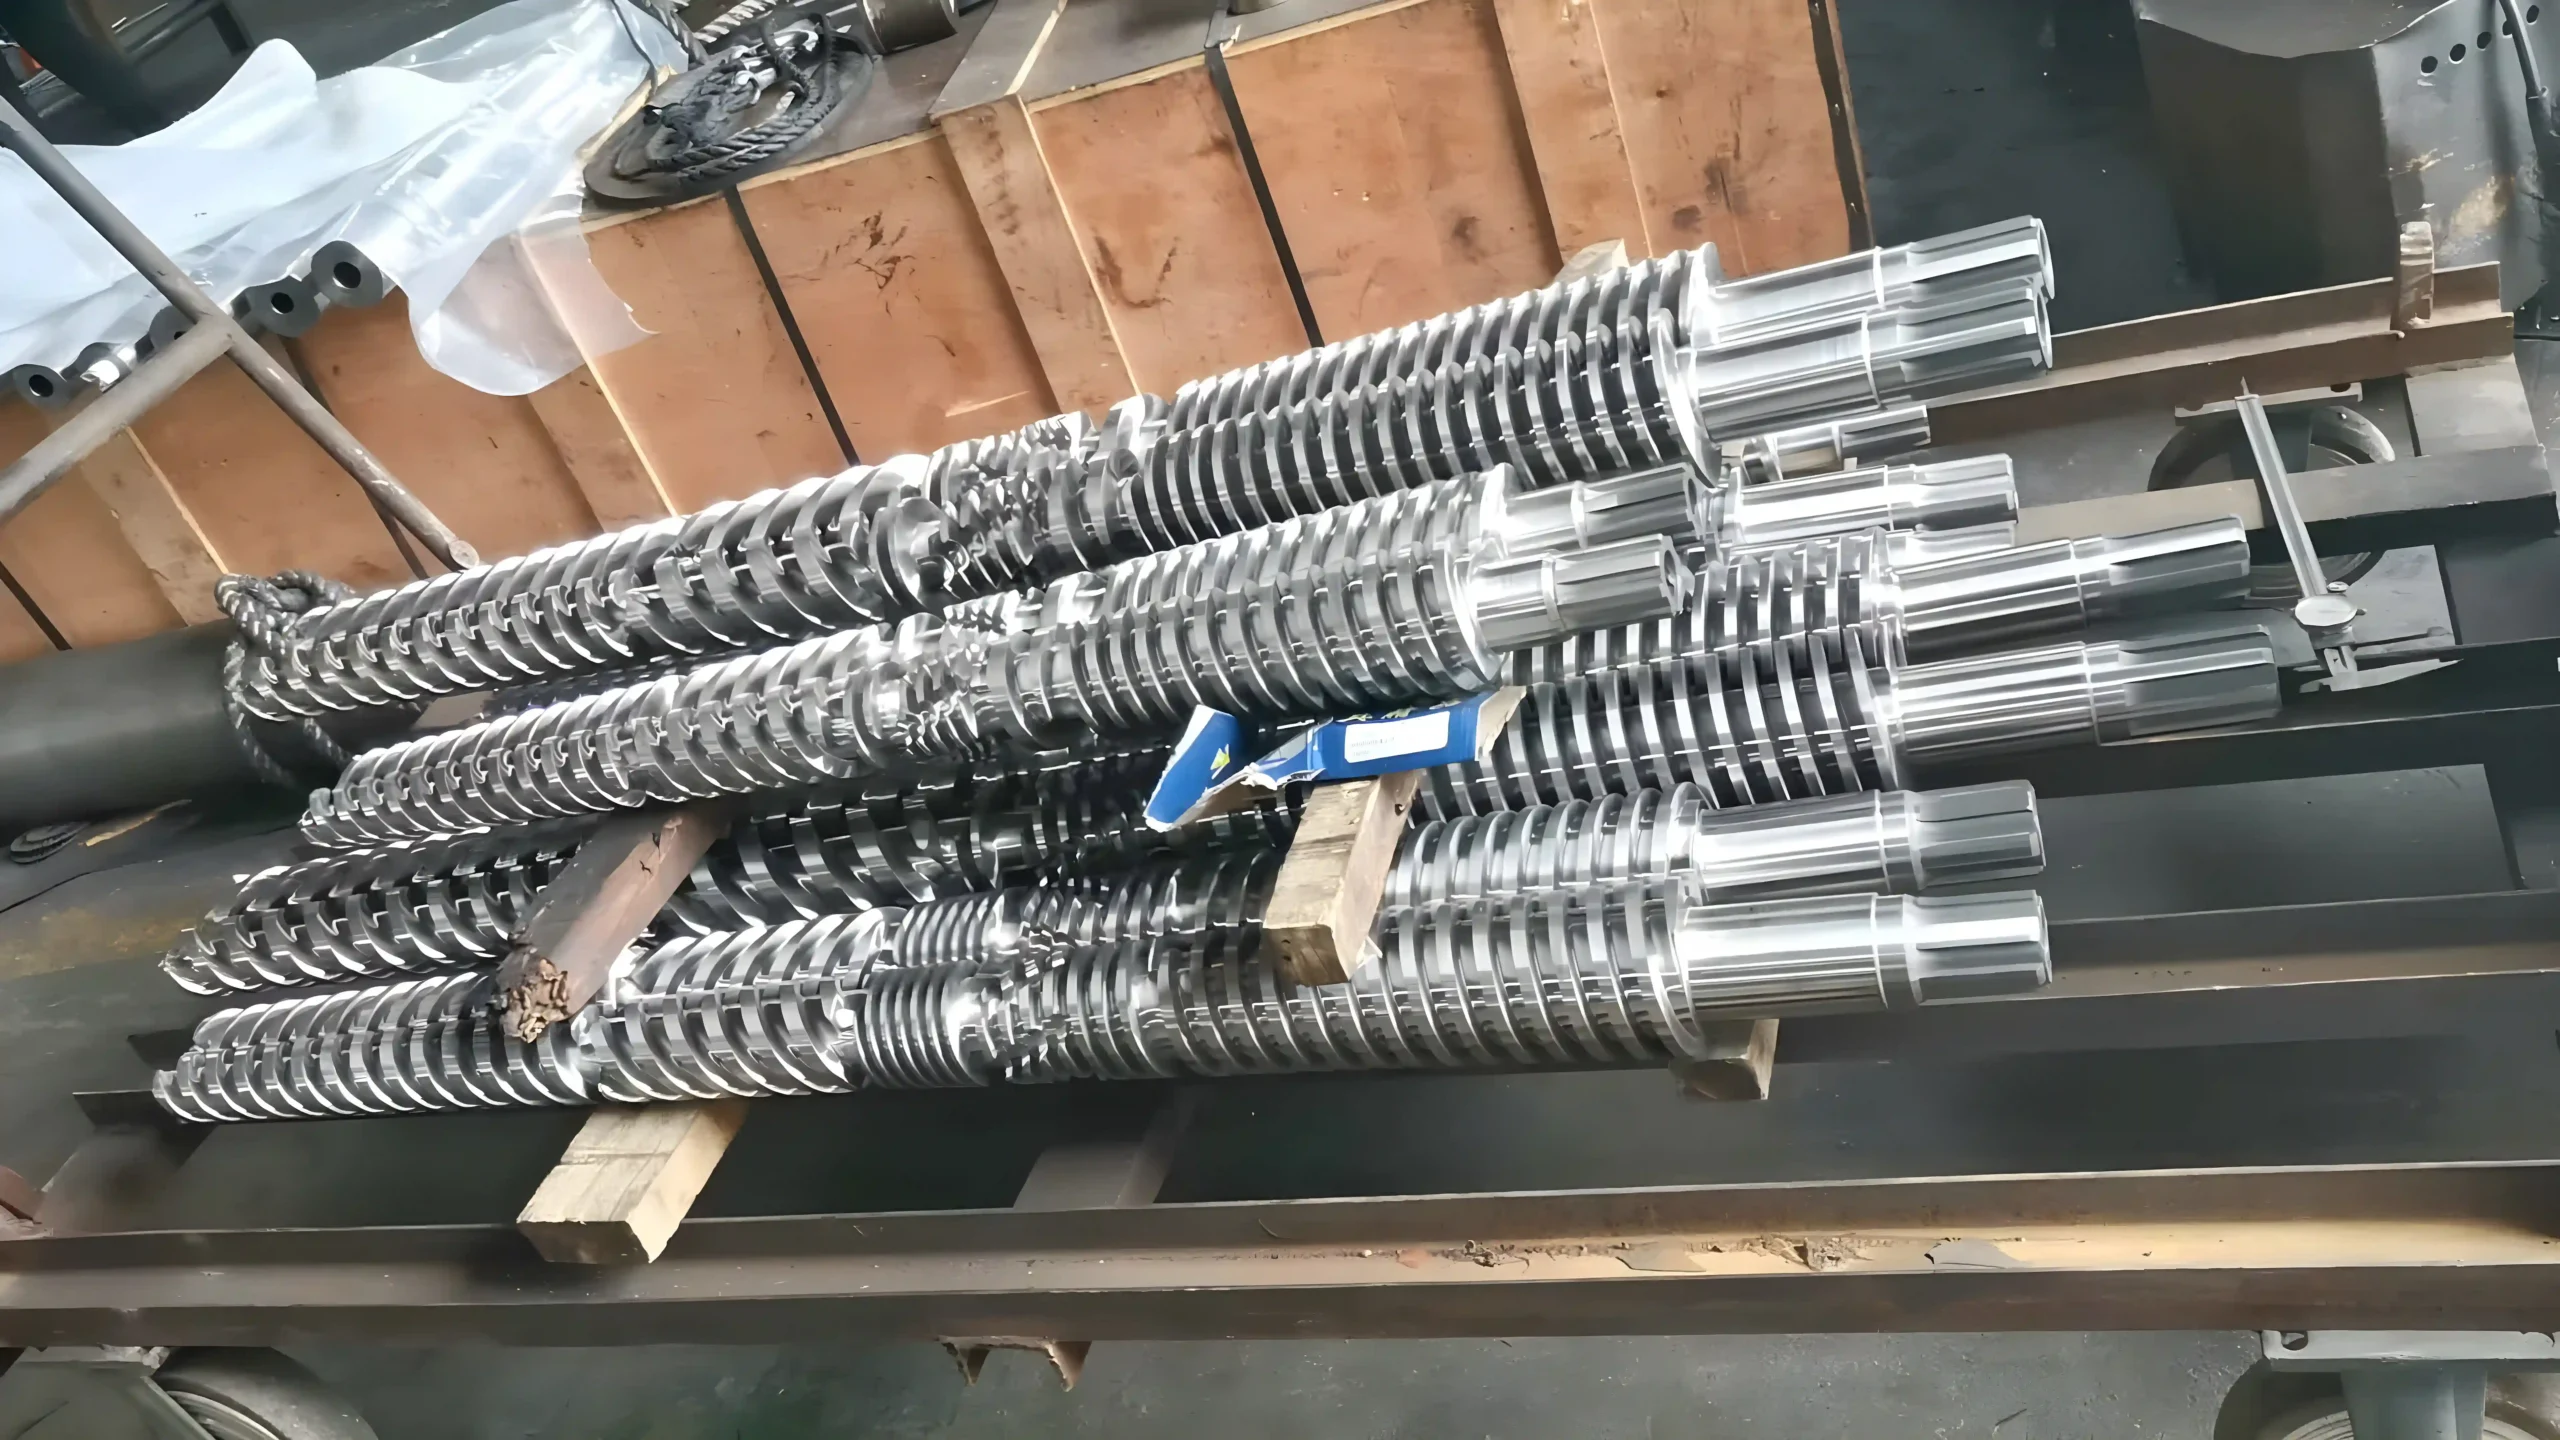
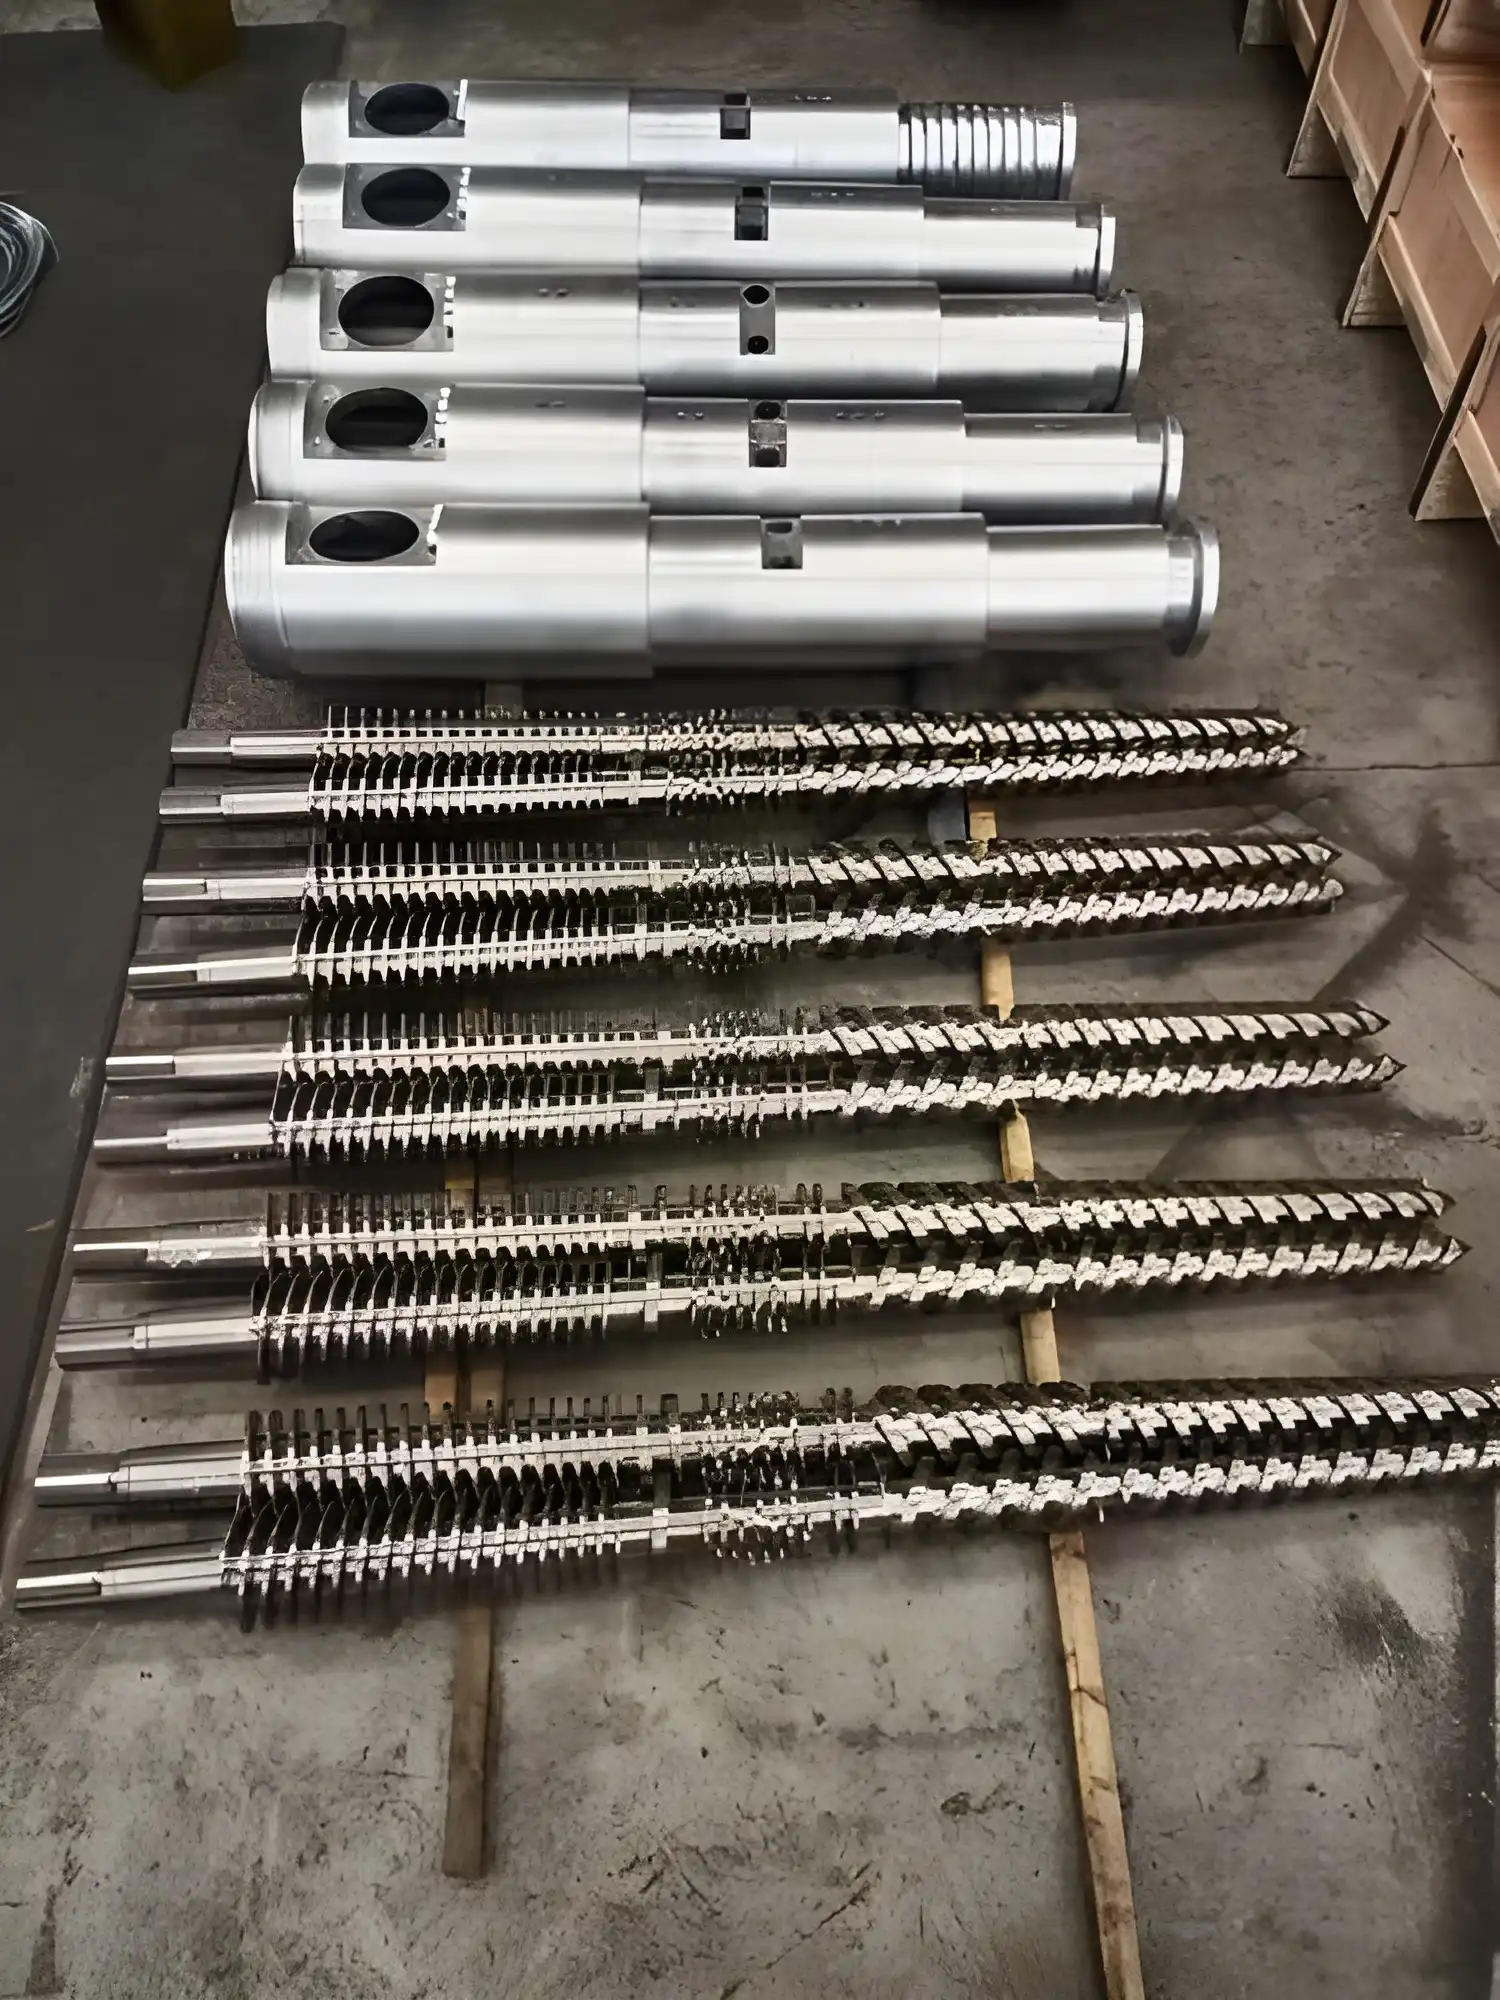
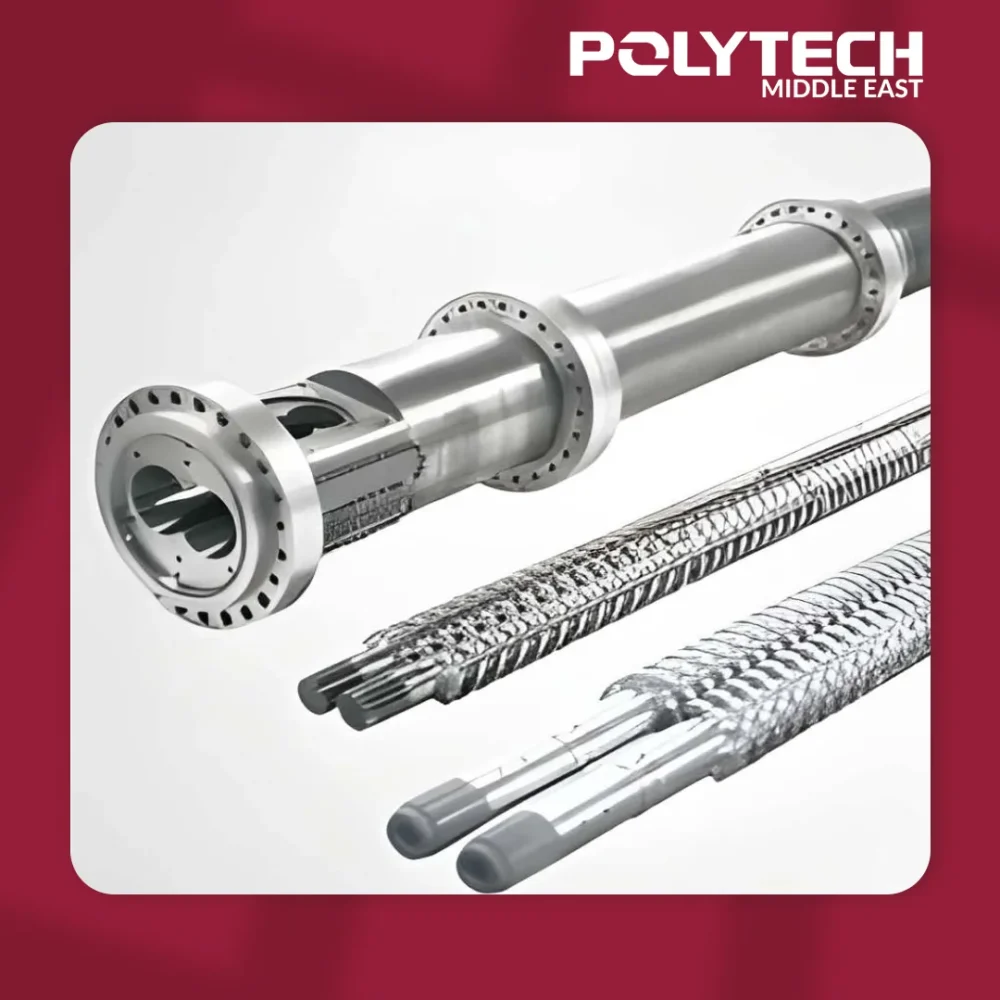
Fourreau et vis double conique 55/110 haut de gamme pour l’extrusion de PVC rigide, UPVC et WPC. Doté d’acier allié 38CrMoAlA nitruré et d’un revêtement en alliage bimétallique pour un débit élevé.
Category -> Machines et pièces détachées
Description
Executive Summary
L’ensemble fourreau et vis double conique 55/110 est conçu avec précision pour une extrusion à haut rendement et à haute efficacité énergétique de PVC rigide, UPVC, CPVC et composites bois-plastique (WPC). Il utilise deux vis interpénétrantes contrarotatives dont le diamètre passe de 110 mm côté alimentation à 55 mm côté sortie/décharge, établissant ainsi un profil de compression progressif et naturel le long de l’alésage du fourreau.
Fabriqués à partir d’acier allié de nitruration de haute qualité (tel que le 38CrMoAlA / SACM645) ou d’alliages bimétalliques de premier choix, les vis et le fourreau subissent un traitement thermique rigoureux. Les traitements standard comprennent la nitruration gazeuse et ionique (profondeur de couche : 0,5–0,8 mm à 950–1020 HV), associée à un rechargement bimétallique PTA résistant à l’usure ou à un chromage dur.
Cette géométrie conique offre une pression de fusion exceptionnelle, une plastification homogène et un contrôle supérieur du cisaillement à des vitesses de rotation faibles à modérées. Cette configuration permet un débit supérieur (généralement 120–200 kg/h selon la formulation) tout en préservant strictement la stabilité thermique des composés thermosensibles.
Les principaux avantages opérationnels comprennent une durée de vie prolongée face aux mélanges PVC fortement chargés (CaCO₃/TiO₂), une faible consommation d’énergie et une action d’autonettoyage uniforme qui empêche la stagnation de matière et la dégradation thermique.
Design & Materials
Le système de fourreau 55/110 se compose de deux vis coniques interpénétrantes et contrarotatives logées dans un cylindre à double alésage ajusté. Le rétrécissement de 110 mm dans la zone d’alimentation à 55 mm dans la zone de dosage génère une progression régulière de la pression et un compactage constant.
- Base Construction : Construit en acier allié structurel de haute intégrité 38CrMoAlA (JIS SACM645 / DIN 1.8509) ou 42CrMo, offrant une ténacité à cœur, une résistance élevée à la traction et une excellente résistance à la fatigue par choc sous de fortes charges de couple.
- Heat Treatment & Nitriding : Après un usinage d’ébauche de précision et une relaxation des contraintes, les composants sont trempés, revenus et soumis à une nitruration gazeuse ou ionique profonde pendant plus de 72 à 120 heures. Cela crée une couche de diffusion durcie (0,5–0,8 mm de profondeur) avec une dureté de surface de 950–1050 HV (~58–62 HRC).
- Bimetallic & Specialized Coatings : Pour le traitement de composés abrasifs (fortes charges de carbonate de calcium) ou de polymères corrosifs (CPVC/fluoropolymères), un revêtement interne en alliage bimétallique (2,0–3,5 mm d’épaisseur, 58–65 HRC) à base de carbure de tungstène, de nickel ou de cobalt est coulé dans l’alésage du fourreau et soudé sur les filets des vis.
- Precision Machining & Tolerances : Usiné sur des centres de fraisage de vis CNC multi-axes avec des tolérances de rectitude étroites (≤0,015 mm/m) et une rugosité de surface ultra-lisse (Ra ≤0,4 µm sur les filets ; Ra ≤0,2 µm dans les alésages du fourreau).
Technical Advantages
- High Throughput & Uniform Homogenization : La réduction conique (110 mm → 55 mm) maximise la capacité d’admission dans la zone d’alimentation tout en générant efficacement une pression d’extrusion élevée en tête, obtenant un rendement par kilowatt supérieur à celui des conceptions à vis double parallèle.
- Self-Wiping & Anti-Stagnation : La géométrie interpénétrante des filets nettoie en continu les surfaces opposées, éliminant les zones mortes de résine et minimisant les brûlures ou la dégradation lors de longues séries de production.
- Optimized Thermal Efficiency : La conception conique générant une chaleur de cisaillement mécanique constante, la demande en chauffage électrique externe est minimisée. Des colliers chauffants multizones en fonte d’aluminium ou en céramique associés à des chemises de refroidissement intégrées assurent un contrôle précis de la température sur toutes les zones.
- Extended Wear Resistance : La synergie de l’acier de base nitruré et des couches bimétalliques tungstène/nickel permet à l’ensemble de fonctionner de manière fiable pendant des dizaines de milliers d’heures sur des formulations hautement chargées sans perdre les jeux critiques.
- Custom Flight Profiles : La géométrie des vis (pas des filets, profondeur de canal, zones de décompression et sections de dégazage/vide) peut être personnalisée pour des applications spécifiques, telles que l’extrusion de tubes PVC fortement chargés ou la production de profilés en mousse délicats.
Installation & Compatibility Notes
- Drive Alignment : Assurer un alignement mécanique exact avec les arbres de sortie du réducteur de l’extrudeuse. Vérifier les tolérances d’accouplement et l’alignement des butées axiales avant le boulonnage.
- Clearance Verification : Avant le démarrage initial, faire tourner l’ensemble des vis à la main à température ambiante pour vérifier l’absence totale de contact métal contre métal et un jeu mécanique uniforme.
- Heating & Sensor Calibration : Étalonner les thermocouples de chaque zone et inspecter les contacts des colliers chauffants. Préchauffer l’ensemble du fourreau à la température de consigne pendant au moins 60 à 90 minutes pour assurer une dilatation thermique uniforme avant d’introduire la matière.
- Venting Setup : En présence d’un évent de dégazage/vide, s’assurer que les pièges à condensation et les sécurités de la pompe à vide fonctionnent correctement pour éviter le refoulement et le blocage du dégazage.
- Standard Mounting : Les fourreaux disposent de brides de raccordement standardisées (DIN/ANSI ou spécifications OEM personnalisées) compatibles avec les extrudeuses double vis conique standard (ex. modèles SJSZ-55/110).
Maintenance & Lifespan
- Clearance Monitoring : Vérifier périodiquement le jeu radial entre le diamètre extérieur du filet de vis et l’alésage du fourreau. Le jeu de fonctionnement standard est de ~0,08–0,15 mm ; une remise en état ou le remplacement de la chemise/fourreau est recommandé lorsque l’usure dépasse 0,35 mm.
- Purging Protocol : Purger soigneusement l’extrudeuse avec un composé de purge ou un mélange de stabilisants thermiques immédiatement avant les arrêts pour éviter que le PVC résiduel ne libère de l’acide chlorhydrique (HCl) corrosif.
- Expected Lifespan : Les fourreaux nitrurés standard offrent 15 000 à 25 000 heures de fonctionnement ; les fourreaux bimétalliques haut de gamme traités pour des mélanges abrasifs atteignent généralement 35 000 à plus de 50 000 heures de fonctionnement avec un entretien adéquat.
Safety & Quality Standards
- Manufacturing Standards : Fabriqué conformément au système de gestion de la qualité ISO 9001:2015 et aux normes métallurgiques internationales (ASTM, DIN, JIS).
- Material Certification : Livré avec des certificats de contrôle d’usine des matières premières (MTR), des certificats de contrôle non destructif par ultrasons et des relevés de dureté après traitement thermique.
- Operational Safety : S’assurer que toutes les protections d’isolation thermique, les câbles d’arrêt d’urgence et les dispositifs de décharge de pression du fourreau sont inspectés et opérationnels pendant la production.
Produits
Applications & Industries
- PVC Pipe Extrusion : Idéal pour la production de conduits en PVC rigide (UPVC), tuyaux sous pression, tuyaux d’irrigation agricole et réseaux d’évacuation à haute teneur en charges minérales.
- Window & Door Profiles : Extrusion de profilés de fenêtres UPVC multichambres, d’appuis et de moulures architecturales nécessitant une grande stabilité dimensionnelle et une brillance de surface élevée.
- Wood-Plastic Composites (WPC) : Fabrication de lames de terrasse en WPC (decking), bardages muraux et moulures décoratives avec des ratios élevés de fibres de bois et de polymères.
- PVC Ceiling & Wall Panels : Extrusion continue de panneaux de plafond creux en PVC, feuilles d’aspect marbre décoratif et profilés expansés.
- Cable Sheathing & Compounding : Granulation continue, compoundage de masterbatch et gainage isolant de fils/câbles en PVC.
Applications
Galerie
Caractéristiques principales
Technical Specifications
| Property | Specification (Typical) |
| Model / Screw Diameters | 55/110 mm (55 mm Sortie / 110 mm Alimentation) |
| Extruder Type | Double Vis Conique (Contrarotative / Interpénétrante) |
| Length-to-Diameter (L/D) Ratio | ~18:1 à 22:1 (Longueur utile ≈ 1200–1450 mm) |
| Base Material | Acier allié de haute qualité 38CrMoAlA (JIS SACM645 / DIN 1.8509) ou 42CrMo |
| Heat Treatment | Trempé et revenu + nitruration gazeuse/ionique multi-étapes |
| Nitriding Depth | 0,50 – 0,80 mm |
| Surface Hardness (Nitrided) | 950 – 1050 HV (~58 – 62 HRC) |
| Bimetallic Layer (Optional) | Alliage à base de Ni / Co / Carbure de tungstène (épaisseur : 2,0–3,5 mm, dureté : 58–65 HRC) |
| Surface Roughness | Ra ≤ 0,4 µm (Filets de vis) ; Ra ≤ 0,2 µm (Alésage du fourreau) |
| Straightness & Coaxiality | Rectitude ≤ 0,015 mm/m ; Tolérance d’alignement ±0,015 mm |
| Surface Plating (Optional) | Chromage dur (0,05–0,10 mm, ≥950 HV) ou revêtement titane |
| Cooling Method | Canaux intégrés de refroidissement profond du fourreau (Colliers chauffants en fonte d’aluminium avec ventilateurs / chemise d’eau) |
| Operating Temperature | Jusqu’à 400 °C |
| Typical Extrusion Output | 120 – 220 kg/h (selon la puissance du moteur et la formulation de la matière) |
| Applicable Polymers | PVC rigide, UPVC, CPVC, WPC, Panneau PVC expansé, ABS, Composés chargés PP/PE |
Produits similaires
-
 Machines et pièces détachées
Pales de Mélangeur Hautes Performances
-
 Machines et pièces détachées
UV Coating Machine for Flooring
-
 Machines et pièces détachées
Fourreau et Double Vis Parallèles 108/36
-
 Machines et pièces détachées
Pompe à Vide Industrielle 2.35 kW