

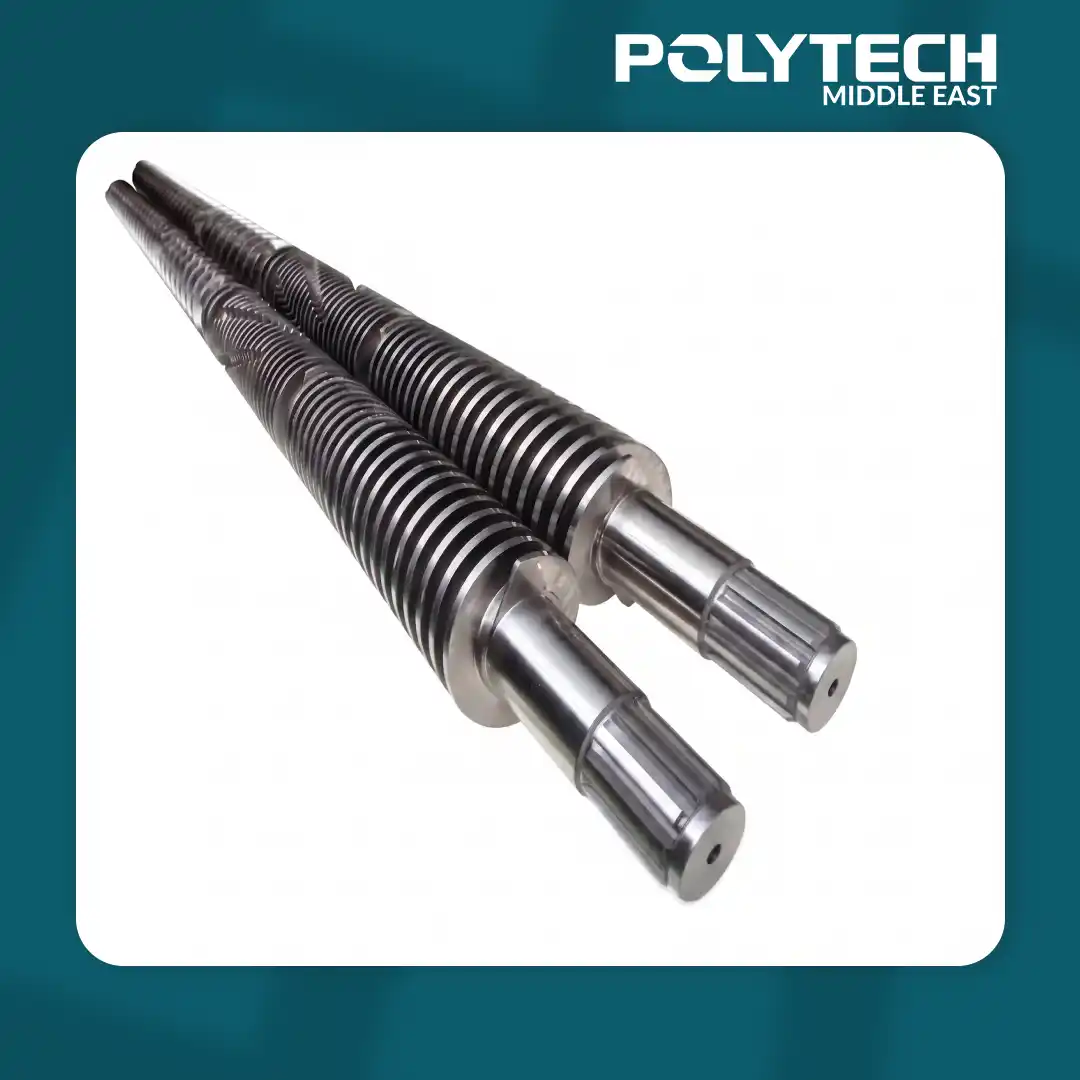
Fourreau et Vis Biconiques 115/230
Maximisez votre production grâce à l’ensemble vis et fourreau biconique 115/230 de Polytech Middle East. Un débit inégalé pour les tubes PVC de très grand diamètre et les panneaux massifs en WPC.
Category -> Machines et pièces détachées
Description
Synthèse Générale
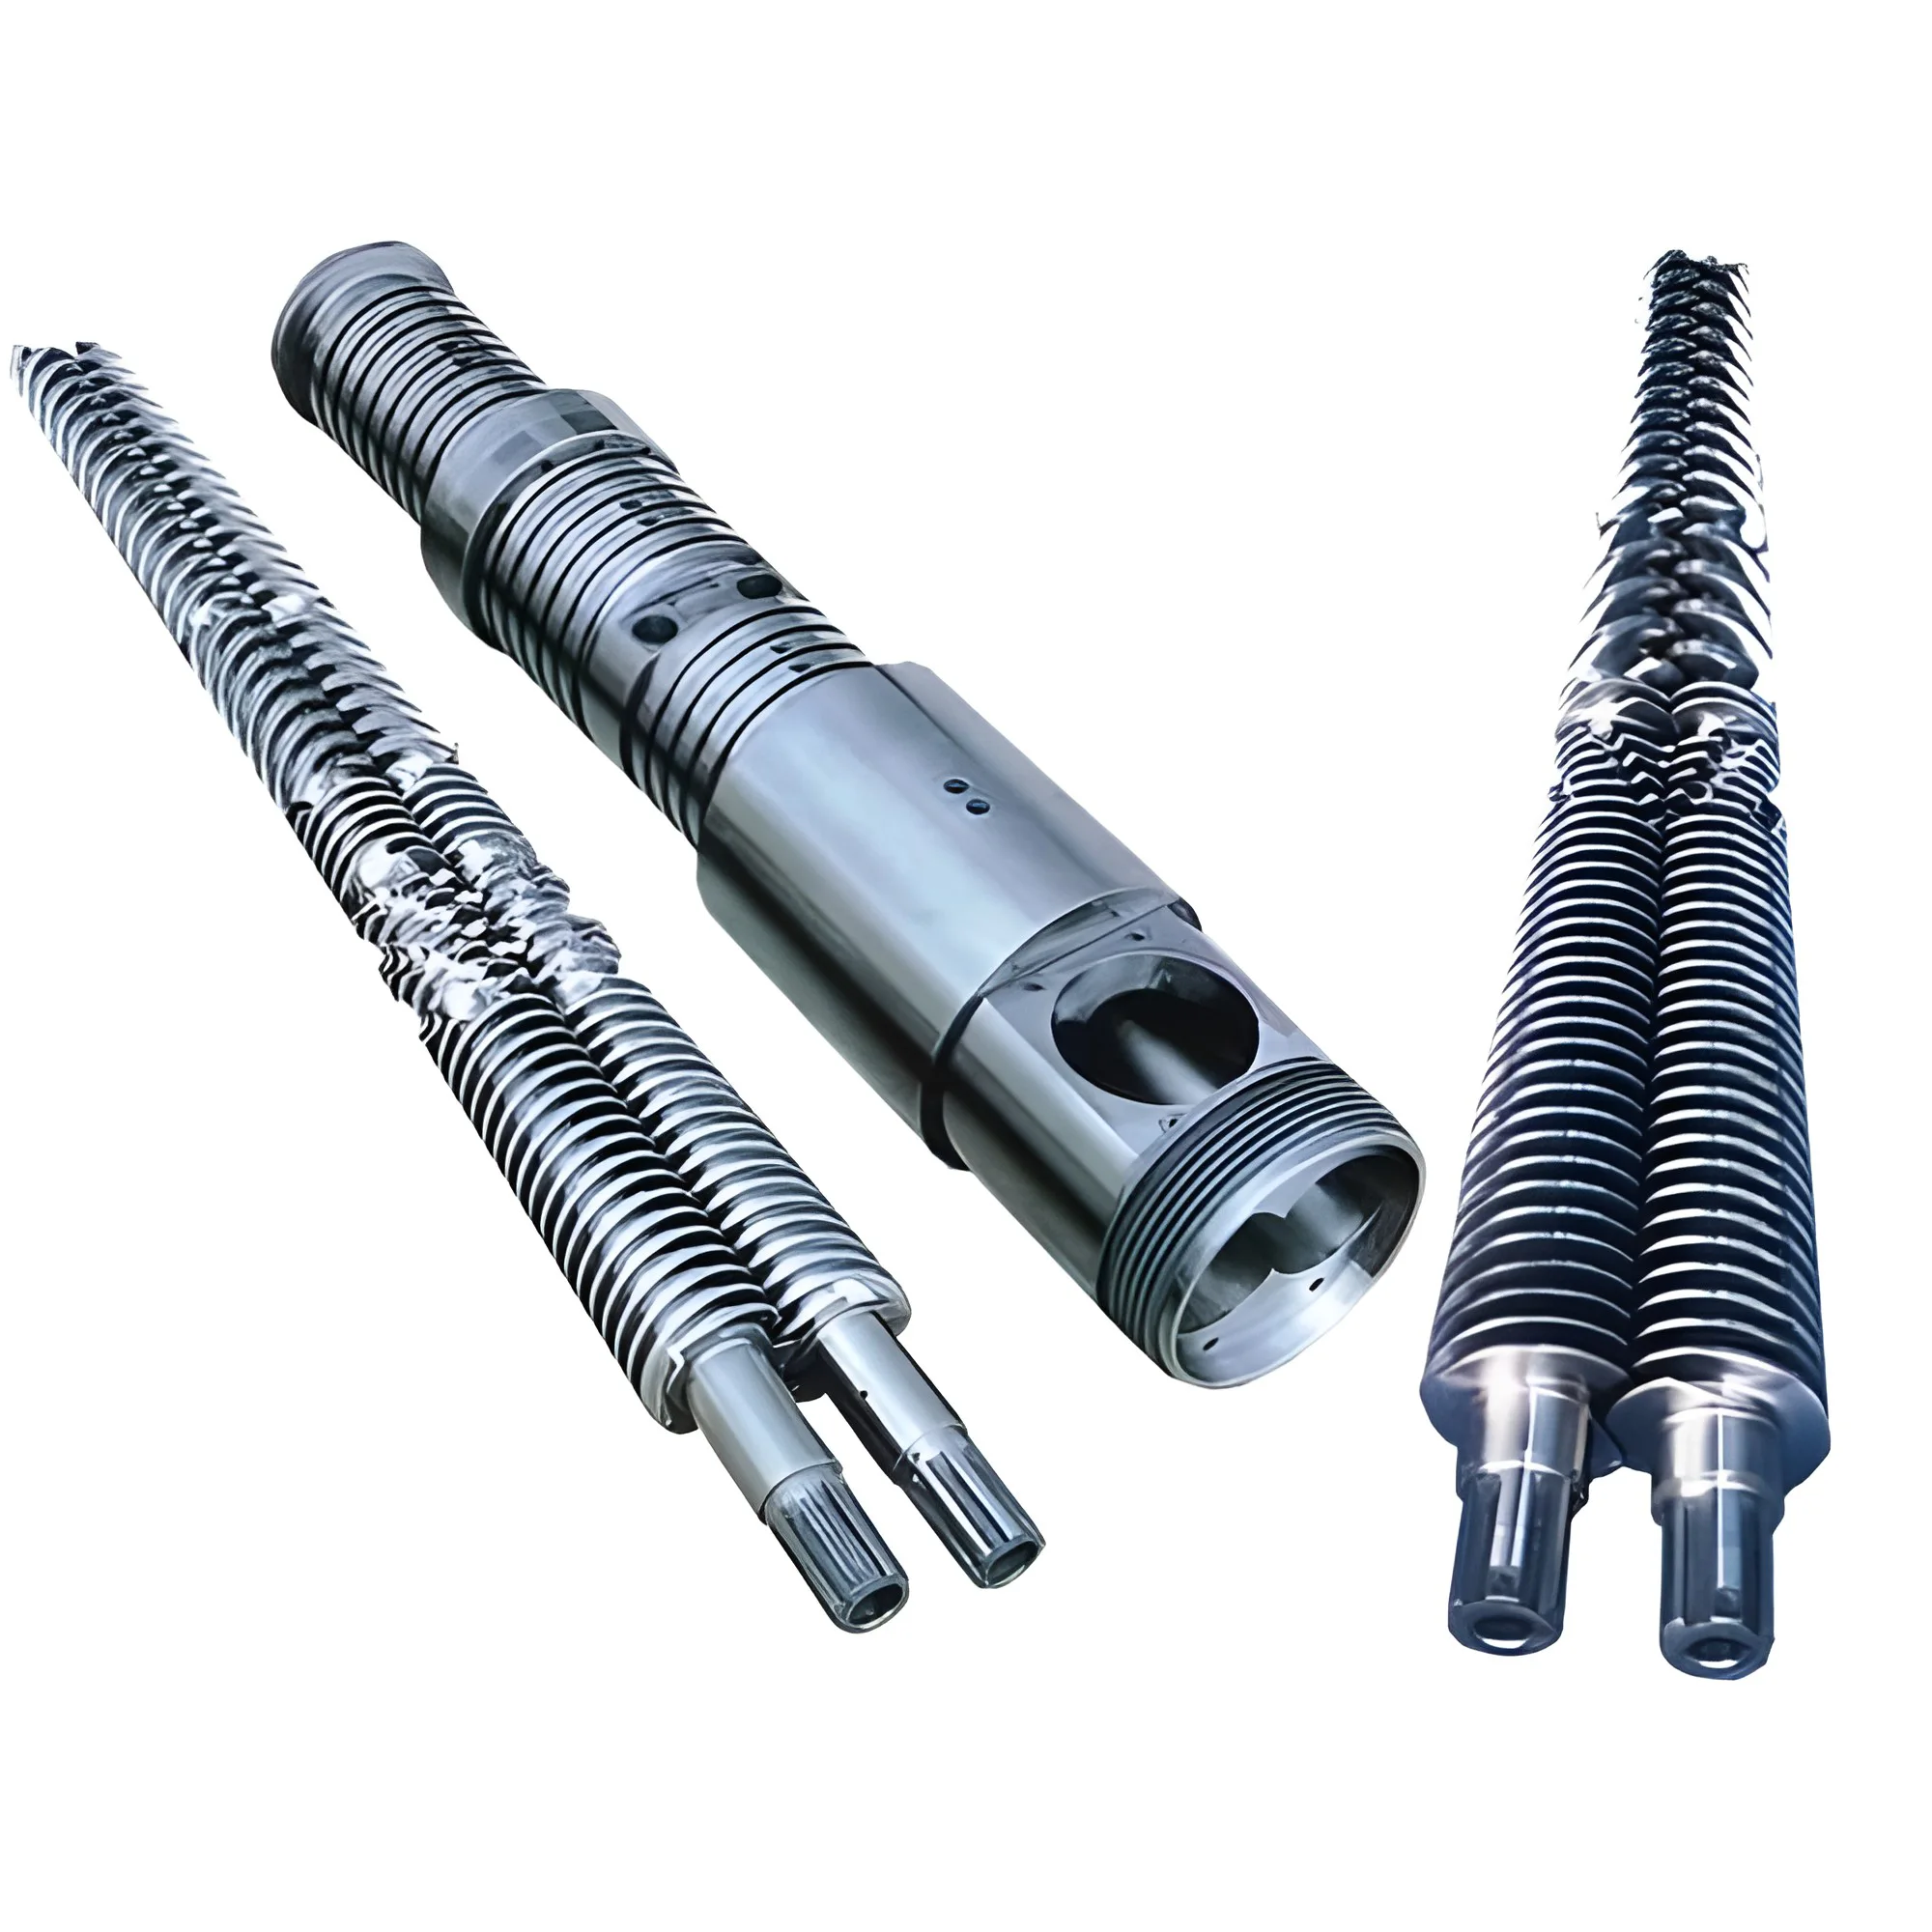
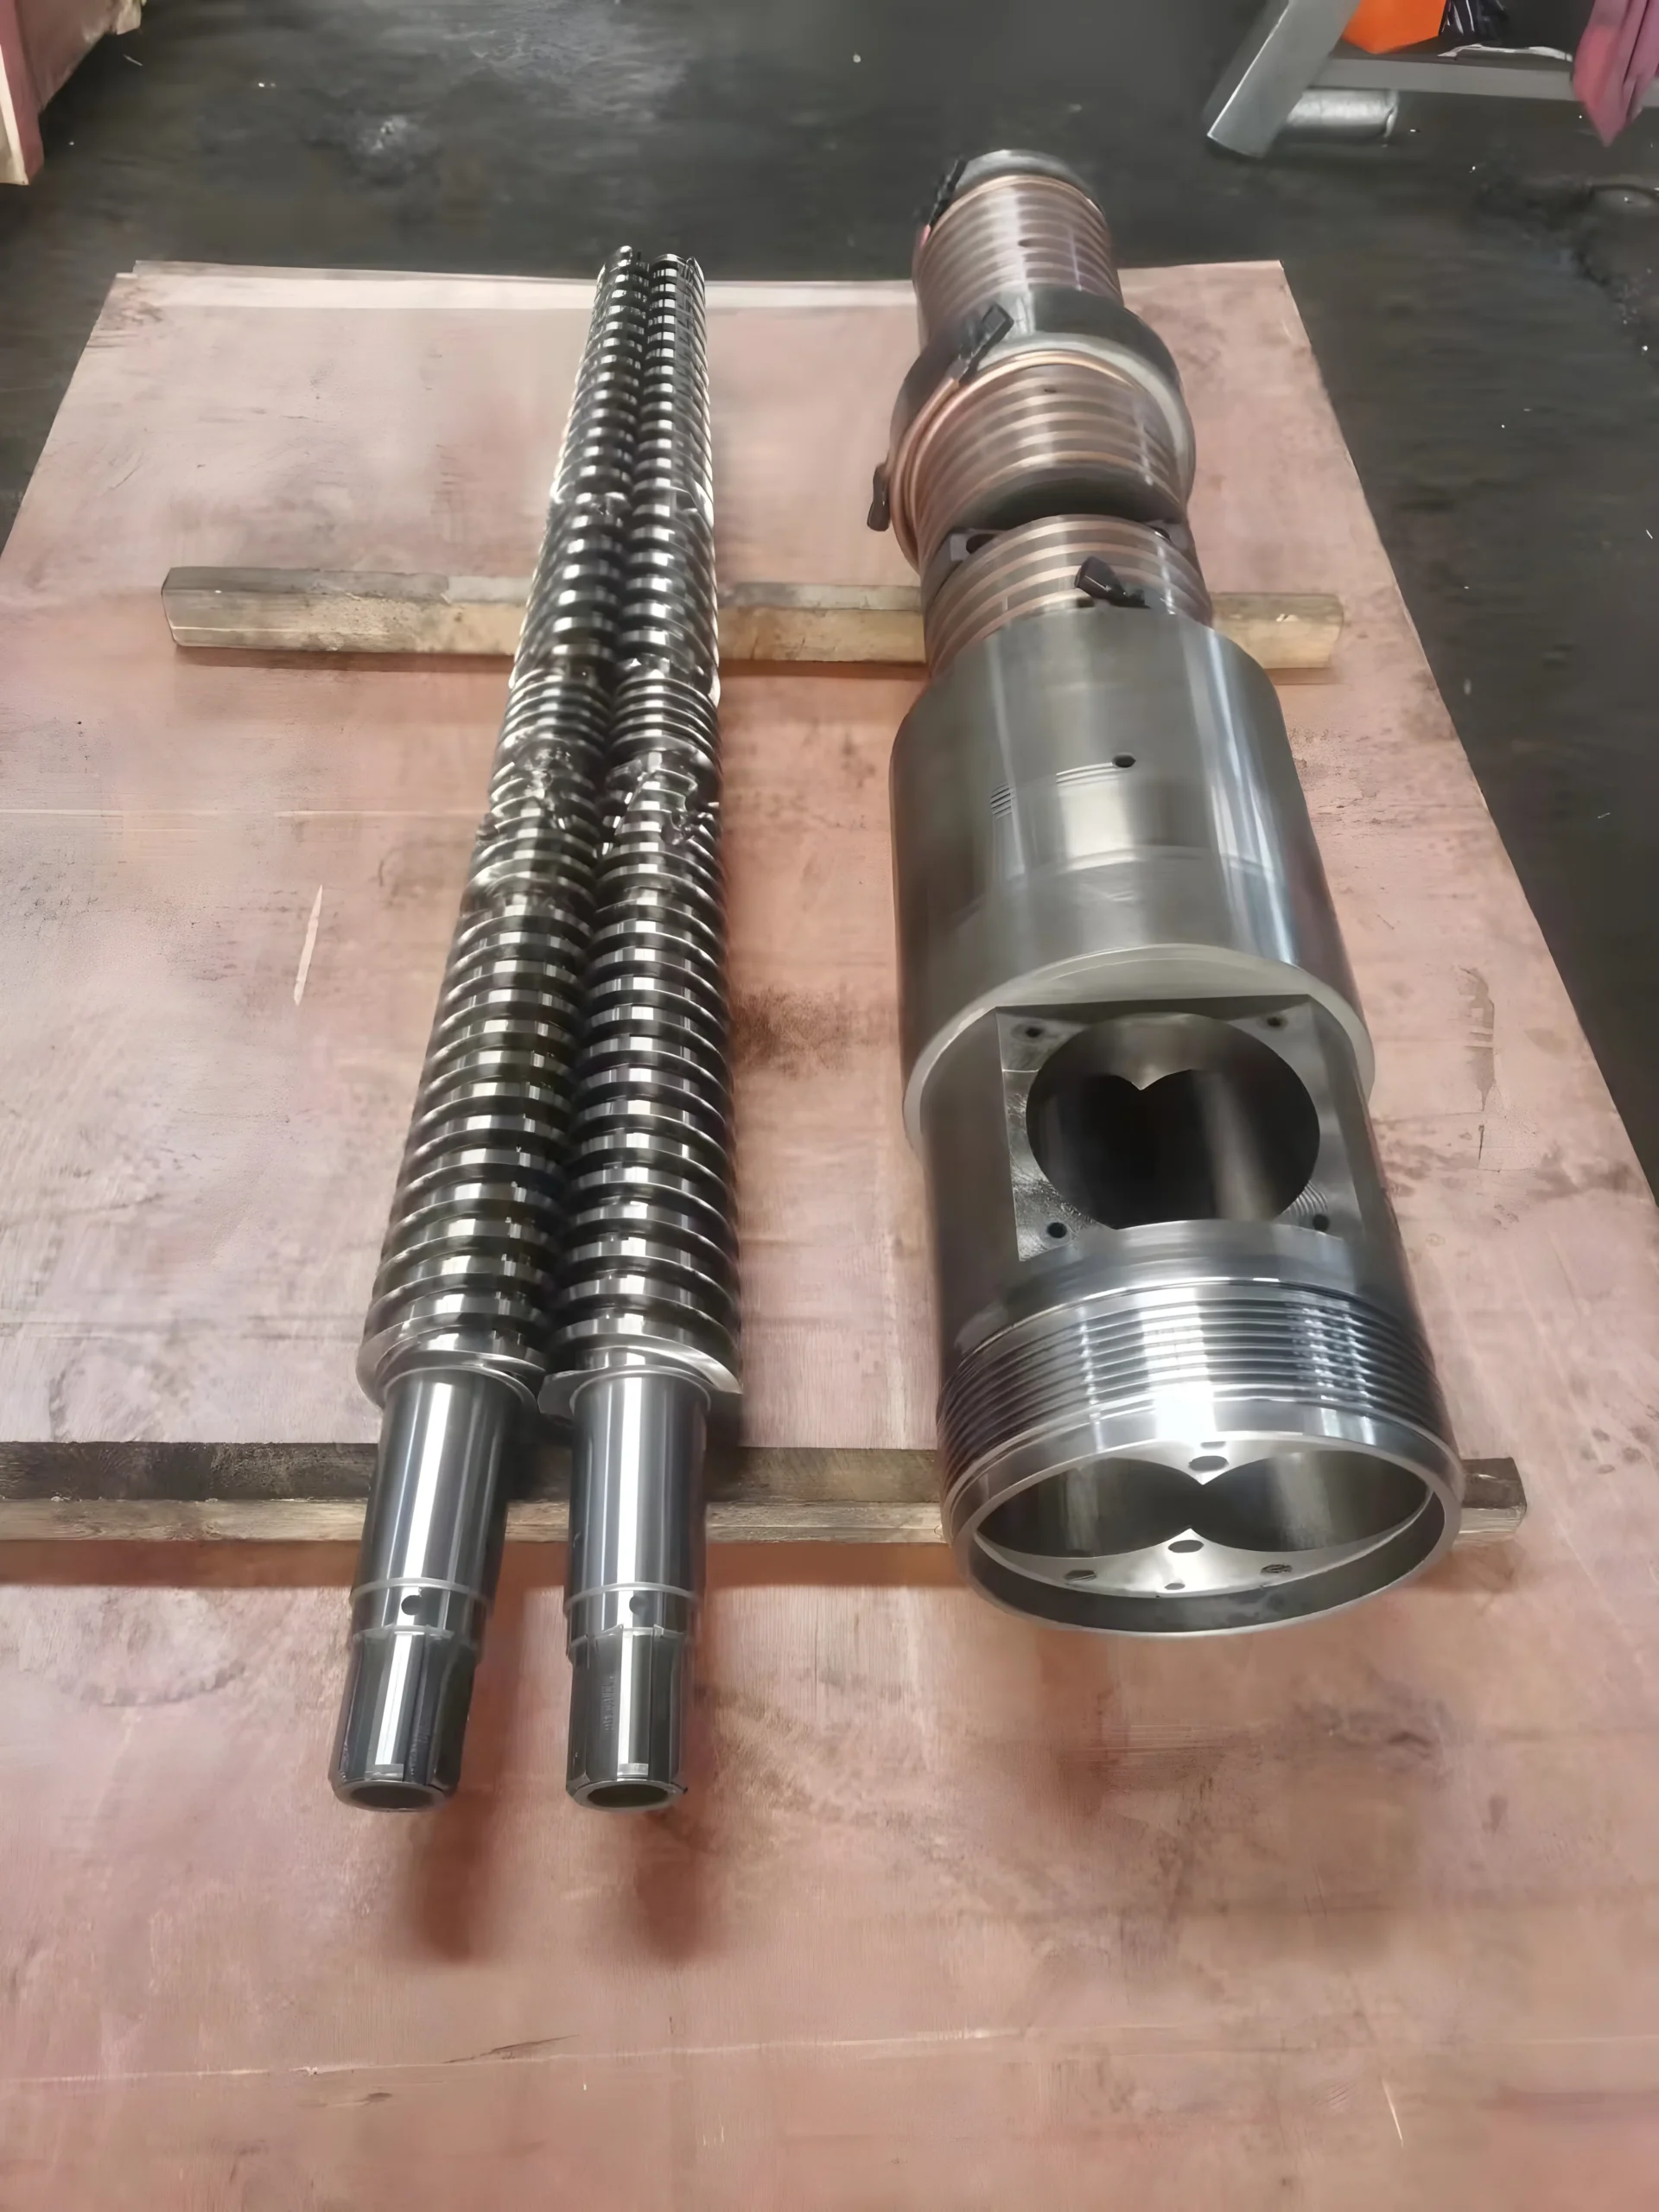
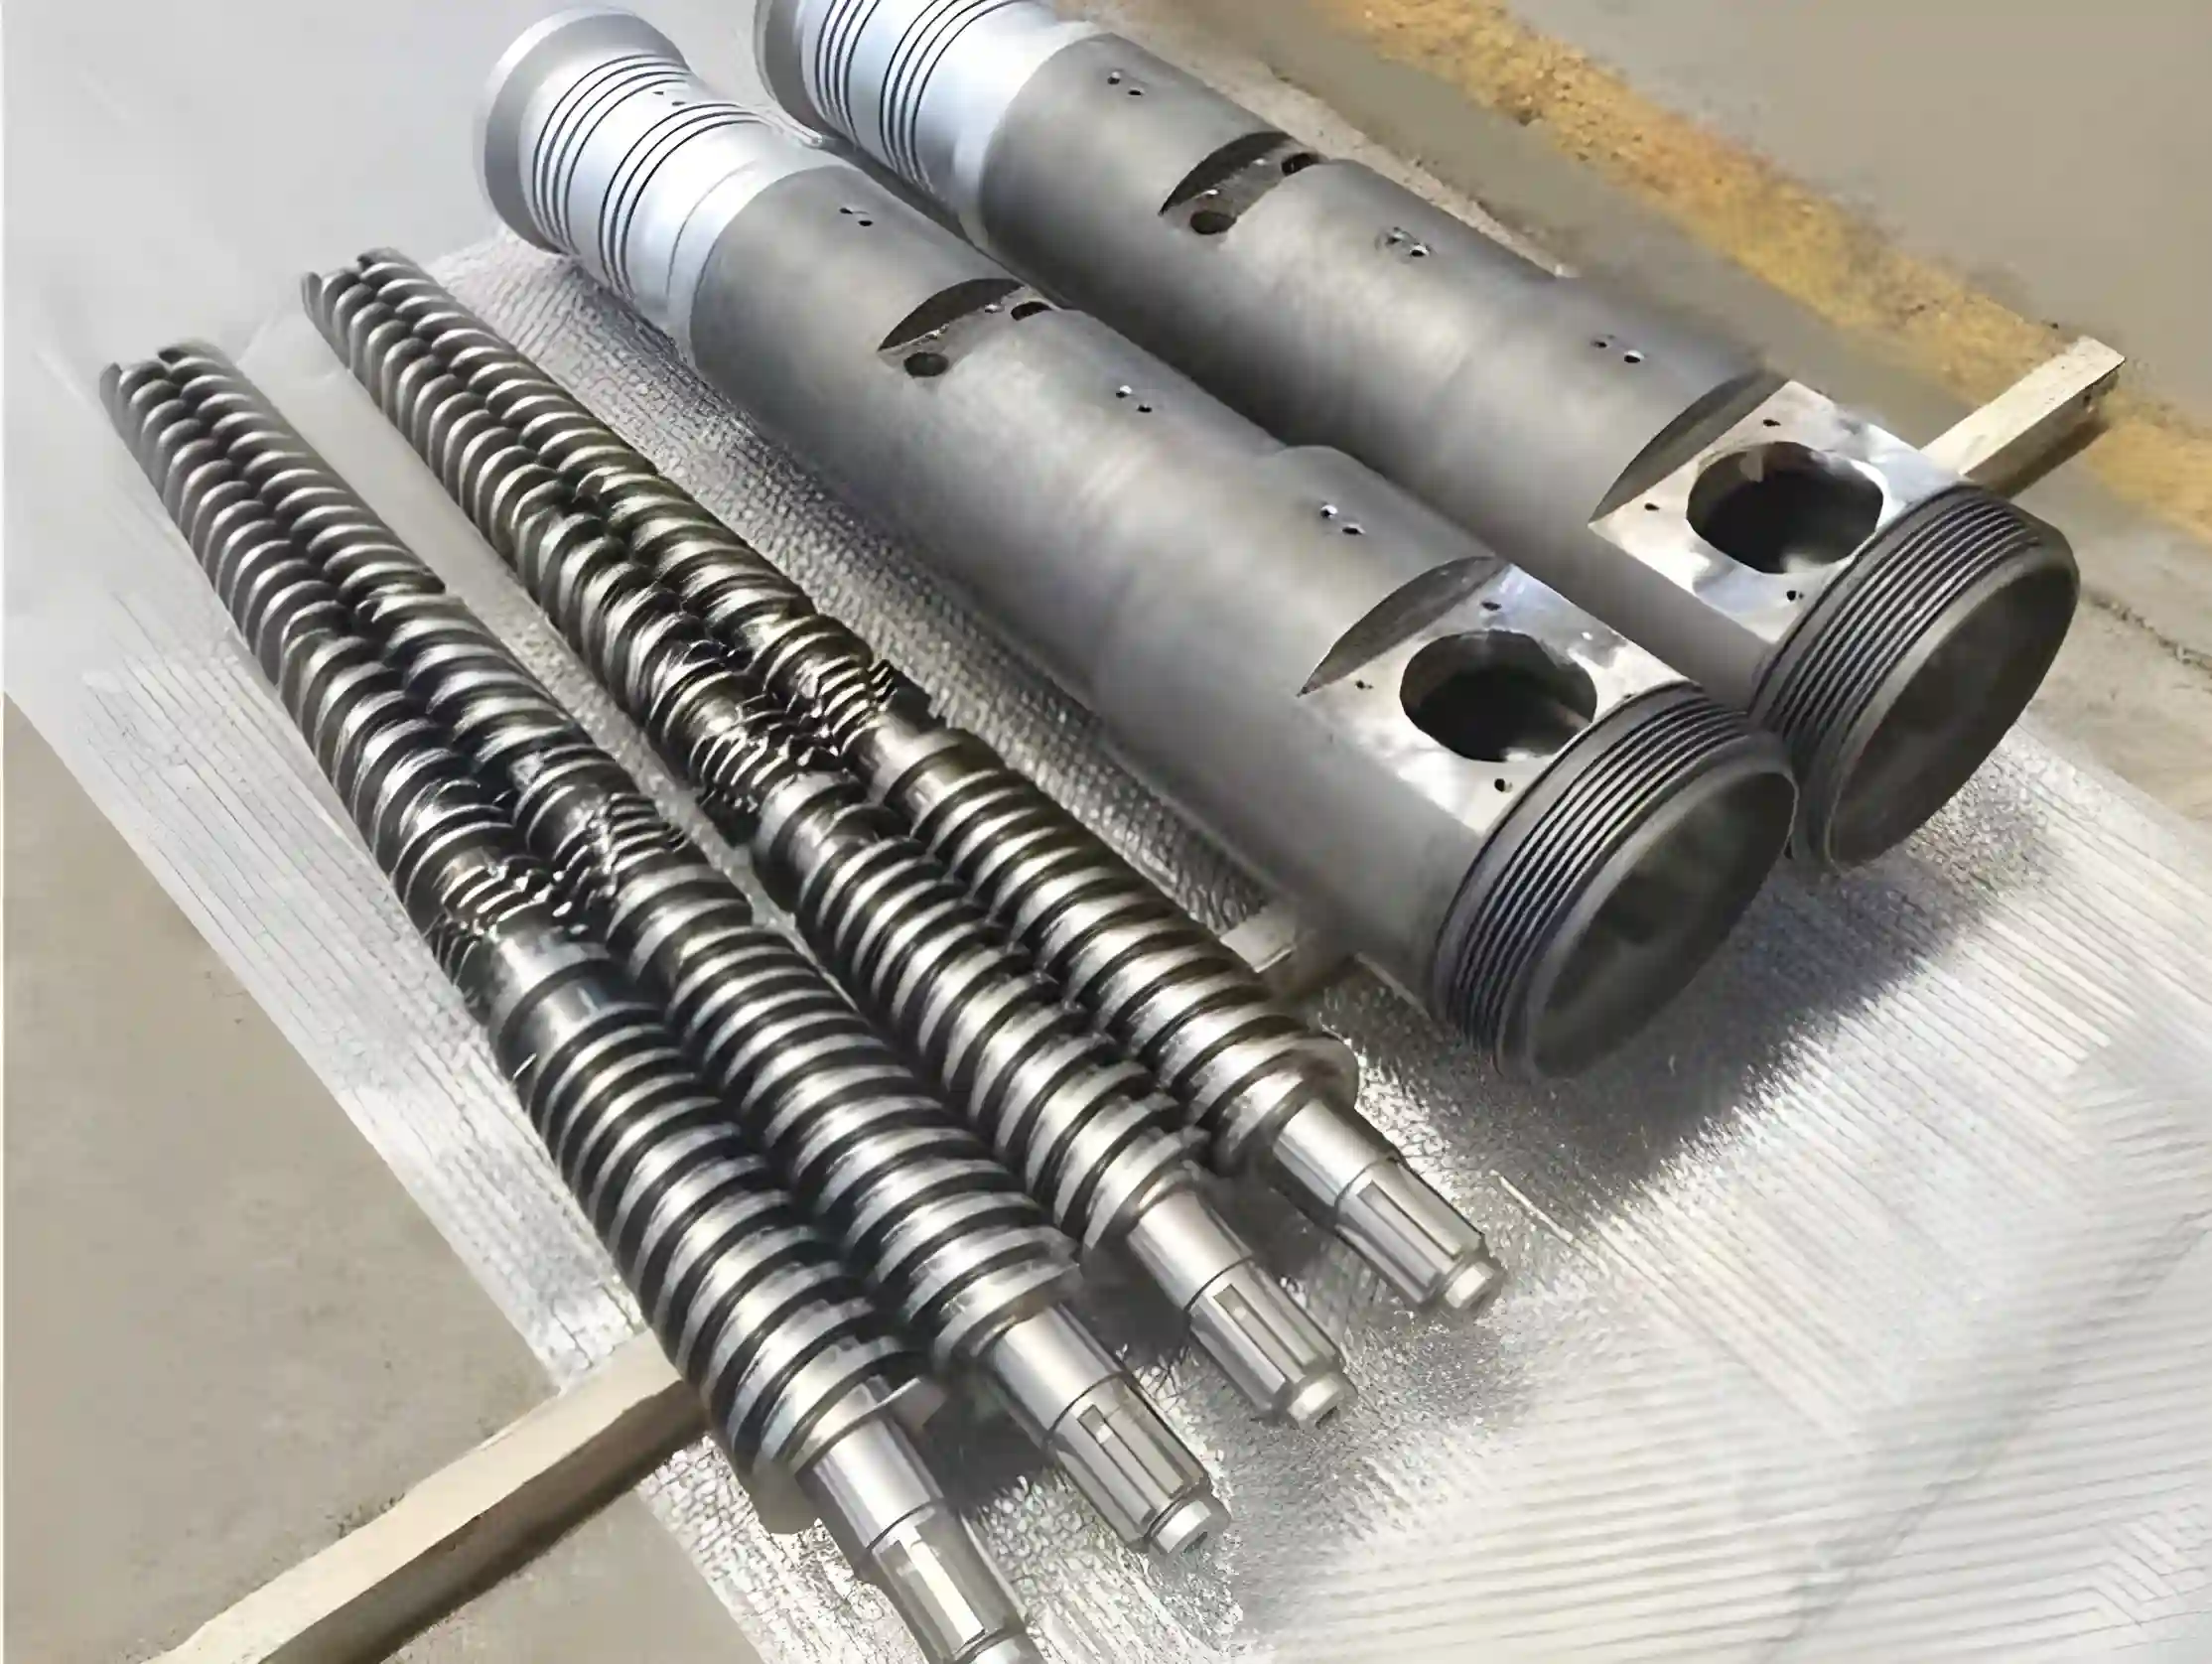
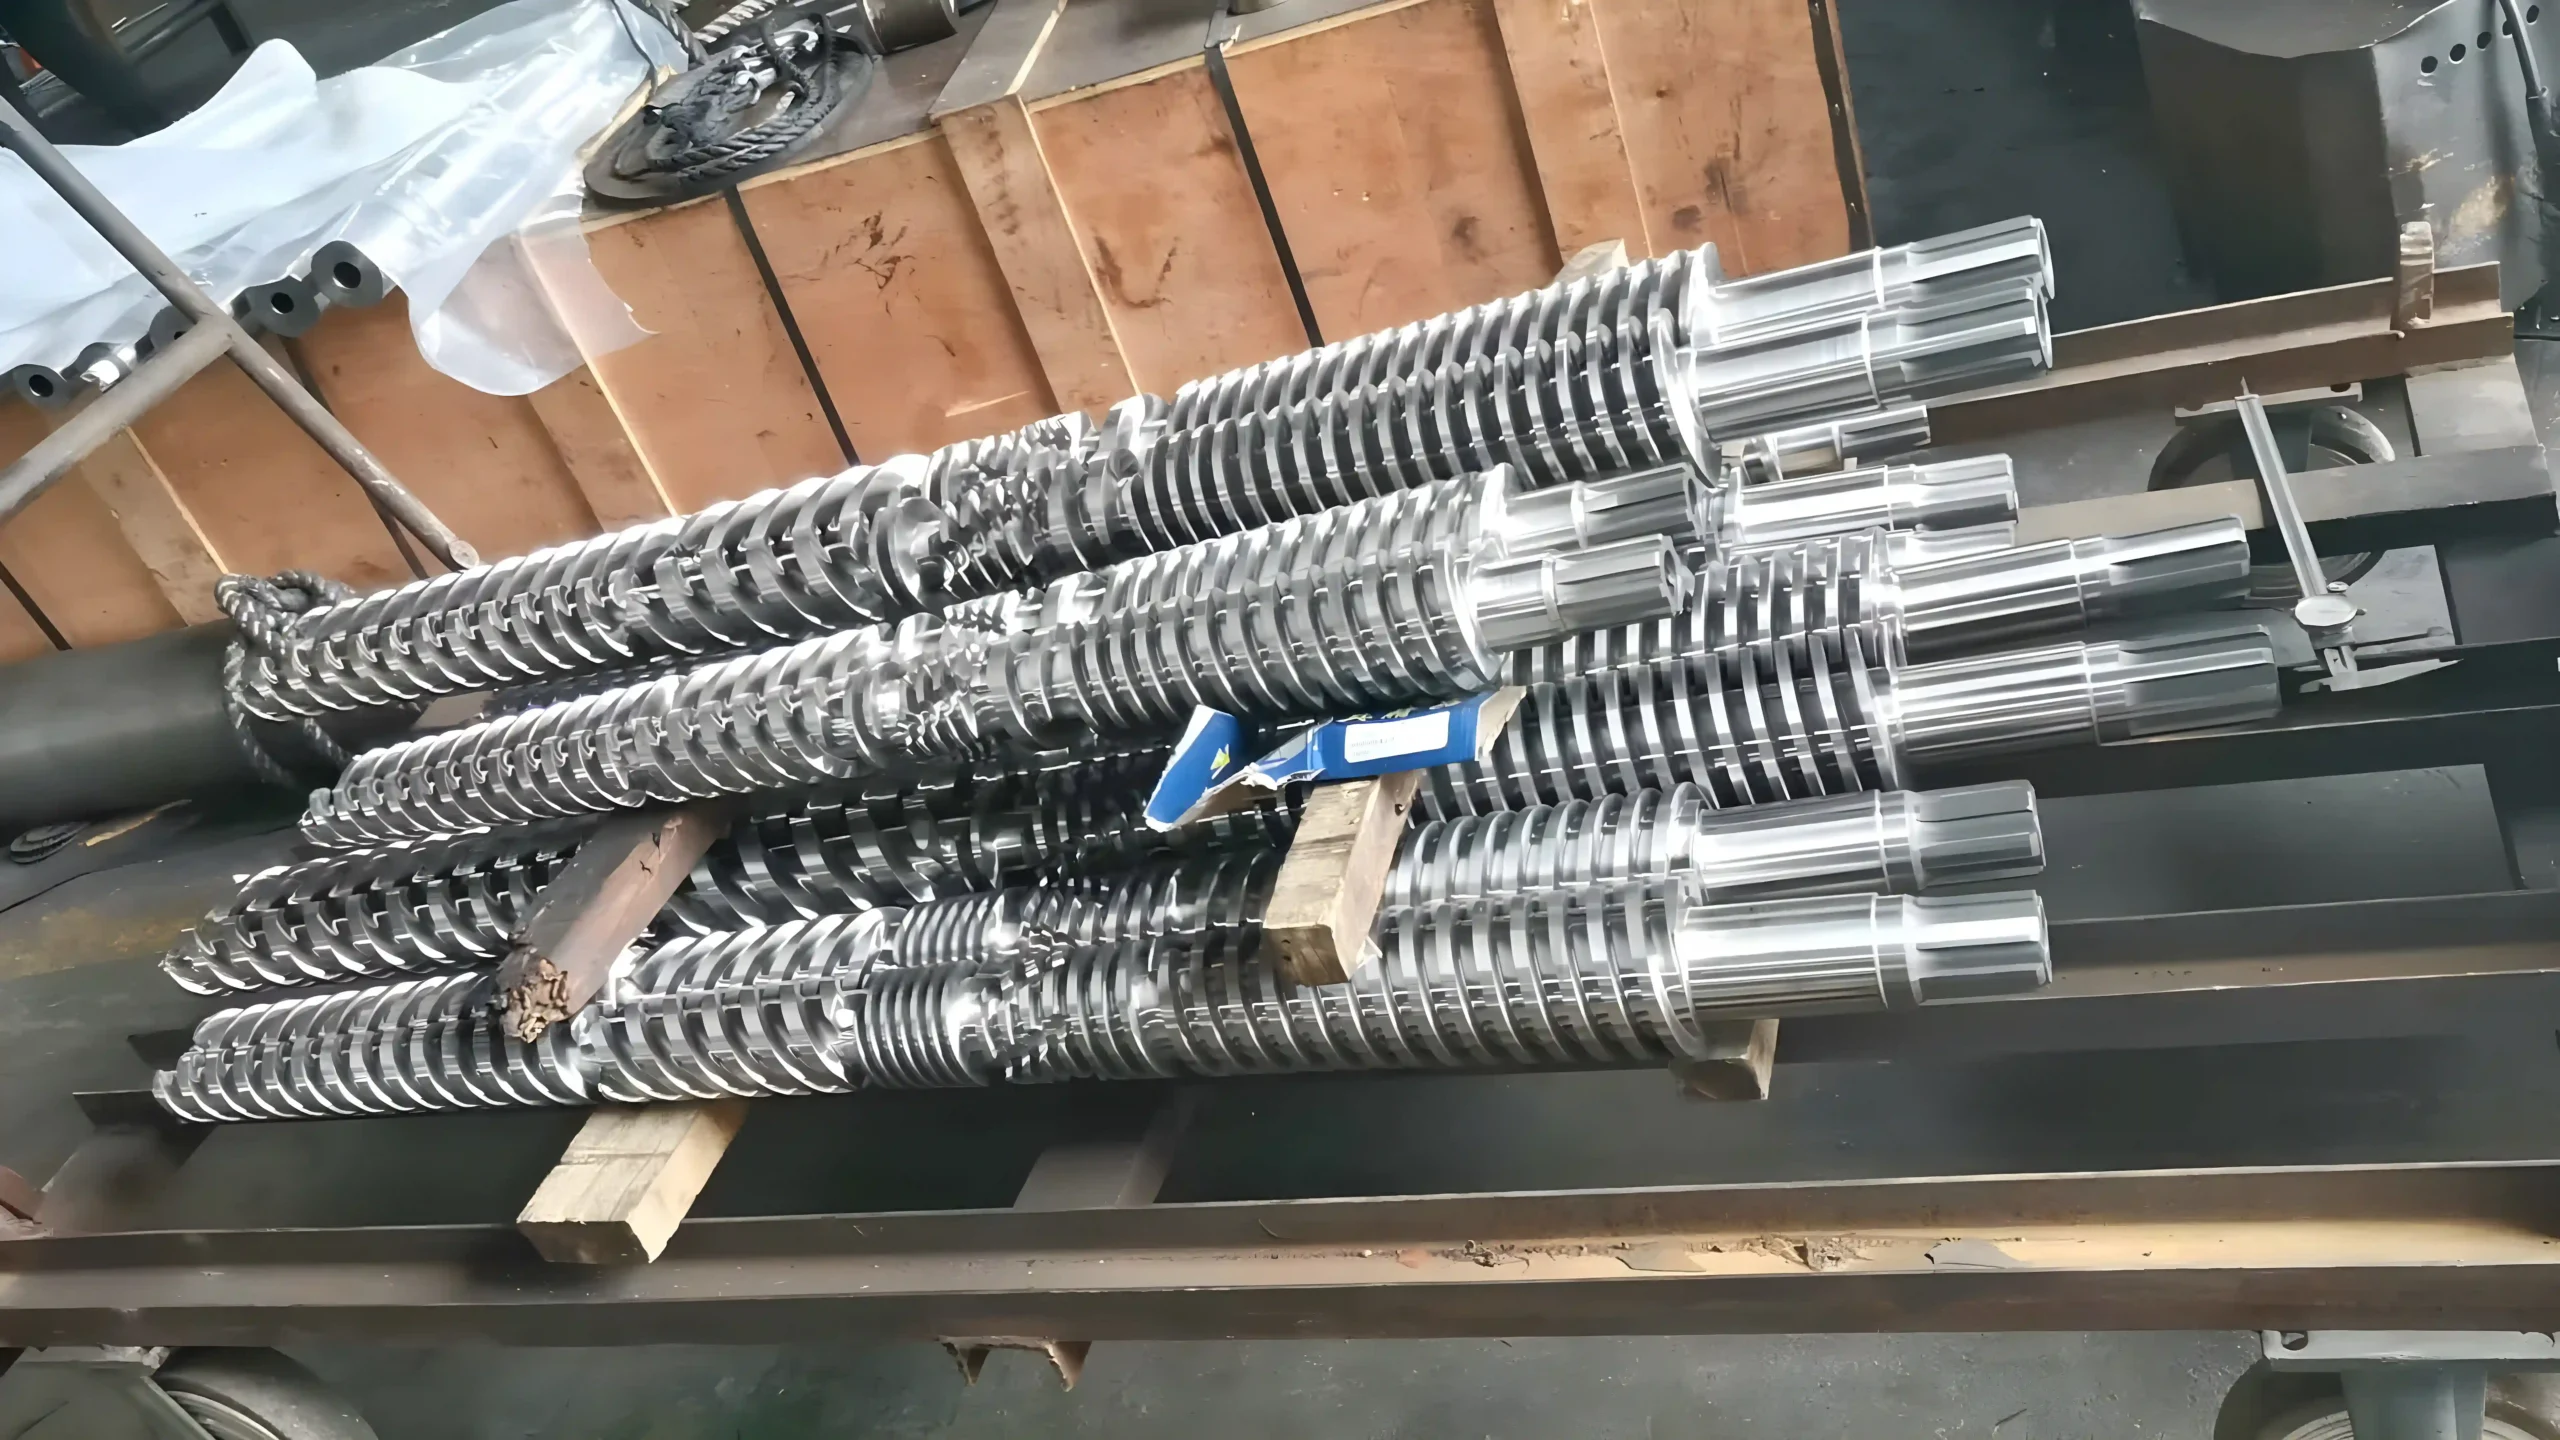
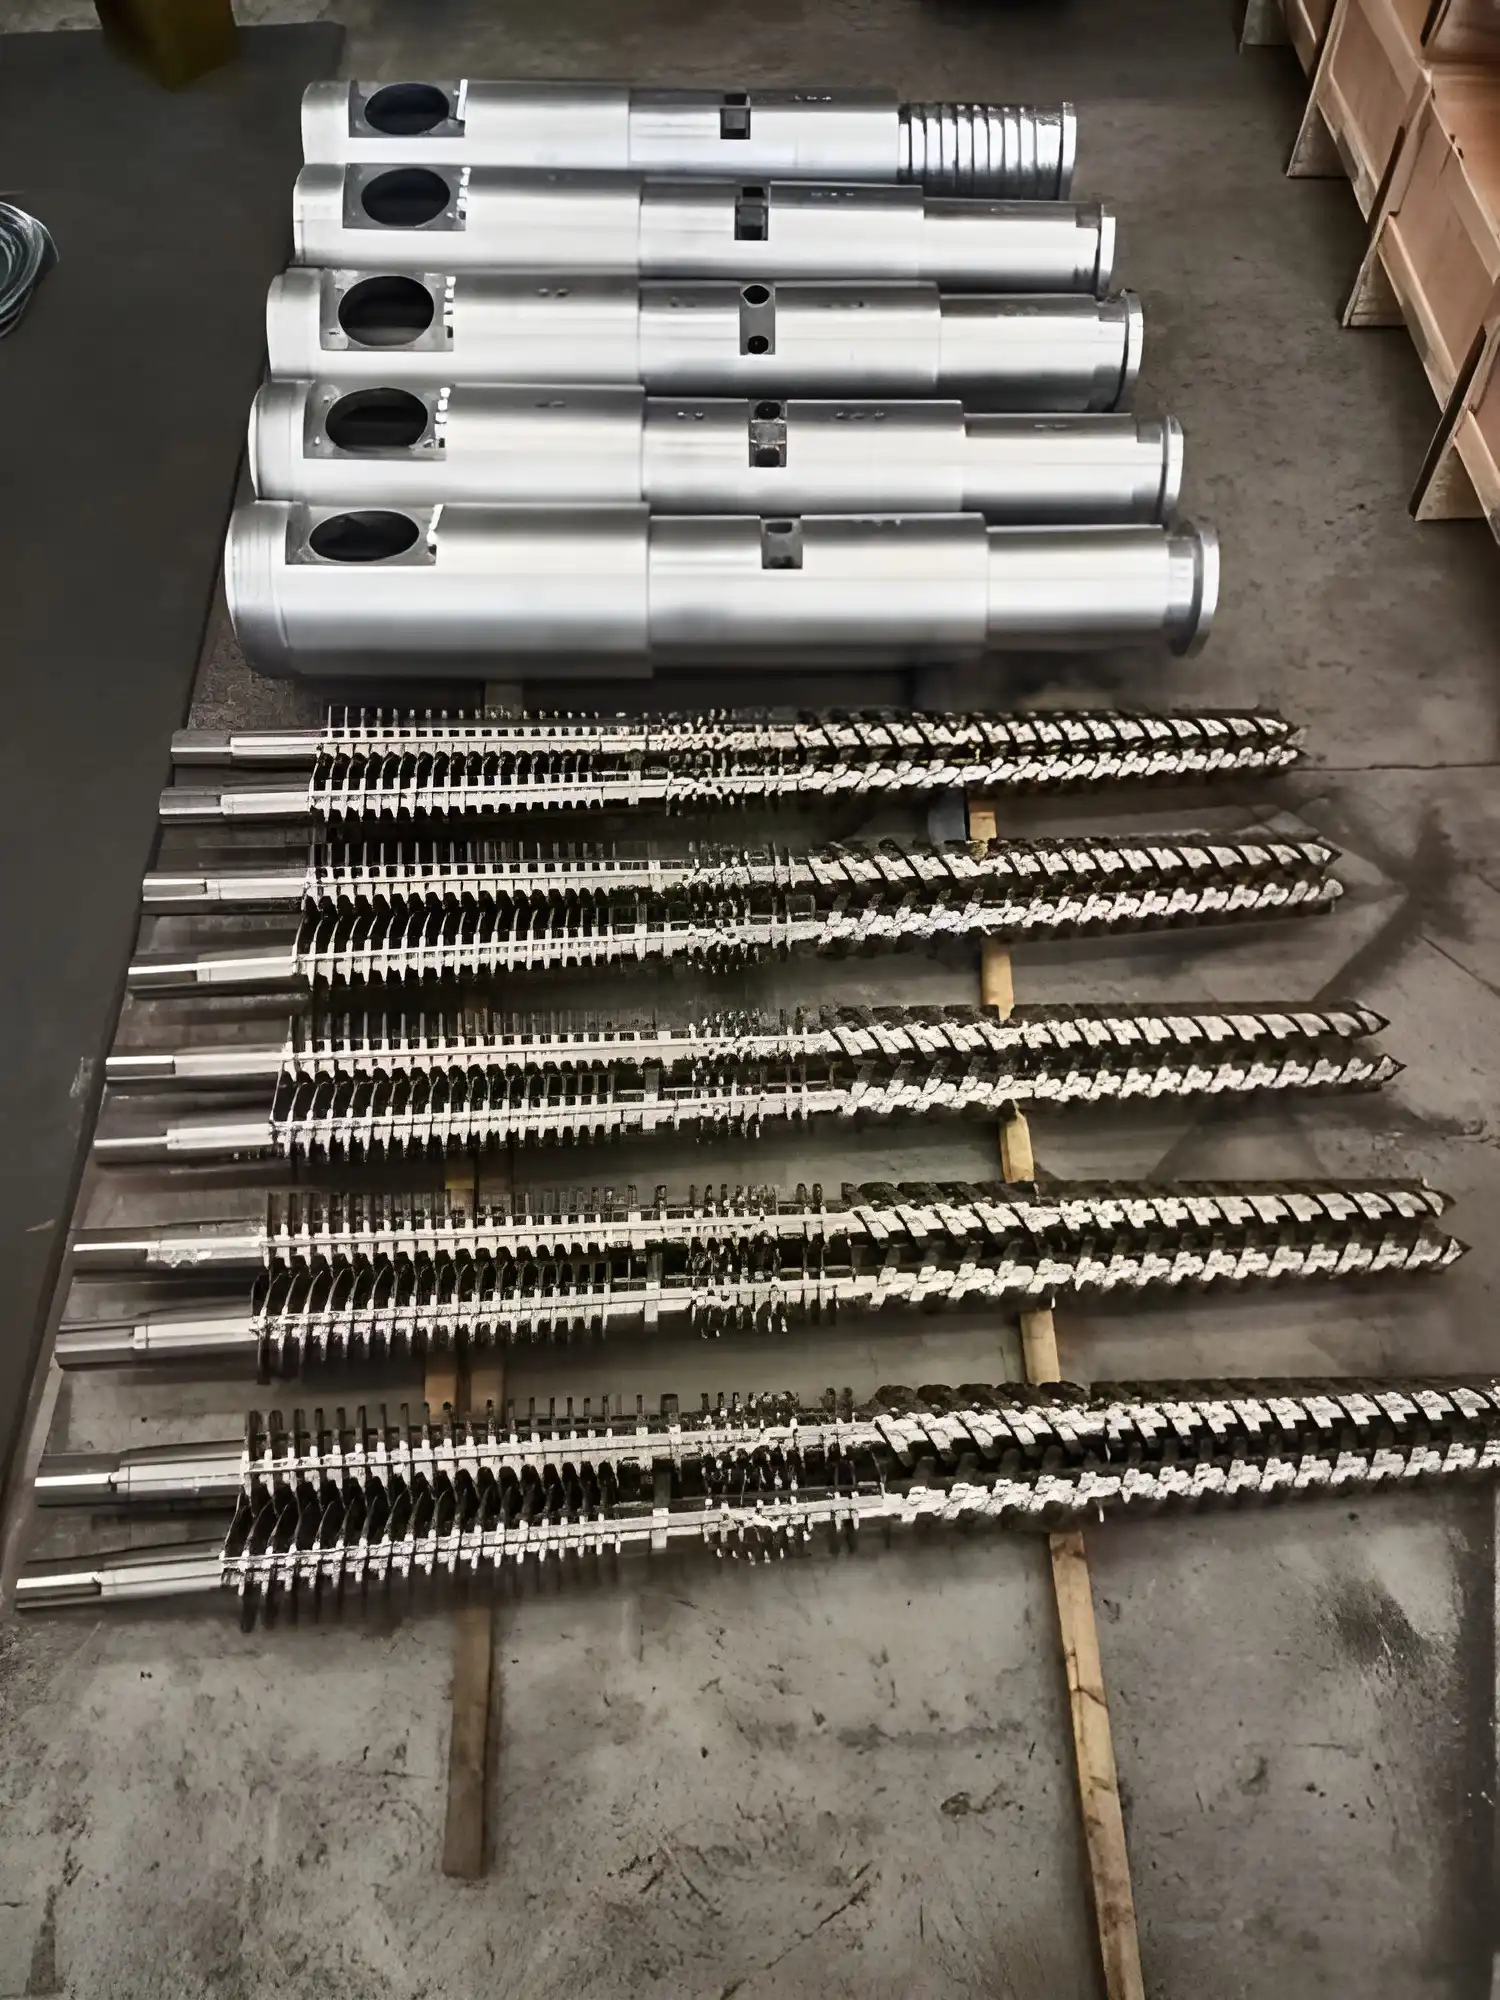
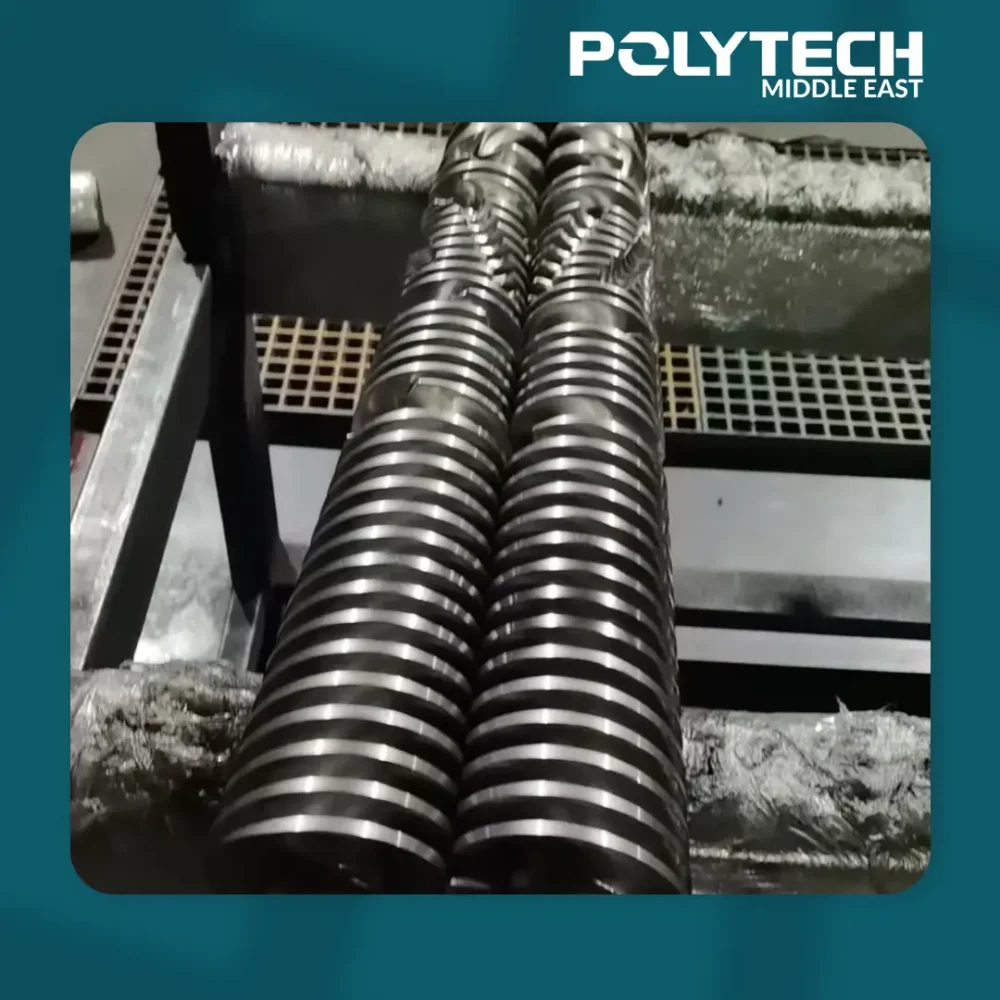
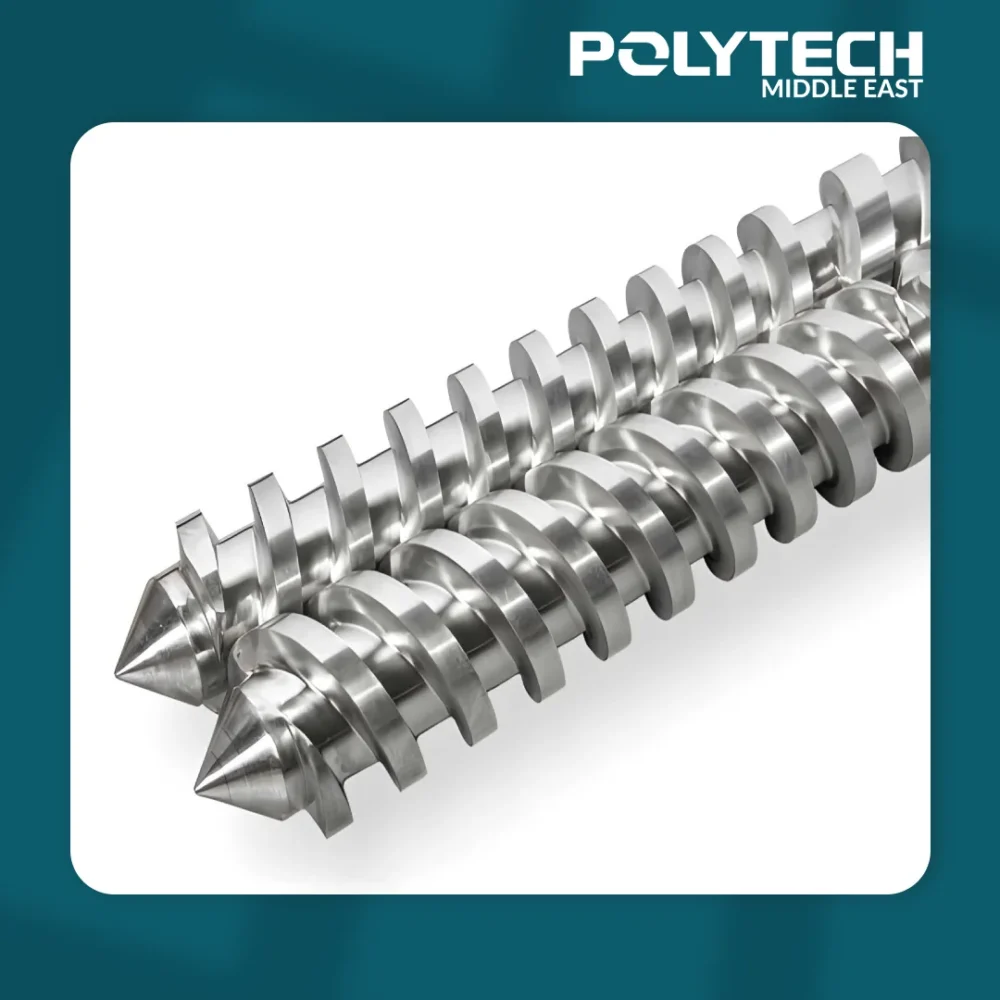
Le fourreau et les vis biconiques 115/230 constituent une unité de plastification de référence, conçue pour atteindre le sommet absolu des performances d’extrusion industrielle. Doté d’une zone d’alimentation monumentale de 230 mm qui se rétrécit jusqu’à une sortie de 115 mm, cet ensemble colossal est spécialement conçu pour les opérations à très grande échelle nécessitant un débit continu extrême de PVC rigide, d’UPVC et de composites bois-plastique (WPC) à haute résistance.
Fabriquée selon les normes d’ingénierie de classe mondiale de Polytech Middle East (Polytechme), l’unité 115/230 repousse les limites de rendement en atteignant en toute sécurité des cadences de production comprises entre 1 000 et 1 500 kg/h. Usinée à partir d’un acier allié de nitruration de première qualité et protégée par des revêtements bimétalliques anti-usure extrême, elle garantit une homogénéité de fusion et une stabilité de pression incomparables lors du traitement de formulations hautement chargées et abrasives.
Conception et Matériaux
La construction d’un fourreau de cette envergure exige une métallurgie de pointe afin d’éviter toute déformation structurelle sous des couples et des pressions internes colossaux. La conception conique contrarotative et interpénétrante offre une surface exceptionnelle, optimisant le taux de compression naturel pour absorber des volumes massifs de matière première.
- Structure de Base : Forgée avec précision à partir d’acier allié de qualité supérieure 38CrMoAlA (DIN 1.8509). Cela garantit l’élasticité à cœur et la résistance à la traction indispensables pour supporter un fonctionnement intensif continu.
- Traitement Thermique Avancé : Les composants subissent une nitruration gazeuse/ionique prolongée de 120 heures (profondeur de couche jusqu’à 0,8 mm), assurant une dureté de surface de 950–1050 HV (~58–62 HRC).
- Blindage Bimétallique Haut de Gamme : Pour lutter contre les forces abrasives extrêmes générées par les volumes massifs de et de fibres de bois, une couche bimétallique de 3 à 6 mm d’épaisseur à base de carbure de tungstène ou de Ni/Co (jusqu’à 65 HRC) est coulée par centrifugation dans l’alésage et soudée au PTA sur les filets des vis.
- Finition de Micro-Précision : Malgré ses dimensions imposantes, la géométrie interne est polie pour atteindre une rugosité de surface stricte de , évitant ainsi la stagnation et la dégradation du PVC.
Avantages Techniques
- Débit Inégalé : La zone d’alimentation caverneuse de 230 mm absorbe les matières premières à une vitesse sans précédent, maintenant sans effort des débits de 1 000 à 1 500 kg/h, ce qui en fait le choix le plus rentable pour les usines à fort tonnage.
- Homogénéité Exceptionnelle du Fondu : Le profil conique allongé assure un malaxage doux mais complet. Cela perfectionne la dispersion des pigments, des modificateurs d’impact et des charges minérales lourdes sans induire de dégradation thermique par cisaillement excessif.
- Plastification Économe en Énergie : La friction interne massive générée par les vis réduit considérablement le besoin de chauffage externe, optimisant le ratio énergétique kW/kg de l’ensemble de la ligne d’extrusion.
- Durabilité Extrême : Conçue par Polytechme pour les environnements industriels lourds, la couche bimétallique renforcée assure une durée de vie prolongée, maintenant les jeux critiques bien plus longtemps que les fourreaux nitrurés standard.
Consignes d’Installation et de Compatibilité
La taille et le poids monumentaux du fourreau 115/230 (dépassant fréquemment 3 tonnes métriques) nécessitent une infrastructure de levage lourd spécialisée. L’alignement de la bride avec le réducteur de distribution à fort couple doit être étalonné à l’aide d’outils guidés par laser, garantissant un faux-rond axial inférieur à 0,02 mm pour prévenir toute fatigue d’arbre catastrophique.
Un protocole strict de dilatation thermique est obligatoire. Le fourreau doit être préchauffé selon une séquence progressive de 4 à 5 heures afin de permettre au cœur d’acier massif de se dilater uniformément avant d’appliquer le moindre couple de rotation. Enclencher l’entraînement sur un fourreau froid entraînera une rupture immédiate par cisaillement interne.
Maintenance et Durée de Vie
En raison du volume colossal de matière traitée, les opérateurs doivent maintenir un contrôle rigoureux de la charge moteur et de la pression matière. Une chute constante de la pression en tête indique une augmentation du jeu entre la vis et le fourreau (le jeu fonctionnel standard optimal est de 0,25 à 0,40 mm pour cette dimension).
Une purge complète avec des stabilisants thermiques de haute qualité avant les arrêts programmés est absolument critique ; le PVC résiduel stagnant dans un fourreau de cette taille peut dégager des quantités dangereuses de gaz HCl hautement corrosif. Avec des protocoles d’entretien appropriés, un ensemble bimétallique 115/230 peut aisément dépasser 40 000 à 50 000 heures de fonctionnement.
Produits
Applications et Secteurs d’Activité
- Réseaux de Tubes PVC de Très Grand Diamètre : Le choix principal pour l’extrusion de tubes de pression massifs en UPVC et CPVC à parois épaisses, destinés aux projets d’adduction d’eau municipale, d’assainissement et de tubage de puits profonds.
- Panneaux de Construction Massifs en PVC et WPC : Fournit le volume et la stabilité de fondu nécessaires à l’extrusion par filière large de panneaux structurels épais en composite bois-plastique et de plaques de coffrage.
- Compoundage et Granulation à Haut Volume : Répond aisément aux exigences de cisaillement intense du compoundage continu de PVC et de mélanges maîtres composites.
- Extrusion de Plaques Extra-Larges : Garantit un flux continu et sans défaut pour les plaques de toiture en PVC de grande largeur et les membranes d’étanchéité industrielles.
Applications
Galerie
Caractéristiques principales
Spécifications Techniques
| Caractéristique | Spécification (Typique) |
| Modèle / Diamètres des Vis | 115 mm (Côté Sortie) / 230 mm (Côté Alimentation) |
| Type d’Extrudeuse | Biconique (Contrarotative / Interpénétrante) |
| Matériau de Base | Acier allié de qualité supérieure 38CrMoAlA (DIN 1.8509) |
| Profondeur et Dureté de Nitruration | Profondeur 0,6–0,8 mm ; 950–1050 HV (~58–62 HRC) |
| Couche Bimétallique (Optionnelle) | Alliage Carbure de Tungstène / Ni-Co (Épaisseur 3–6 mm, 60–65 HRC) |
| Tolérance de Rectitude | |
| Rugosité de Surface | (Filets) ; (Alésage) |
| Débit d’Extrusion Typique | 1 000 – 1 500 kg/h (selon motorisation et formulation) |
| Température de Fonctionnement | Jusqu’à 400 °C (refroidissement multizone et cartouches chauffantes profondes) |
Produits similaires
-
 Machines et pièces détachées
Extrudeuse bivis à haut couple
-
 Machines et pièces détachées
Barillet à double vis conique 65/132
-
 Machines et pièces détachées
Fourreau Bivis Parallèle 125/30
-
 Machines et pièces détachées
Fourreau et Double Vis Conique 65/138