

إسكرو وشميز مخروطي مزدوج 55/110
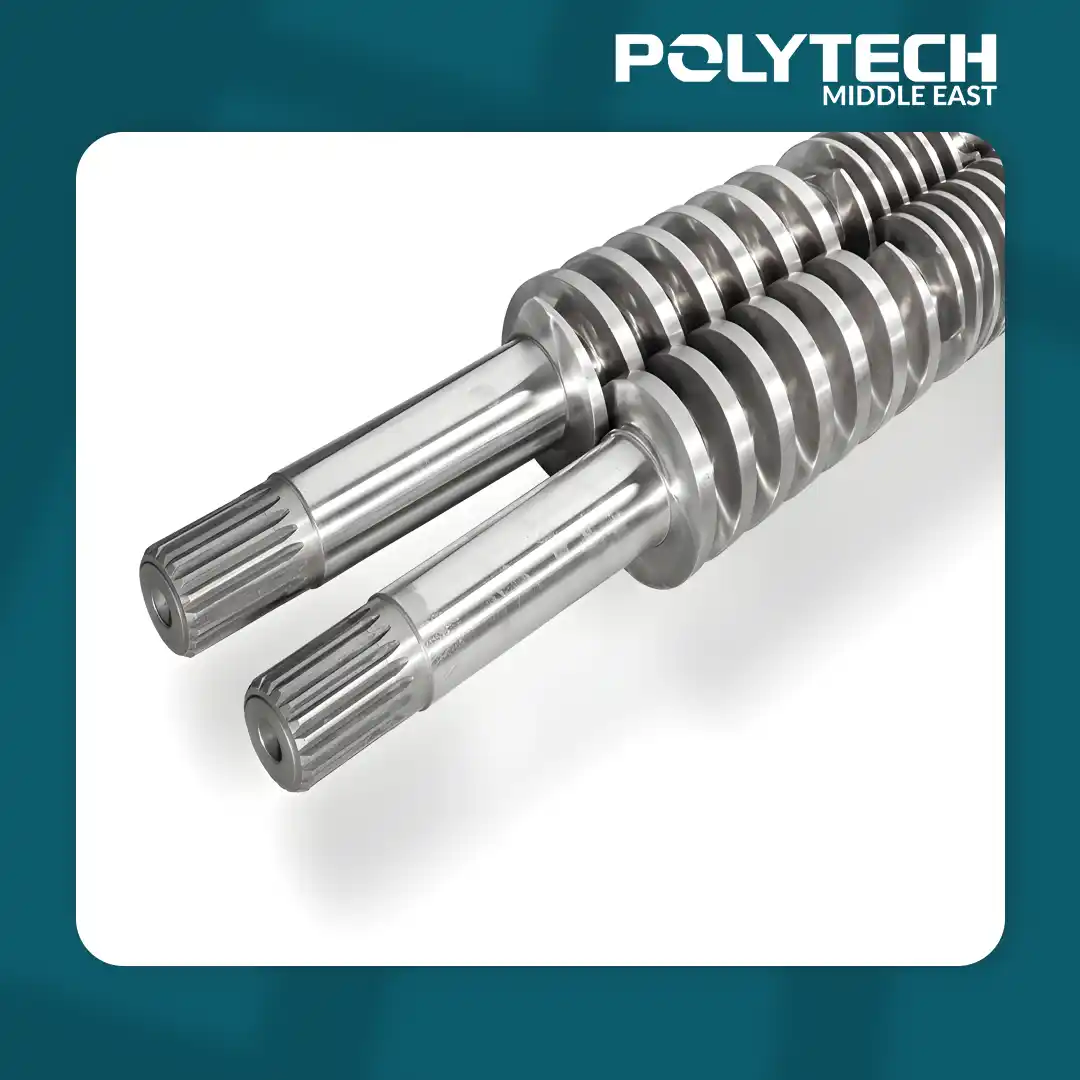
إسكرو وشميز مخروطي مزدوج 55/110
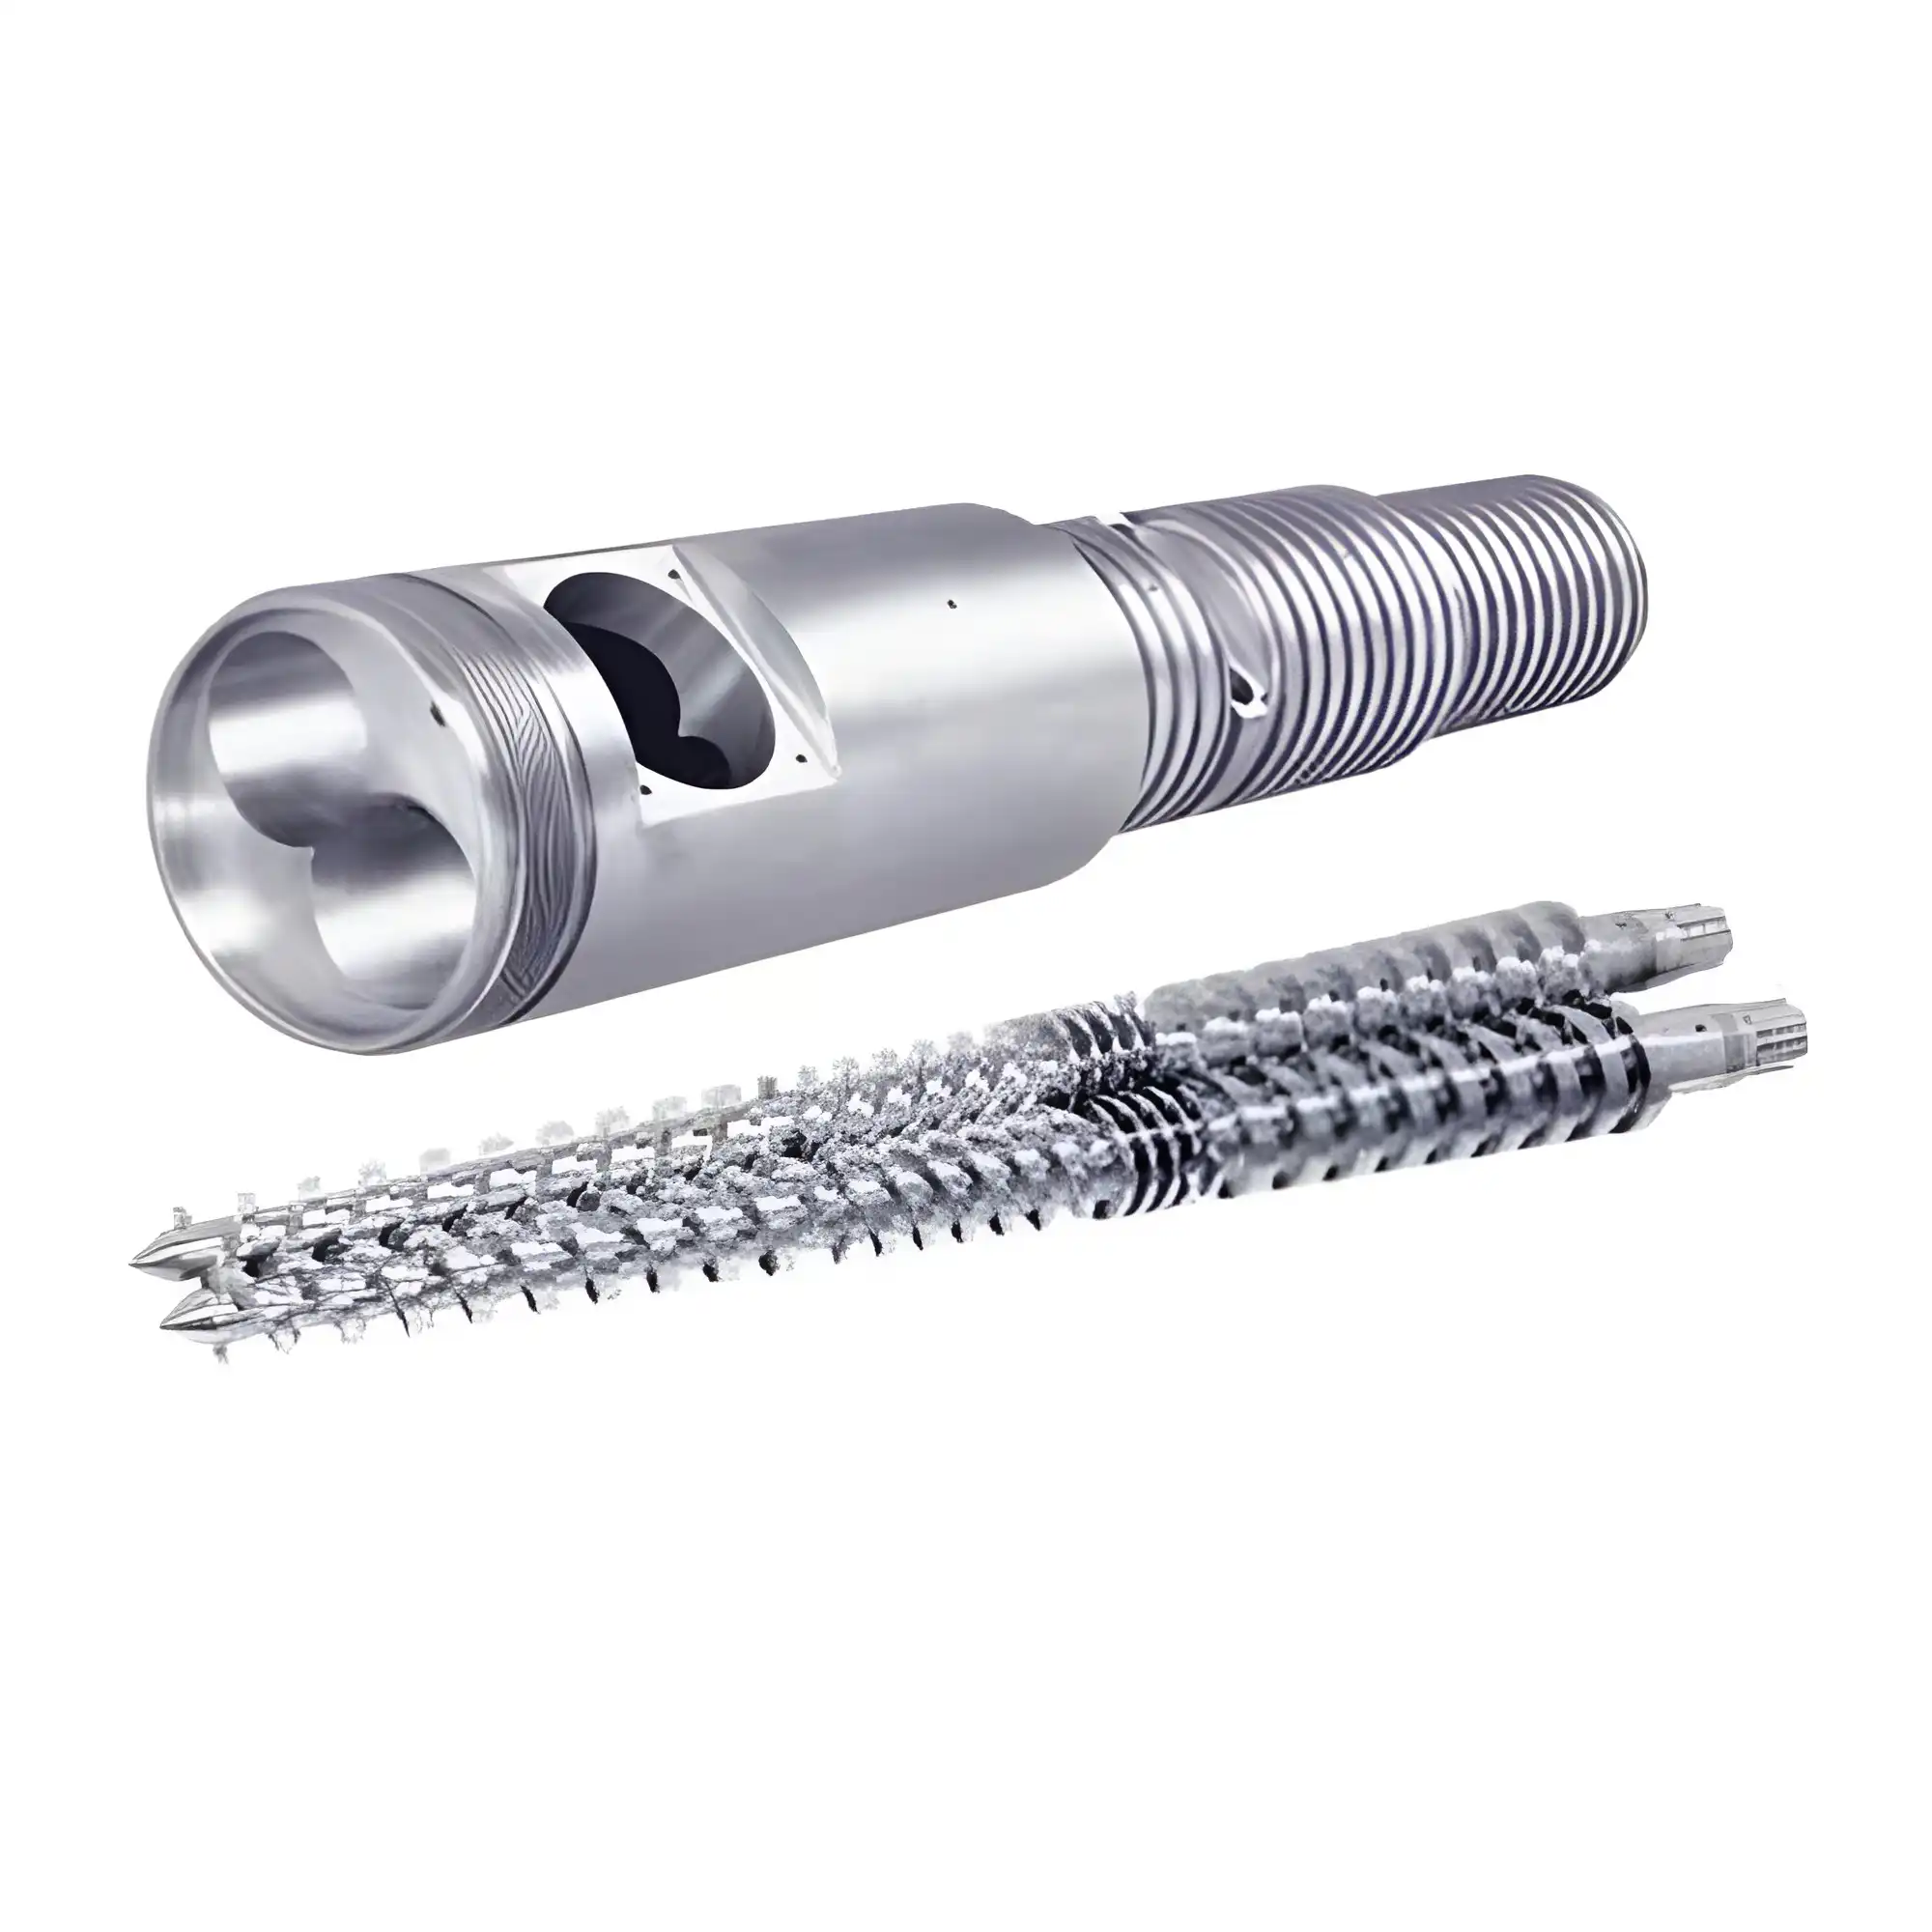
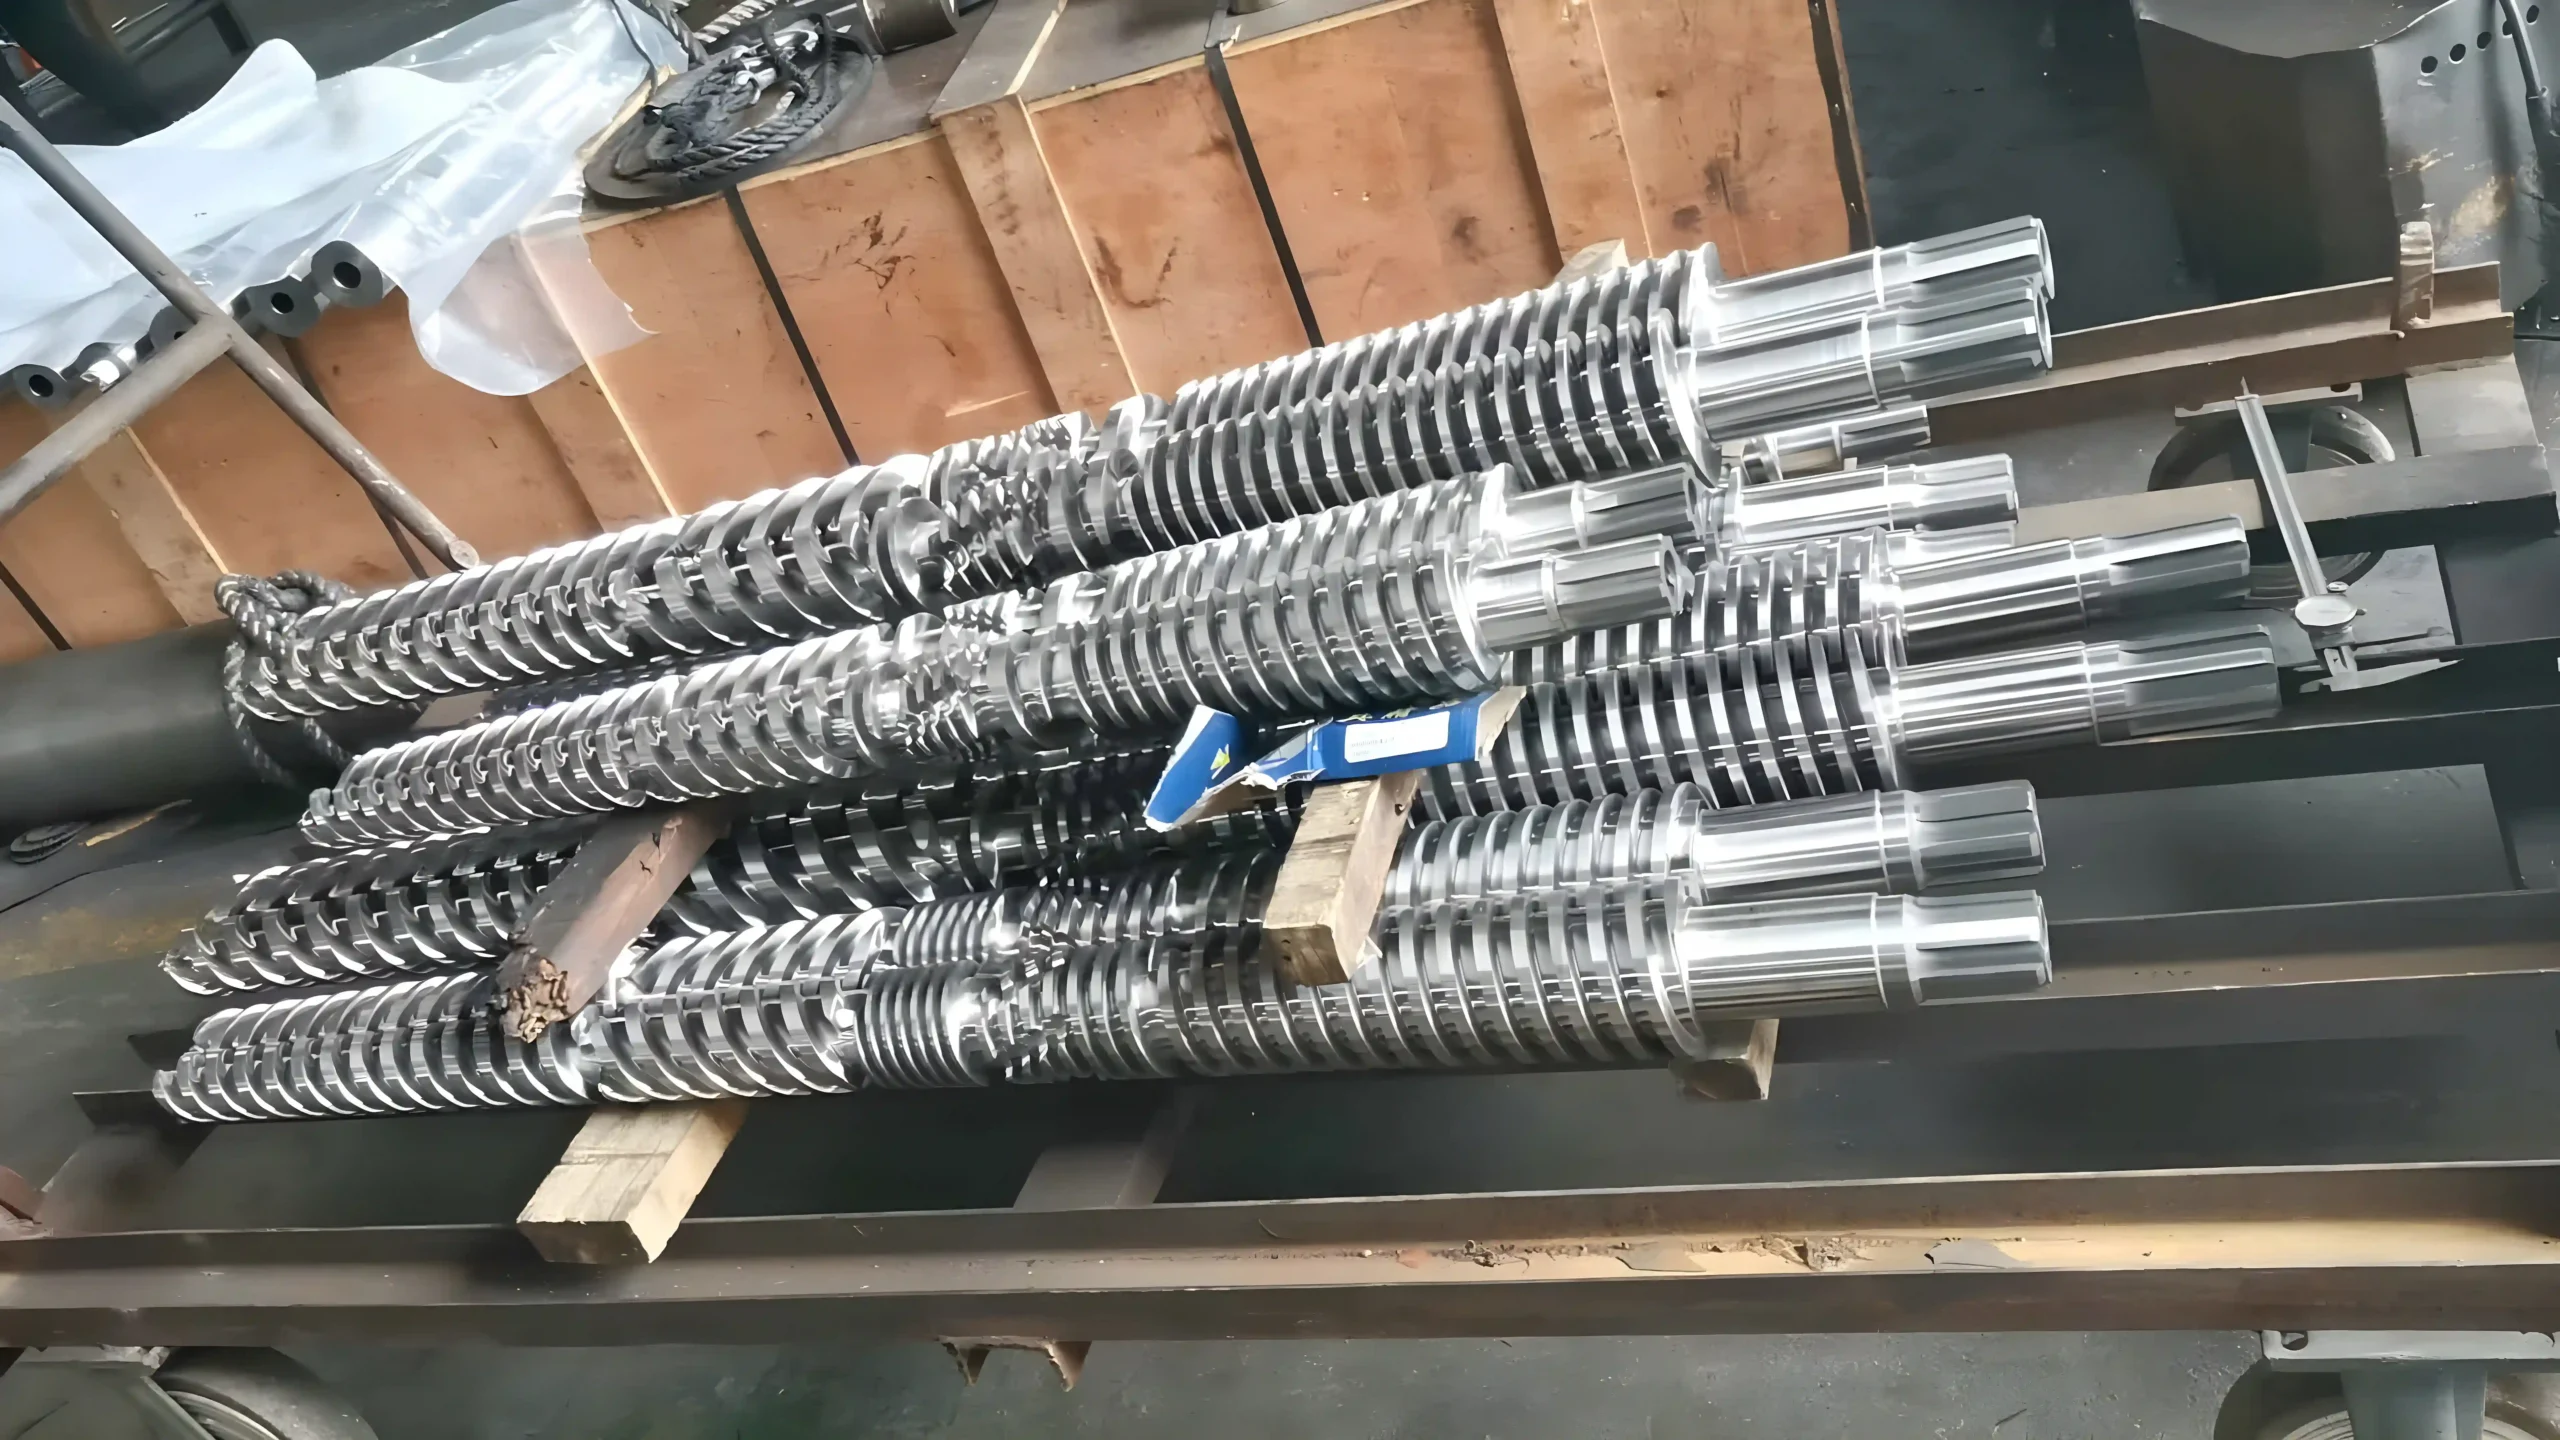
طقم إسكرو وشميز مخروطي مزدوج 55/110 فائق الجودة لبثق الـ PVC الصلب وUPVC وWPC. مصنوع من صلب السبائك 38CrMoAlA المعالج بالنتردة وطلاء ثنائي المعدن (Bimetallic) لإنتاجية عالية.
التصنيف -> الآلات وقطع الغيار
الوصف
الملخص التنفيذي
صُمم نظام الإسكرو والشميز المخروطي المزدوج 55/110 بدقة هندسية عالية لعمليات بثق عالية الإنتاجية وموفرة للطاقة لمواد الـ PVC الصلب (Rigid PVC)، وUPVC، وCPVC، ومركبات الخشب البلاستيكي (WPC). يعتمد النظام على لولبين (إسكرو) متعاشقين يدوران في اتجاهين متعاكسين (Counter-rotating)، يتدرج قطرهما من 110 مم عند جهة التغذية (Feed end) حتى 55 مم عند جهة التفريغ/الخروج (Discharge end)، مما يوفر منحنى انضغاط تدريجي وطبيعي بطول تجويف الشميز.
يُصنع الإسكرو والشميز من أجود سبائك الصلب القابلة للنتردة (مثل 38CrMoAlA / SACM645) أو السبائك ثنائية المعدن (Bimetallic) الفاخرة، وتخضع جميع المكونات لمعالجات حرارية صارمة. تتضمن المعالجات القياسية النتردة الغازية والأيونية (عمق الطبقة المصلدة: 0.5–0.8 مم بصلادة 950–1020 HV) مع لحام PTA ثنائي المعدن المقاوم للتآكل أو الطلاء بالكروم الصلب.
توفر هذه الهندسة المخروطية ضغط صهر استثنائي، وتلدينًا متجانسًا، وتحكمًا فائقًا في قوى القص (Shear) عند سرعات دوران منخفضة إلى متوسطة. يتيح هذا التكوين طاقة إنتاجية أعلى (عادة 120–200 كجم/ساعة حسب تركيبة الخامة) مع الحفاظ التام على الاستقرار الحراري للمركبات الحساسة للحرارة.
تشمل المزايا التشغيلية الرئيسية إطالة العمر الافتراضي ضد التآكل مع خلطات الـ PVC عالية المحتوى من الفيلر والمالئات (CaCO₃/TiO₂)، وانخفاض استهلاك الطاقة، وخاصية التنظيف الذاتي المنتظم (Self-wiping) التي تمنع ركود الخامة وتحللها حراريًا.
التصميم والمواد
يتكون نظام الشميز 55/110 من إسكروهين مخروطيين متعاشقين يدوران في اتجاهين متعاكسين داخل أسطوانة مزدوجة التجويف متطابقة بدقة. ينتج عن التدرج المخروطي من 110 مم في منطقة التغذية إلى 55 مم في منطقة المعايرة/الضخ ضغطًا تدريجيًا متجانسًا وضغطًا مستقرًا للمادة.
- مادة الأساس (Base Construction): مُصنع باستخدام سبائك الصلب الإنشائي عالية المتانة 38CrMoAlA (JIS SACM645 / DIN 1.8509) أو 42CrMo، مما يمنح متانة للقلب الداخلي وقوة شد عالية ومقاومة لإجهادات الصدمات تحت أحمال العزم الشديدة.
- المعالجة الحرارية والنتردة (Heat Treatment & Nitriding): بعد التشغيل الميكانيكي الأولي الدقيق وإزالة الإجهادات، تخضع الأجزاء لعمليات السقاية والتقسية (Quenched & Tempered) يليها نتردة غازية أو أيونية عميقة لأكثر من 72–120 ساعة. ينتج عن ذلك طبقة انتشار مصلدة بعمق (0.5–0.8 مم) وصلادة سطحية تصل إلى 950–1050 HV (حوالي 58–62 HRC).
- الطلاءات المتخصصة وثنائية المعدن (Bimetallic Coatings): لتشغيل المركبات الكاشطة (المحتوية على نسب عالية من كربونات الكالسيوم) أو البوليمرات المسببة للتآكل الكيميائي (CPVC والبوليمرات الفلورية)، يتم صب بطانة داخلية من سبيكة ثنائية المعدن (بسمك 2.0–3.5 مم وصلادة 58–65 HRC) تعتمد على كربيد التنجستن أو سبائك النيكل أو الكوبالت داخل تجويف الشميز مع لحامها على زعانف/ريش الإسكرو.
- التشغيل عالي الدقة والتفاوتات (Precision Machining): يتم التشغيل على مراكز تفريز إسكروات CNC متعددة المحاور بتفاوتات استقامة دقيقة جدًا (0.015 ≥ مم/متر) وخشونة سطحية فائقة النعومة (Ra ≤ 0.4 µm للزعانف؛ Ra ≤ 0.2 µm لتجويف الشميز الداخلي).
المزايا الفنية
- إنتاجية عالية وتجانس مثالي (High Throughput & Uniform Homogenization): التدرج المخروطي (110 مم ← 55 مم) يزيد من سعة السحب في منطقة التغذية مع بناء ضغط بثق مرتفع بكفاءة عند رأس الإكسترودر، محققًا إنتاجية أعلى لكل كيلوواط مقارنة بتصميمات الإسكرو المزدوج المتوازي (Parallel Twin-Screw).
- تنظيف ذاتي ومنع الركود (Self-Wiping & Anti-Stagnation): تقوم هندسة الزعانف المتعاشقة بتنظيف الأسطح المتقابلة باستمرار، مما يلغي النقاط الميتة لركود الخامة ويقلل من الاحتراق أو التحلل أثناء فترات التشغيل الطويلة.
- كفاءة حرارية مُثلى (Optimized Thermal Efficiency): نظرًا لأن التصميم المخروطي يولد حرارة قص ميكانيكية متسقة، فإن الحاجة إلى التدفئة الكهربائية الخارجية تنخفض إلى الحد الأدنى. وتوفر أحزمة السخانات المصنوعة من الألمنيوم المسبوك أو السيراميك متعددة المناطق والمزودة بأقمصة تبريد مدمجة تحكمًا دقيقًا في درجات الحرارة عبر جميع المراحل.
- مقاومة ممتدة للتآكل (Extended Wear Resistance): يتيح التكامل بين صلب الأساس المنترد وطبقات البيميتاليك (تنجستن/نيكل) للنظام العمل بكفاءة وموثوقية لعشرات الآلاف من الساعات مع الخلطات عالية المالئات دون فقدان الخلوصات التشغيلية الحرجة.
- تصميم زعانف مخصص (Custom Flight Profiles): يمكن تخصيص الأبعاد الهندسية للإسكرو (خطوة الزعنفة، عمق القناة، مناطق تقليل الضغط، ومناطق تفريغ الغازات/الفيكوم) لتناسب تطبيقات معينة مثل بثق مواسير الـ PVC عالية الفيلر أو إنتاج قطاعات الفوم الحساسة.
ملاحظات التركيب والتوافقية
- محاذاة المحرك والجيربوكس (Drive Alignment): التأكد من المحاذاة الميكانيكية التامة مع أعمدة الخرج الخاصة بجيربوكس الإكسترودر. تحقق من تفاوتات الكبلنج ومحاذاة كراسي التحميل المحورية (Thrust bearings) قبل ربط المسامير.
- فحص الخلوص (Clearance Verification): قبل بدء التشغيل لأول مرة، قم بتدوير طقم الإسكرو يدويًا في درجة حرارة الغرفة للتأكد من عدم وجود أي احتكاك معدني بصرير والتأكد من انتظام الخلوص بين الأسنان (Backlash).
- معايرة الحرارة والحساسات (Heating & Calibration): قم بمعايرة الحساسات الحرارية (Thermocouples) لجميع المناطق وافحص توصيلات السخانات. سخّن مجموعة الشميز مسبقًا حتى تصل لدرجة حرارة التشغيل لمدة لا تقل عن 60–90 دقيقة لضمان التمدد الحراري المنتظم قبل البدء في تغذية الخامة.
- تجهيز منظومة الفاكيوم (Venting Setup): في حال وجود فتحة سحب غازات/فاكيوم، تأكد من أن مصائد الرطوبة وصمامات أمان طلمبة الفاكيوم تعمل بشكل صحيح لمنع انسداد مجرى خروج الغازات.
- التثبيت القياسي (Standard Mounting): تتميز الشميزات بفلنشات ربط قياسية (وفقًا لمعايير DIN/ANSI أو مواصفات OEM الخاصة) المتوافقة مع إكسترودرات الإسكرو المخروطي المزدوج القياسية (مثل موديلات SJSZ-55/110).
الصيانة والعمر الافتراضي
- مراقبة الخلوص (Clearance Monitoring): فحص الخلوص الشعاعي (Radial clearance) بين القطر الخارجي لزعنفة الإسكرو والقطر الداخلي للشميز بشكل دوري. خلوص التشغيل القياسي يبلغ ~0.08–0.15 مم؛ ويُوصى بإجراء صيانة أو استبدال البطانة عندما يتجاوز التآكل 0.35 مم.
- بروتوكول التنظيف (Purging Protocol): نظف الإكسترودر جيدًا باستخدام مواد تنظيف مخصصة (Purging compound) أو خلطات مثبتات حرارية قبل إيقاف الماكينة مباشرة لمنع الـ PVC المتبقي من التحلل وإطلاق غاز حمض الهيدروكلوريك (HCl) المسبب للتآكل الشديد.
- العمر الافتراضي المتوقع (Expected Lifespan): توفر الشميزات المنتردة القياسية ما بين 15,000 إلى 25,000 ساعة عمل؛ بينما تصل الشميزات ثنائية المعدن (Bimetallic) الفاخرة التي تعمل مع خلطات كاشطة إلى 35,000–50,000+ ساعة عمل مع الصيانة المناسبة.
معايير السلامة والجودة
- معايير التصنيع (Manufacturing Standards): مُصنع وفقًا لنظام إدارة الجودة ISO 9001:2015 والمعايير الميتالورجية الدولية (ASTM, DIN, JIS).
- شهادات المواد (Material Certification): يتم التوريد مع تقارير اختبارات مصنع المواد الخام الكاملة (MTR)، وشهادات فحص العيوب بالموجات فوق الصوتية (Ultrasonic flaw detection)، ومخططات قياس صلادة المعالجة الحرارية.
- السلامة التشغيلية (Operational Safety): تأكد من فحص وفعالية جميع حواجز العزل الحراري، ووايرات التوقف في حالات الطوارئ (Emergency stops)، وآليات تصريف الضغط الزائد من الشميز أثناء الإنتاج
المنتجات
التطبيقات والصناعات
- بثق مواسير الـ PVC (PVC Pipe Extrusion): مثالي لإنتاج مواسير الـ PVC الصلب (UPVC) للكهرباء، ومواسير الضغط، ومواسير الري الزراعي، وشبكات الصرف الصحي ذات النسب العالية من الفيلر المعدني.
- قطاعات الأبواب والشبابيك (Window & Door Profiles): بثق قطاعات النوافذ الـ UPVC متعددة الغرف، والجرار، والكرانيش المعمارية التي تتطلب ثباتًا أبعاديًا عاليًا ولمعانًا سطحيًا فائقًا.
- مركبات الخشب البلاستيكي (WPC): تصنيع أرضيات وتجليدات WPC الخارجية (Decking)، والكسوات الجدارية، والكرانيش الديكورية ذات النسب المرتفعة من ألياف الخشب والبوليمر.
- ألواح الأسقف والحوائط البلاستيكية (PVC Panels): البثق المستمر لألواح الأسقف المفرغة، وبديل الرخام، وقطاعات الفوم.
- تكسية الكابلات والخلط (Cable Sheathing & Compounding): تحبيب الخامات (Pelletizing)، وخلط الماسترباتش، وعزل وتكسية الأسلاك والكابلات الكهربائية.
التطبيقات
معرض الصور والفيديو
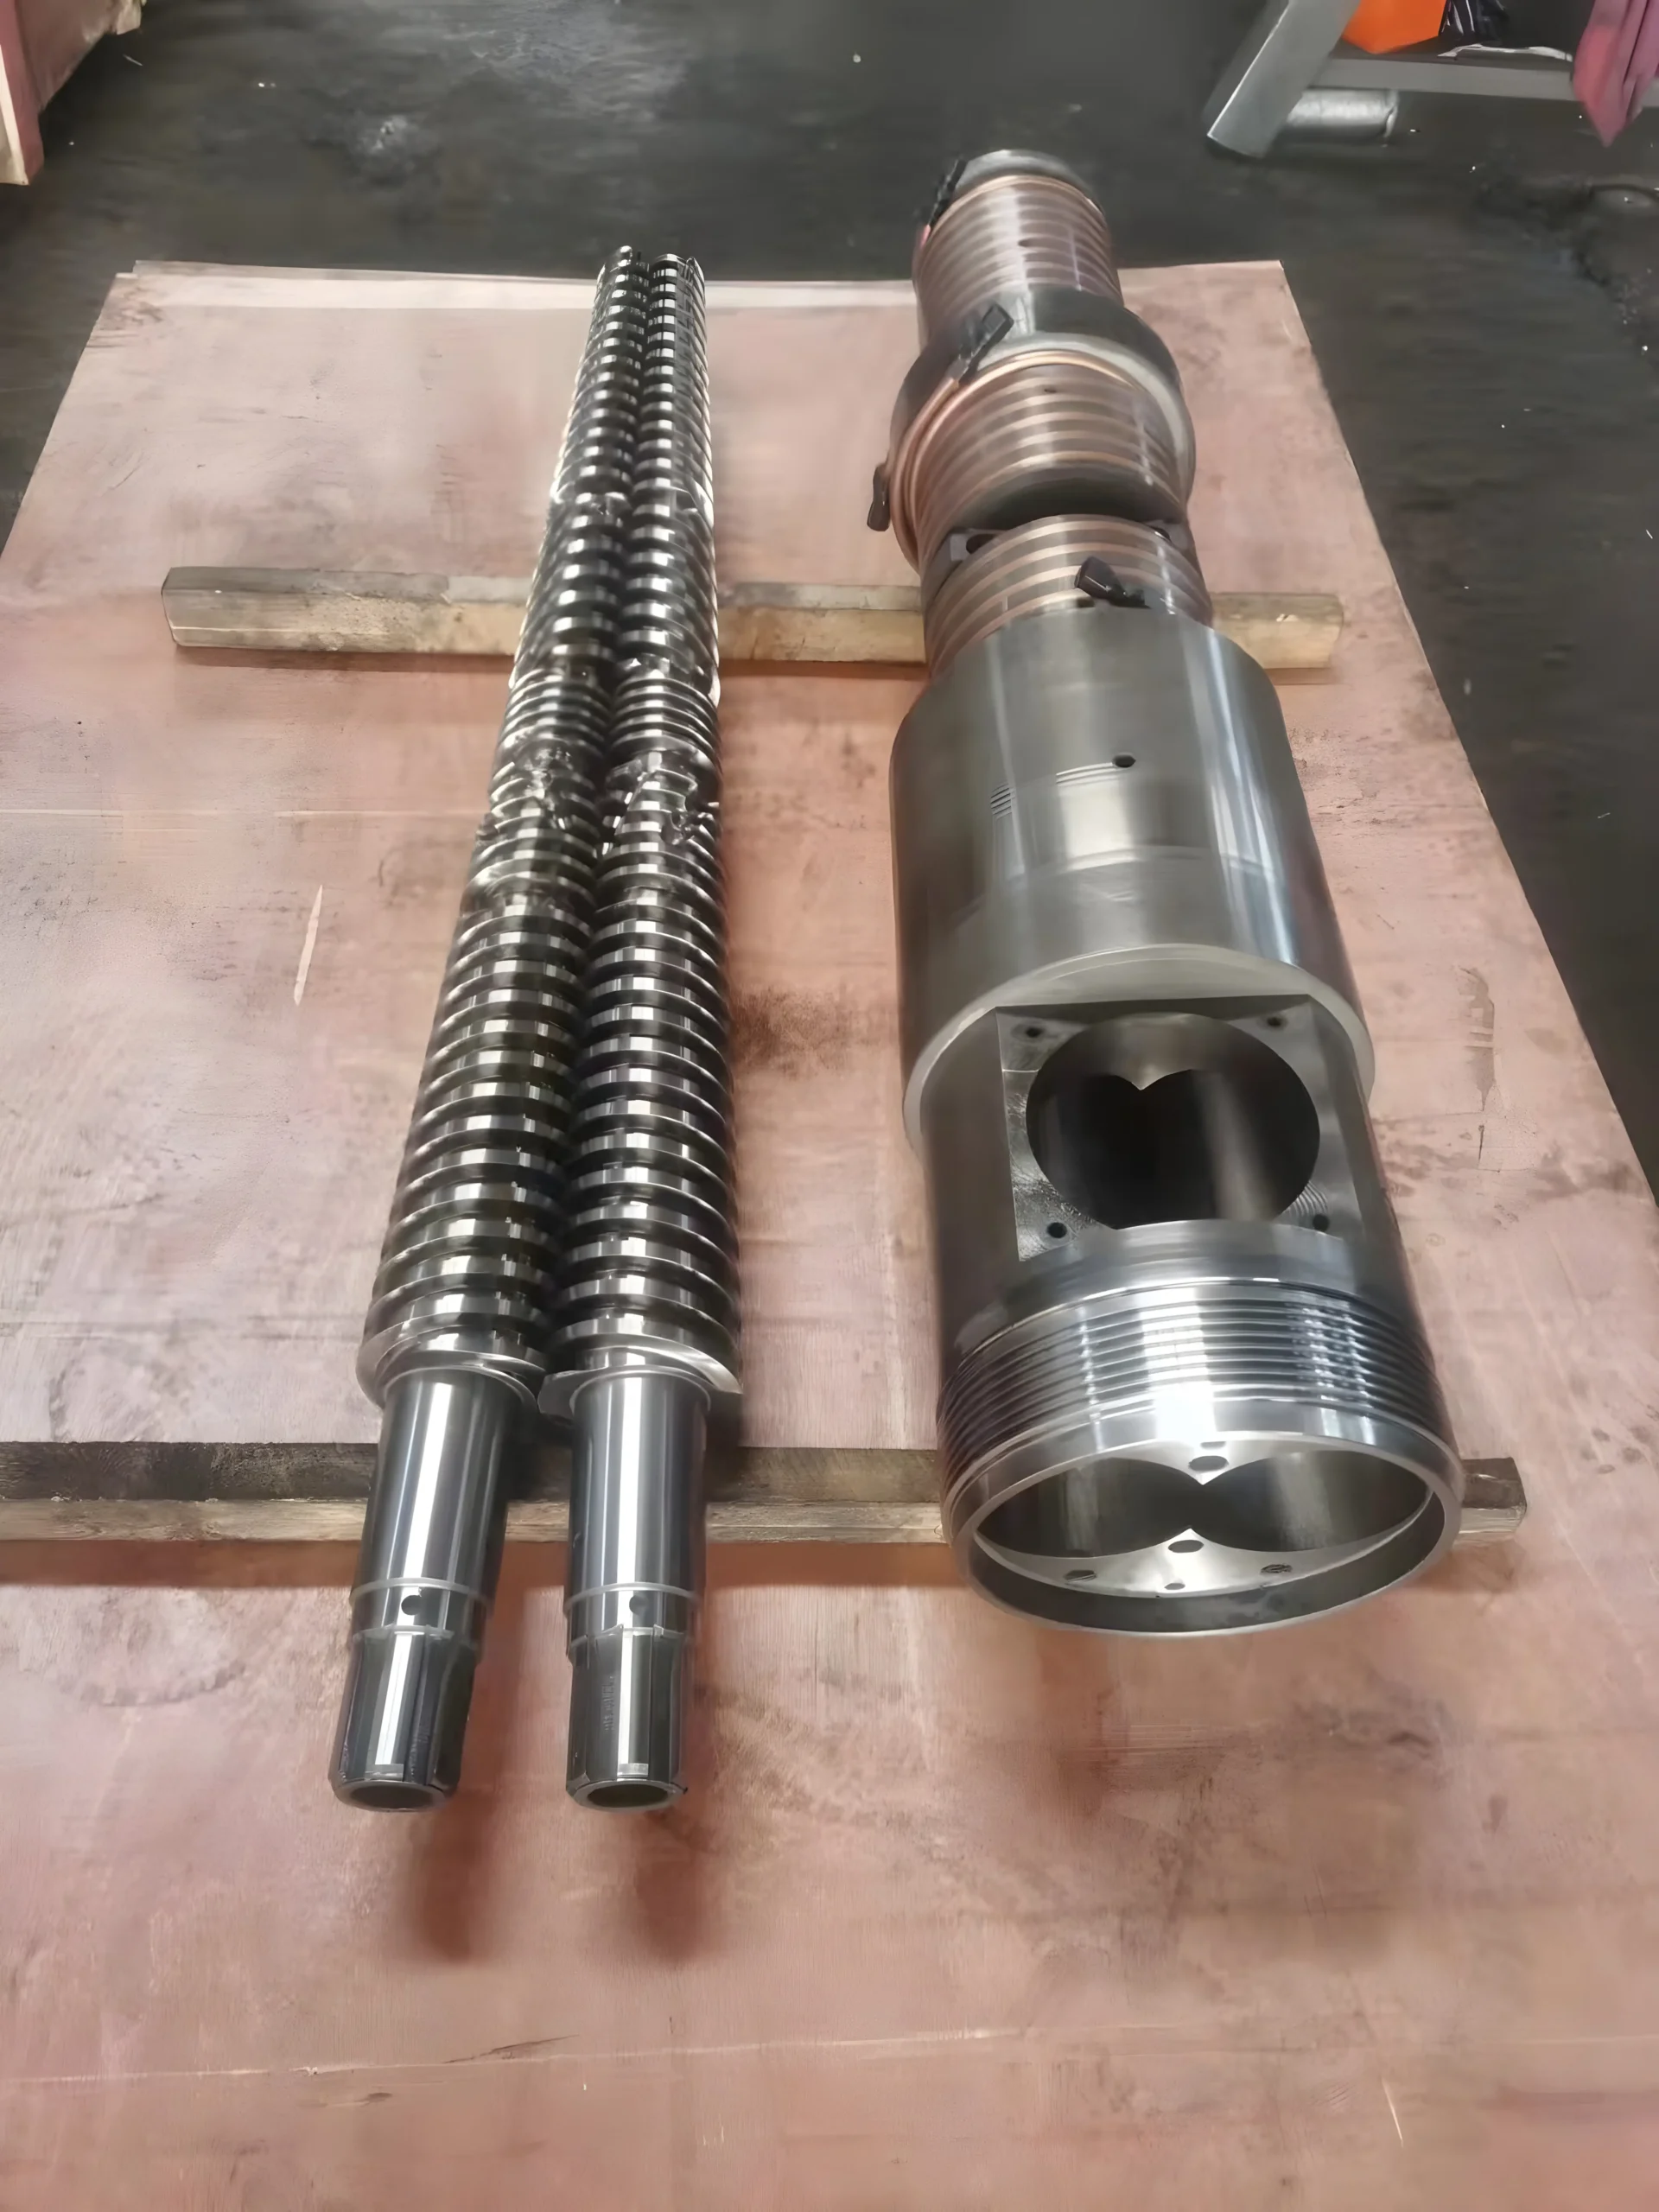
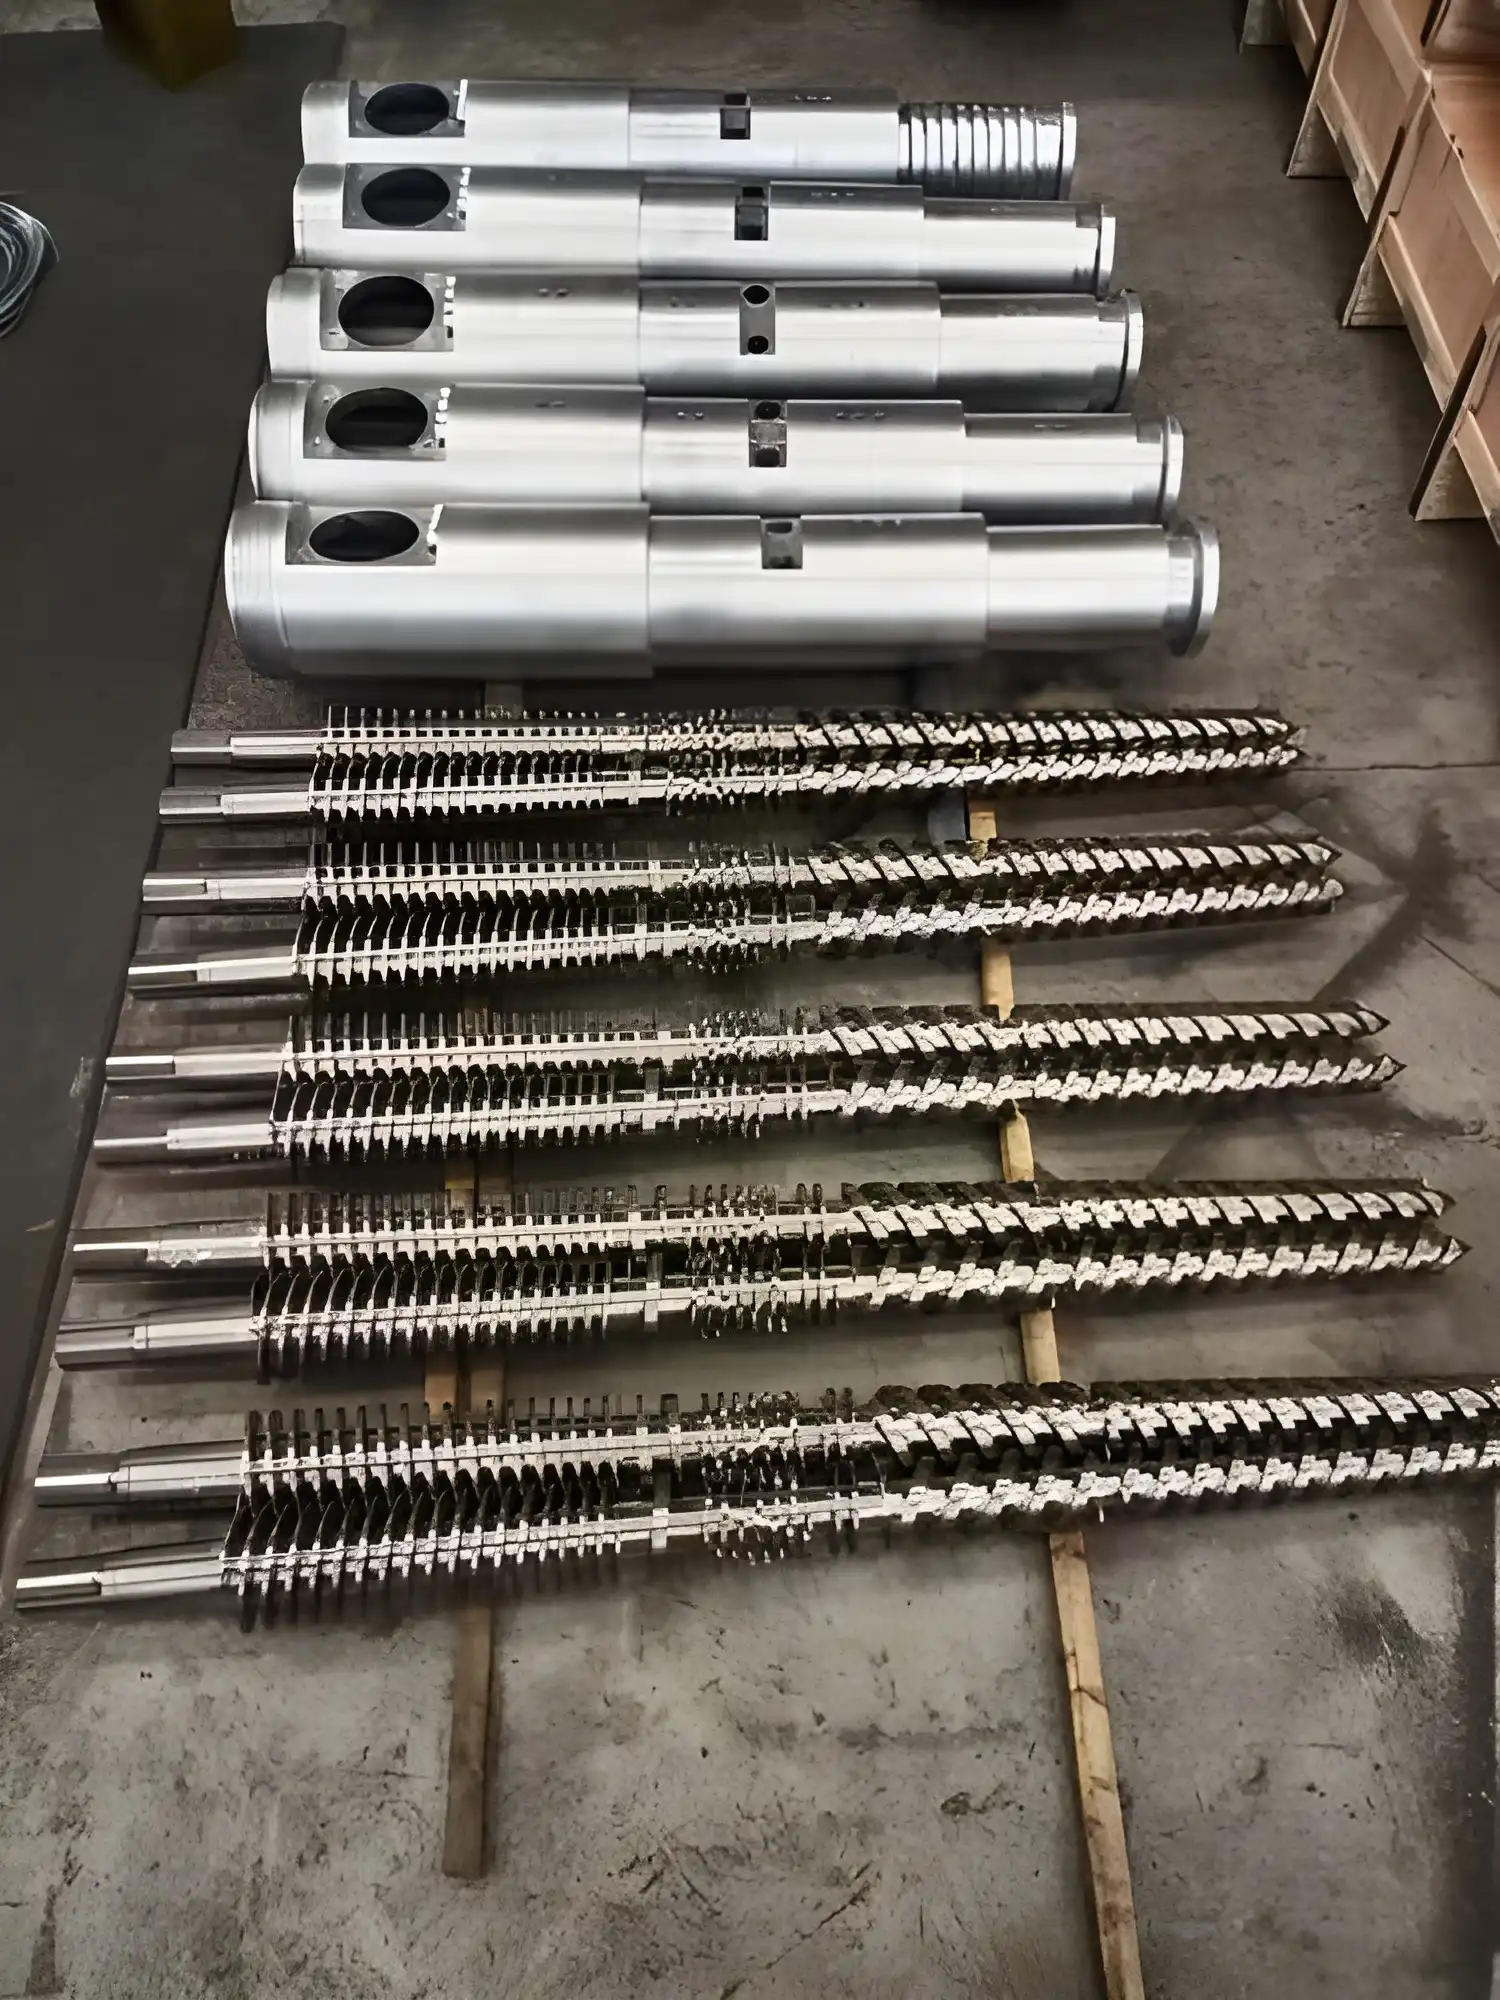
الميزات الرئيسية
المواصفات الفنية
| الخاصية (Property) | المواصفة النموذجية (Specification) |
| الموديل / أقطار الإسكرو | 55/110 مم (55 مم جهة الخروج / 110 مم جهة التغذية) |
| نوع الإكسترودر | إسكرو مخروطي مزدوج (متعاكس الدوران / متعاشق) |
| نسبة الطول إلى القطر (L/D) | ~18:1 إلى 22:1 (الطول الفعال ≈ 1200–1450 مم) |
| مادة الأساس (Base Material) | صلب عالي الجودة 38CrMoAlA (JIS SACM645 / DIN 1.8509) أو 42CrMo |
| المعالجة الحرارية | سقاية وتقسية (Quenched & Tempered) + نتردة غازية/أيونية متعددة المراحل |
| عمق النتردة | 0.50 – 0.80 مم |
| الصلادة السطحية (بعد النتردة) | 950 – 1050 HV (حوالي 58 – 62 HRC) |
| الطبقة ثنائية المعدن (اختياري) | سبيكة كربيد تنجستن / أساس نيكل / أساس كوبالت (السمك: 2.0–3.5 مم، الصلادة: 58–65 HRC) |
| خشونة السطح (Surface Roughness) | Ra ≤ 0.4 µm (لزعانف الإسكرو)؛ Ra ≤ 0.2 µm (لتجويف الشميز الداخلي) |
| الاستقامة وتطابق المحاور | الاستقامة ≤ 0.015 مم/متر؛ تفاوت المحاذاة ±0.015 مم |
| الطلاء السطحي (اختياري) | طلاء كروم صلب (0.05–0.10 مم، 950 ≤ HV) أو طلاء تيتانيوم |
| طريقة التبريد | قنوات تبريد داخلية بالشميز (سخانات ألمنيوم مسبوك مع مراوح تبريد / قميص تبريد مائي) |
| درجة حرارة التشغيل | حتى 400 درجة مئوية |
| معدل الإنتاج النموذجي | 120 – 220 كجم/ساعة (يعتمد على قدرة الموتور وتركيبة الخامة) |
| البوليمرات القابلة للتشغيل | PVC الصلب، UPVC، CPVC، WPC، ألواح فوم PVC، ABS، مركبات PP/PE المحشوة |
منتجات مشابهة
-
 الآلات وقطع الغيار
شميز ودرفيل مخروطي مزدوج 45/90
-
 الآلات وقطع الغيار
آلة بثق لولب مزدوج لإنتاج البلاستيك
-
 الآلات وقطع الغيار
مضخات التفريغ الصناعية
-
 الآلات وقطع الغيار
أسطوانة ولولب مخروطي مزدوج 80/172