

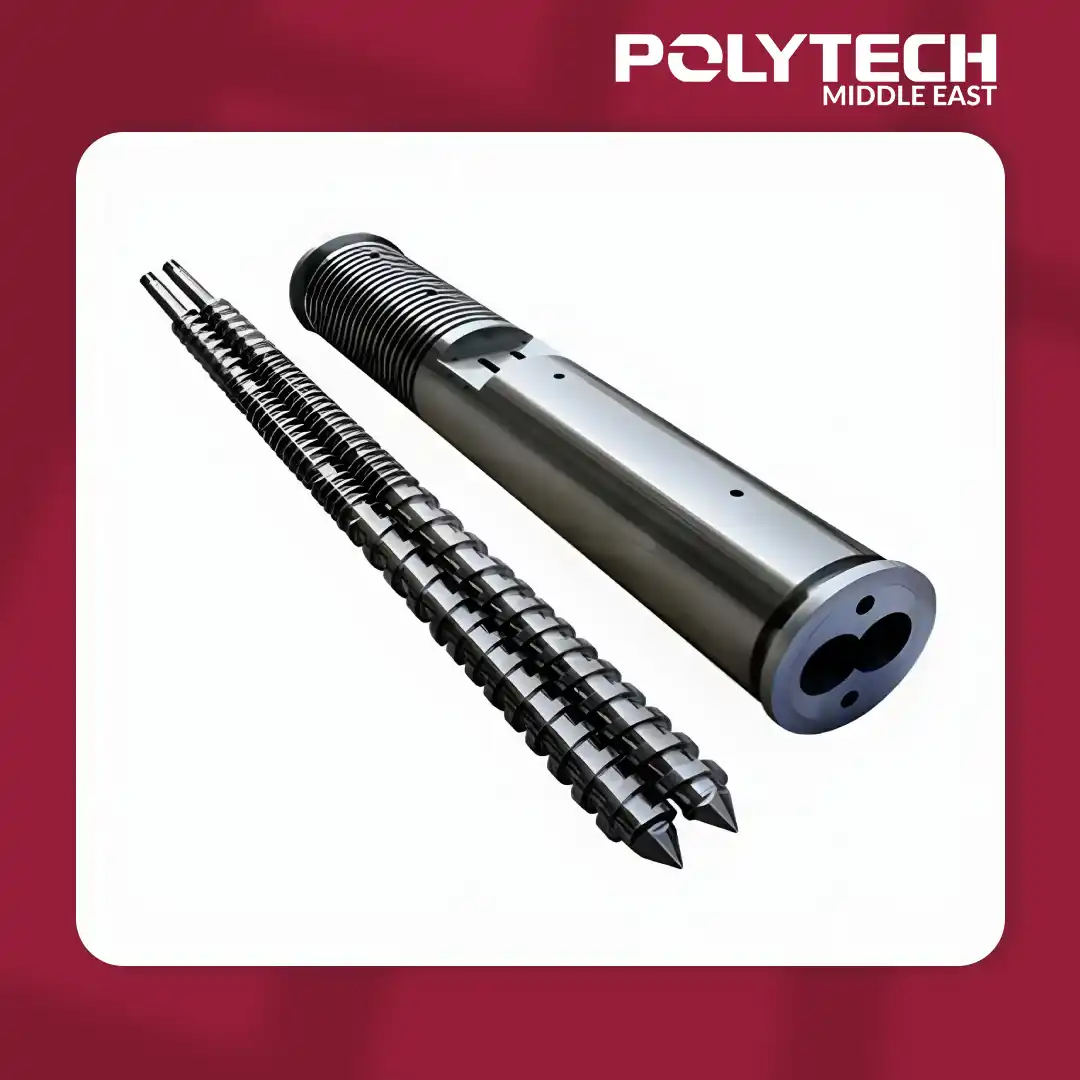
Fourreau et Double Vis Conique 110/220
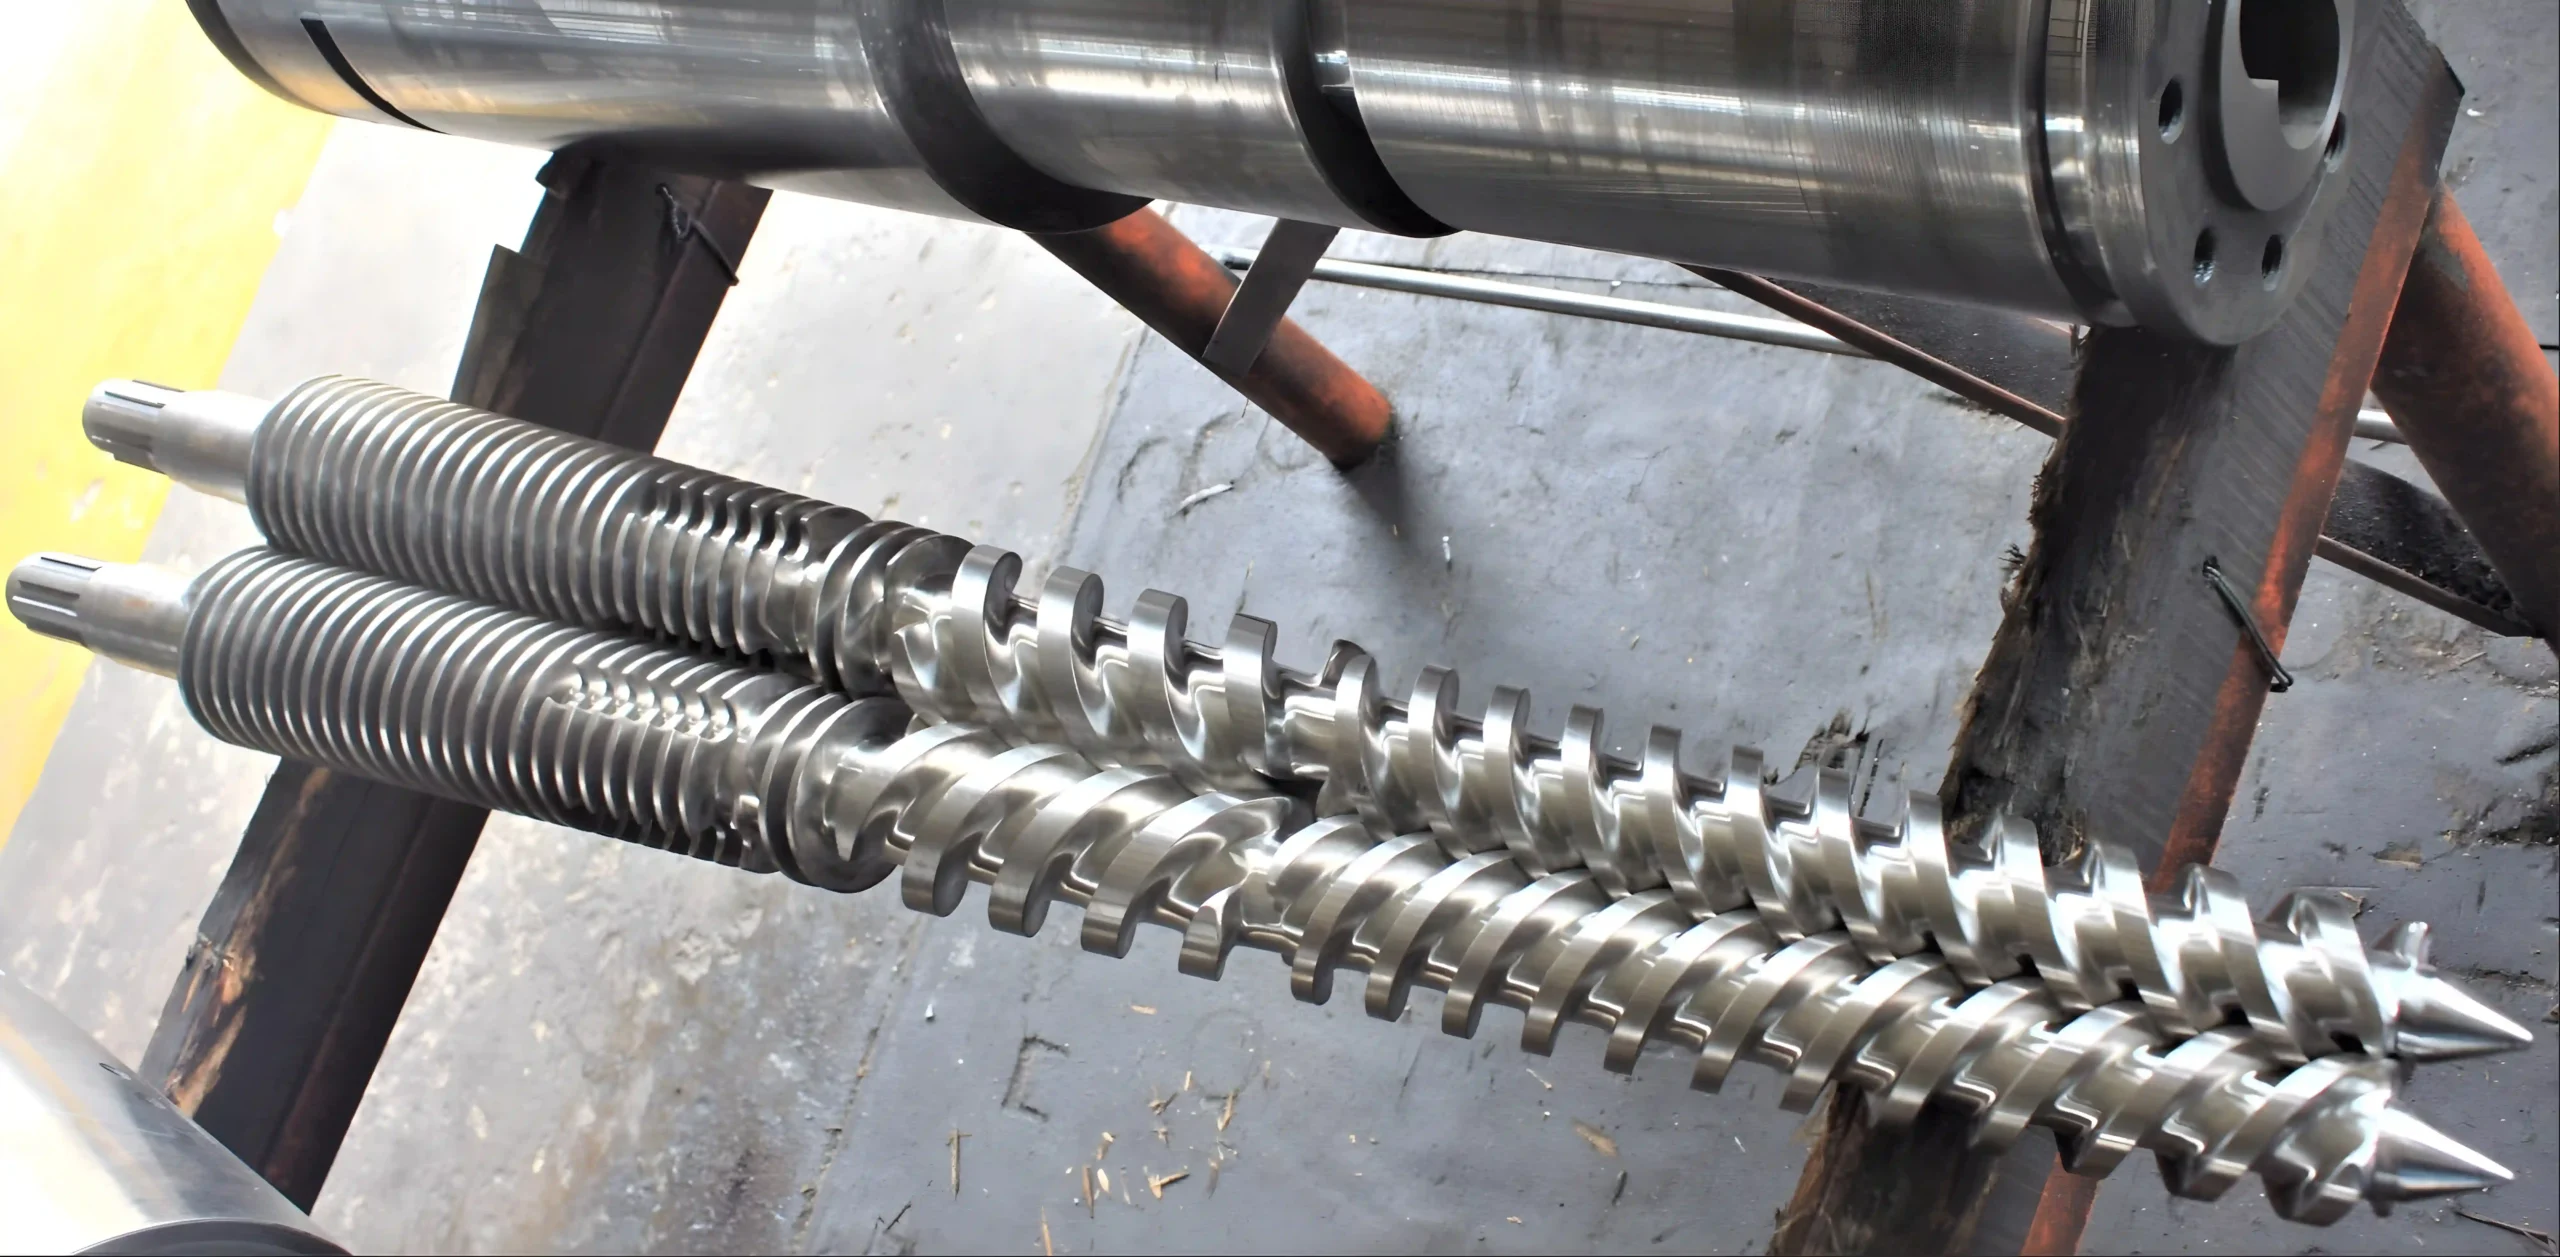
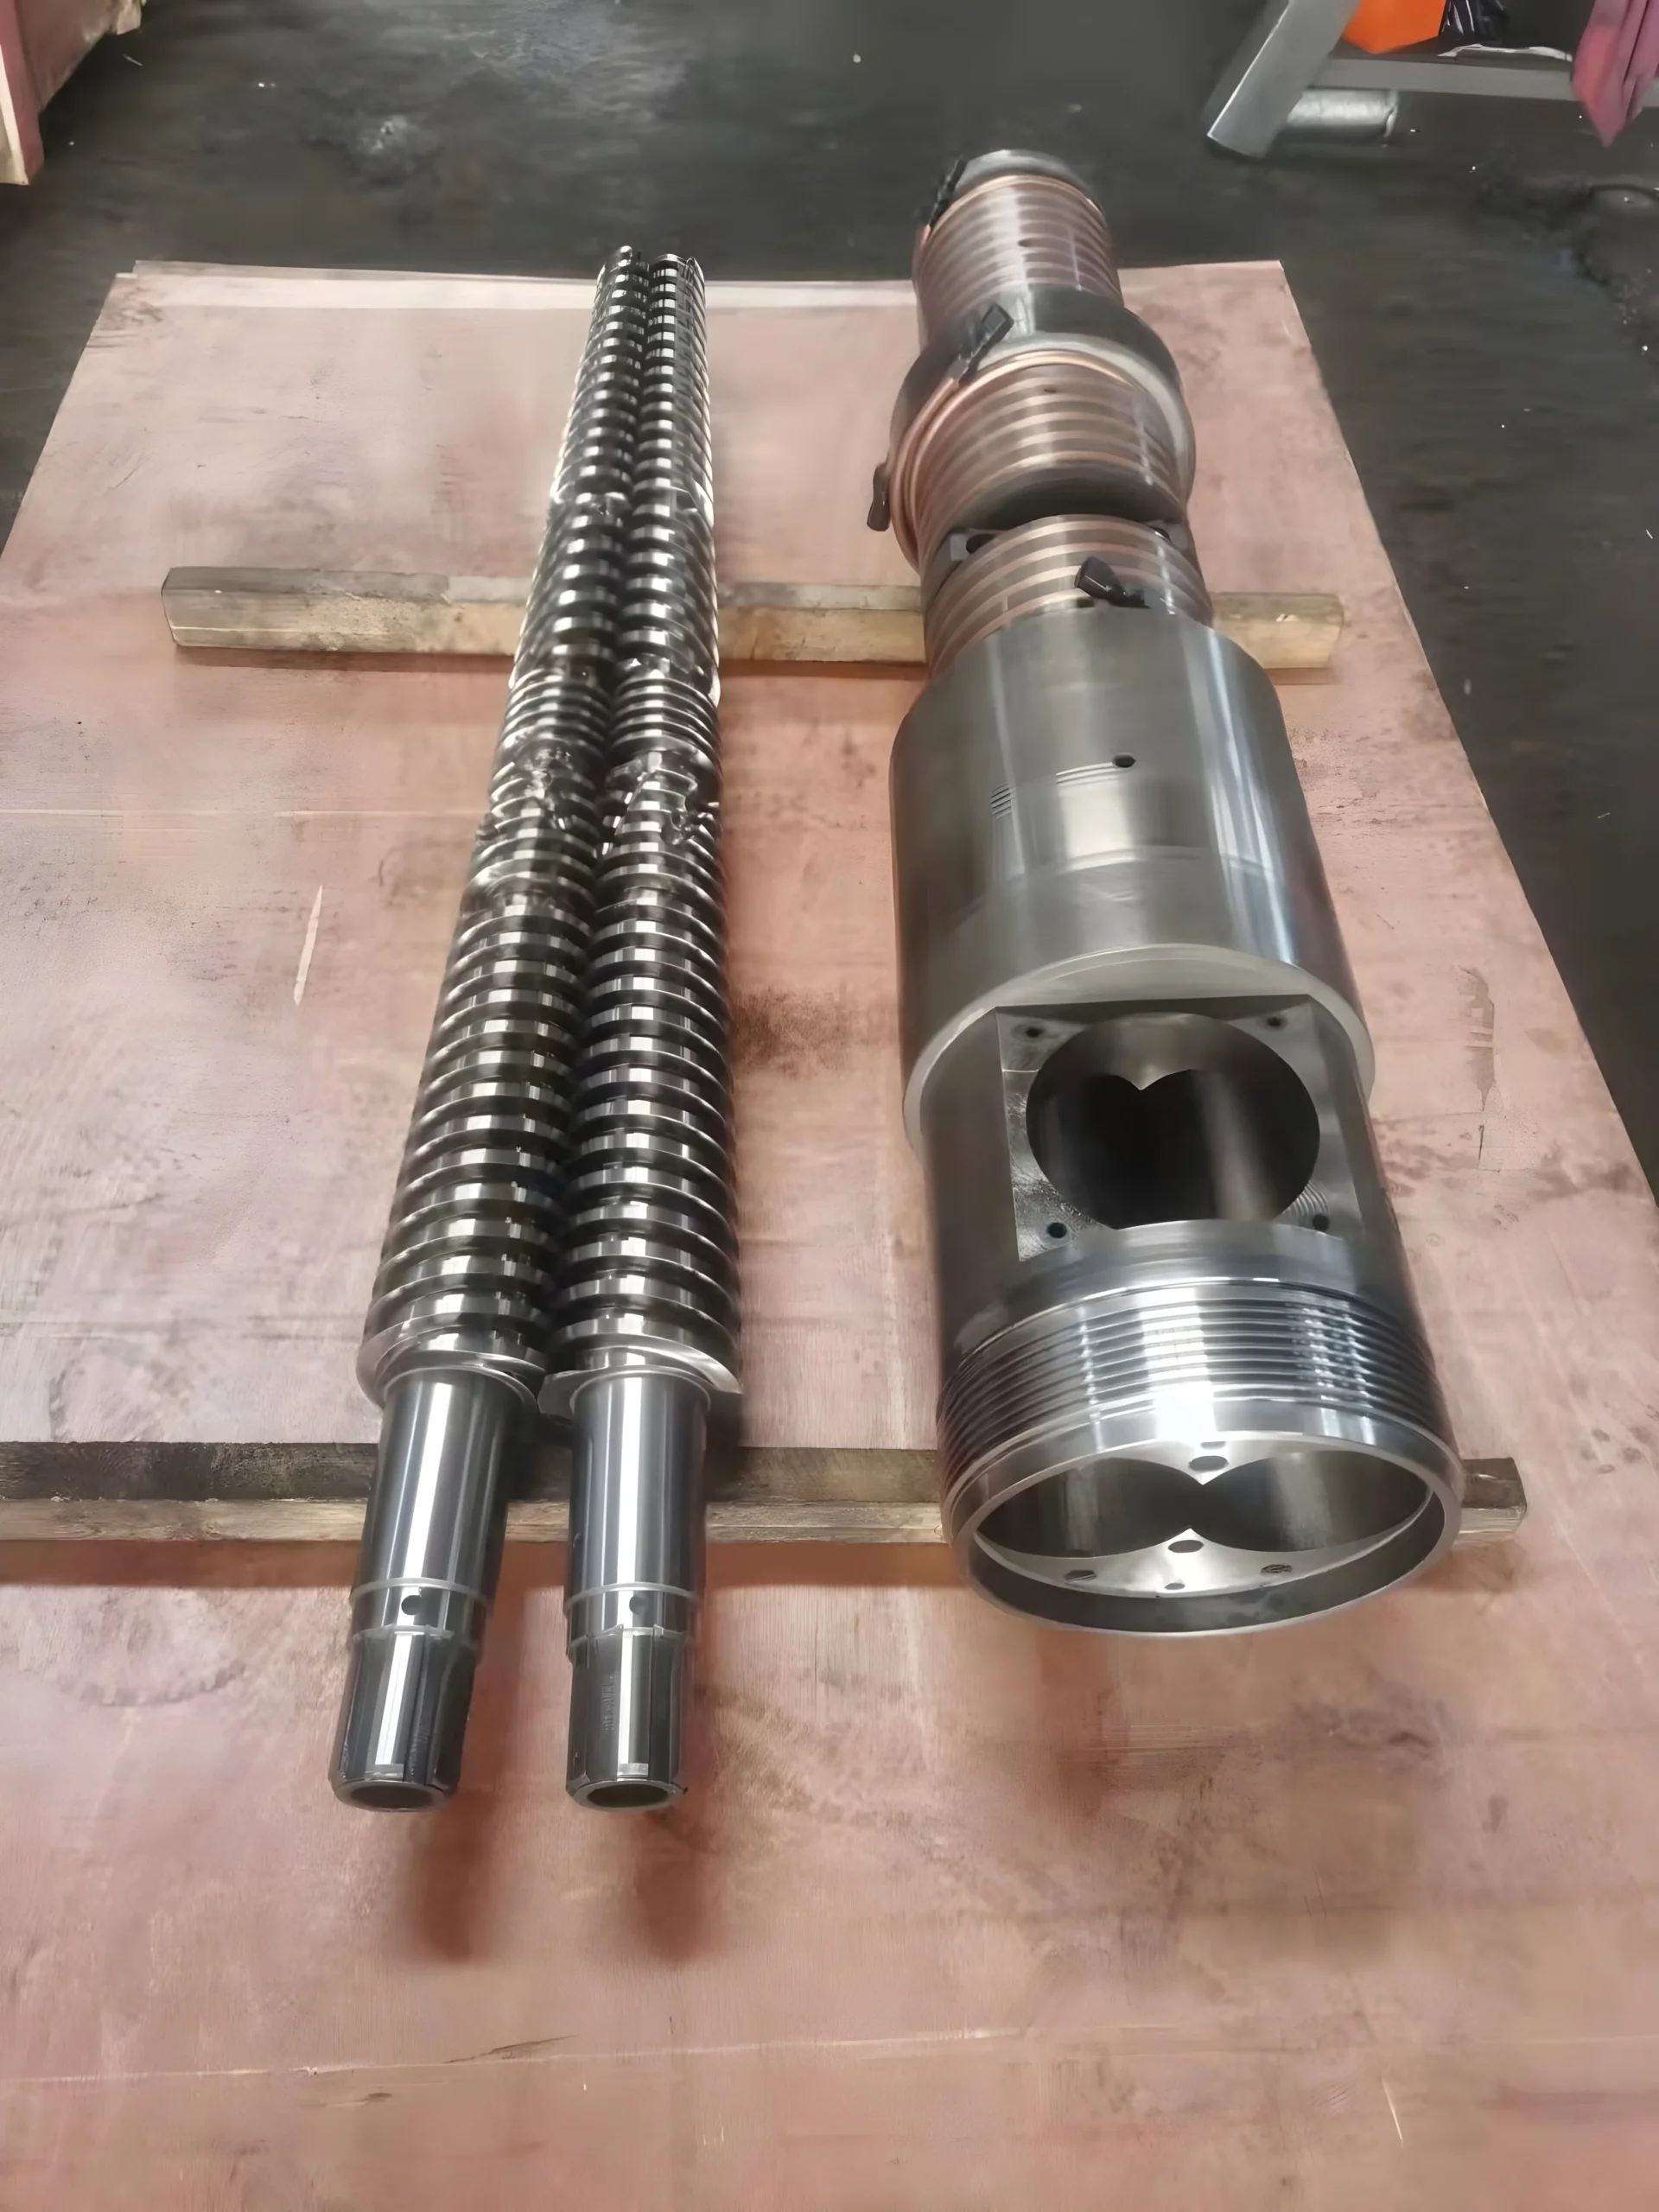
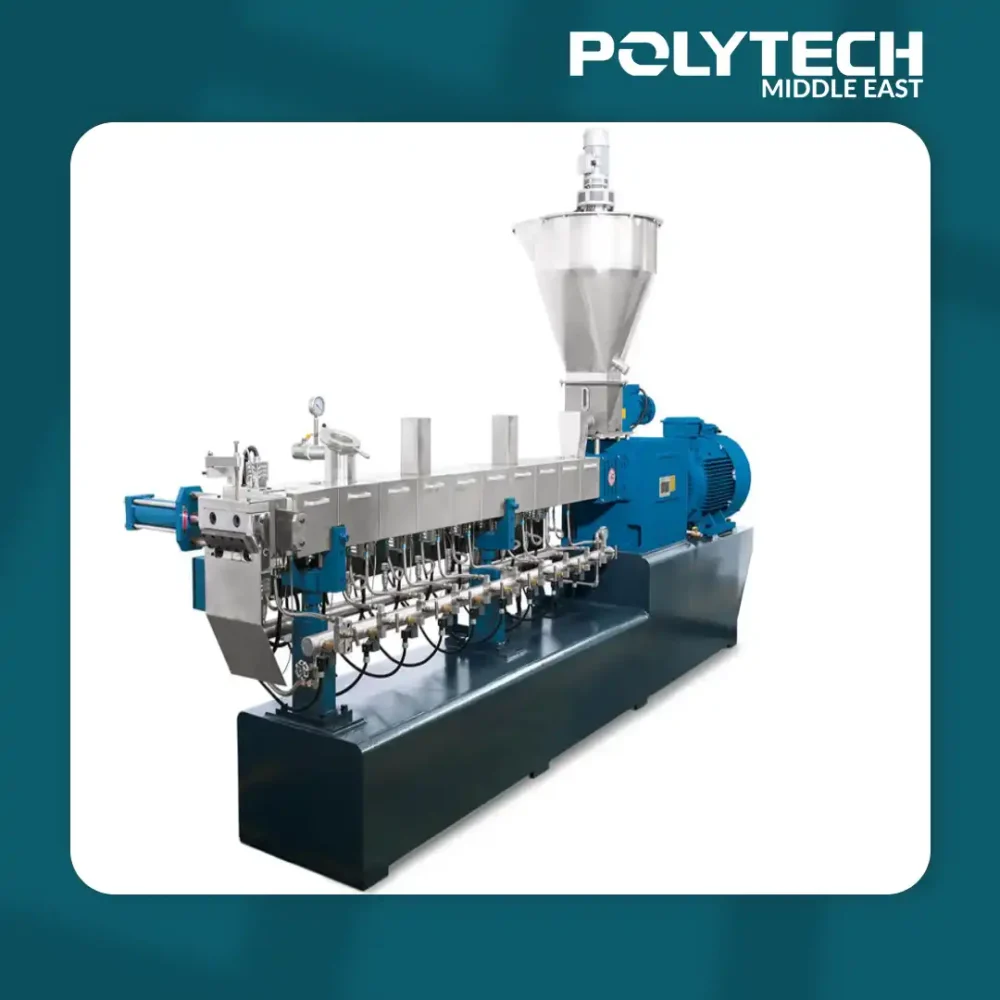
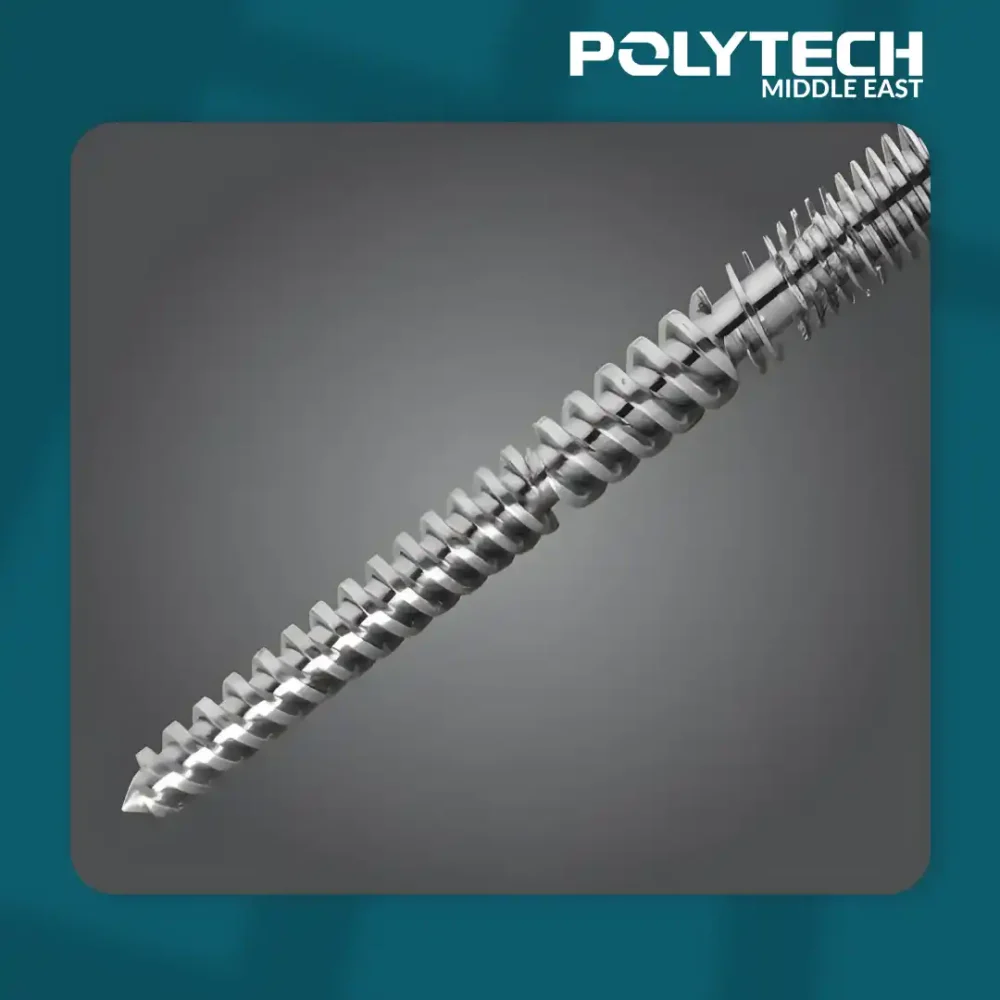
Découvrez le gigantesque ensemble vis-fourreau conique 110/220 de Polytech Middle East. Conçu pour un débit industriel maximal de grands tuyaux en PVC, de WPC et de profilés épais.
Category -> Machines et pièces détachées
Description
Executive Summary
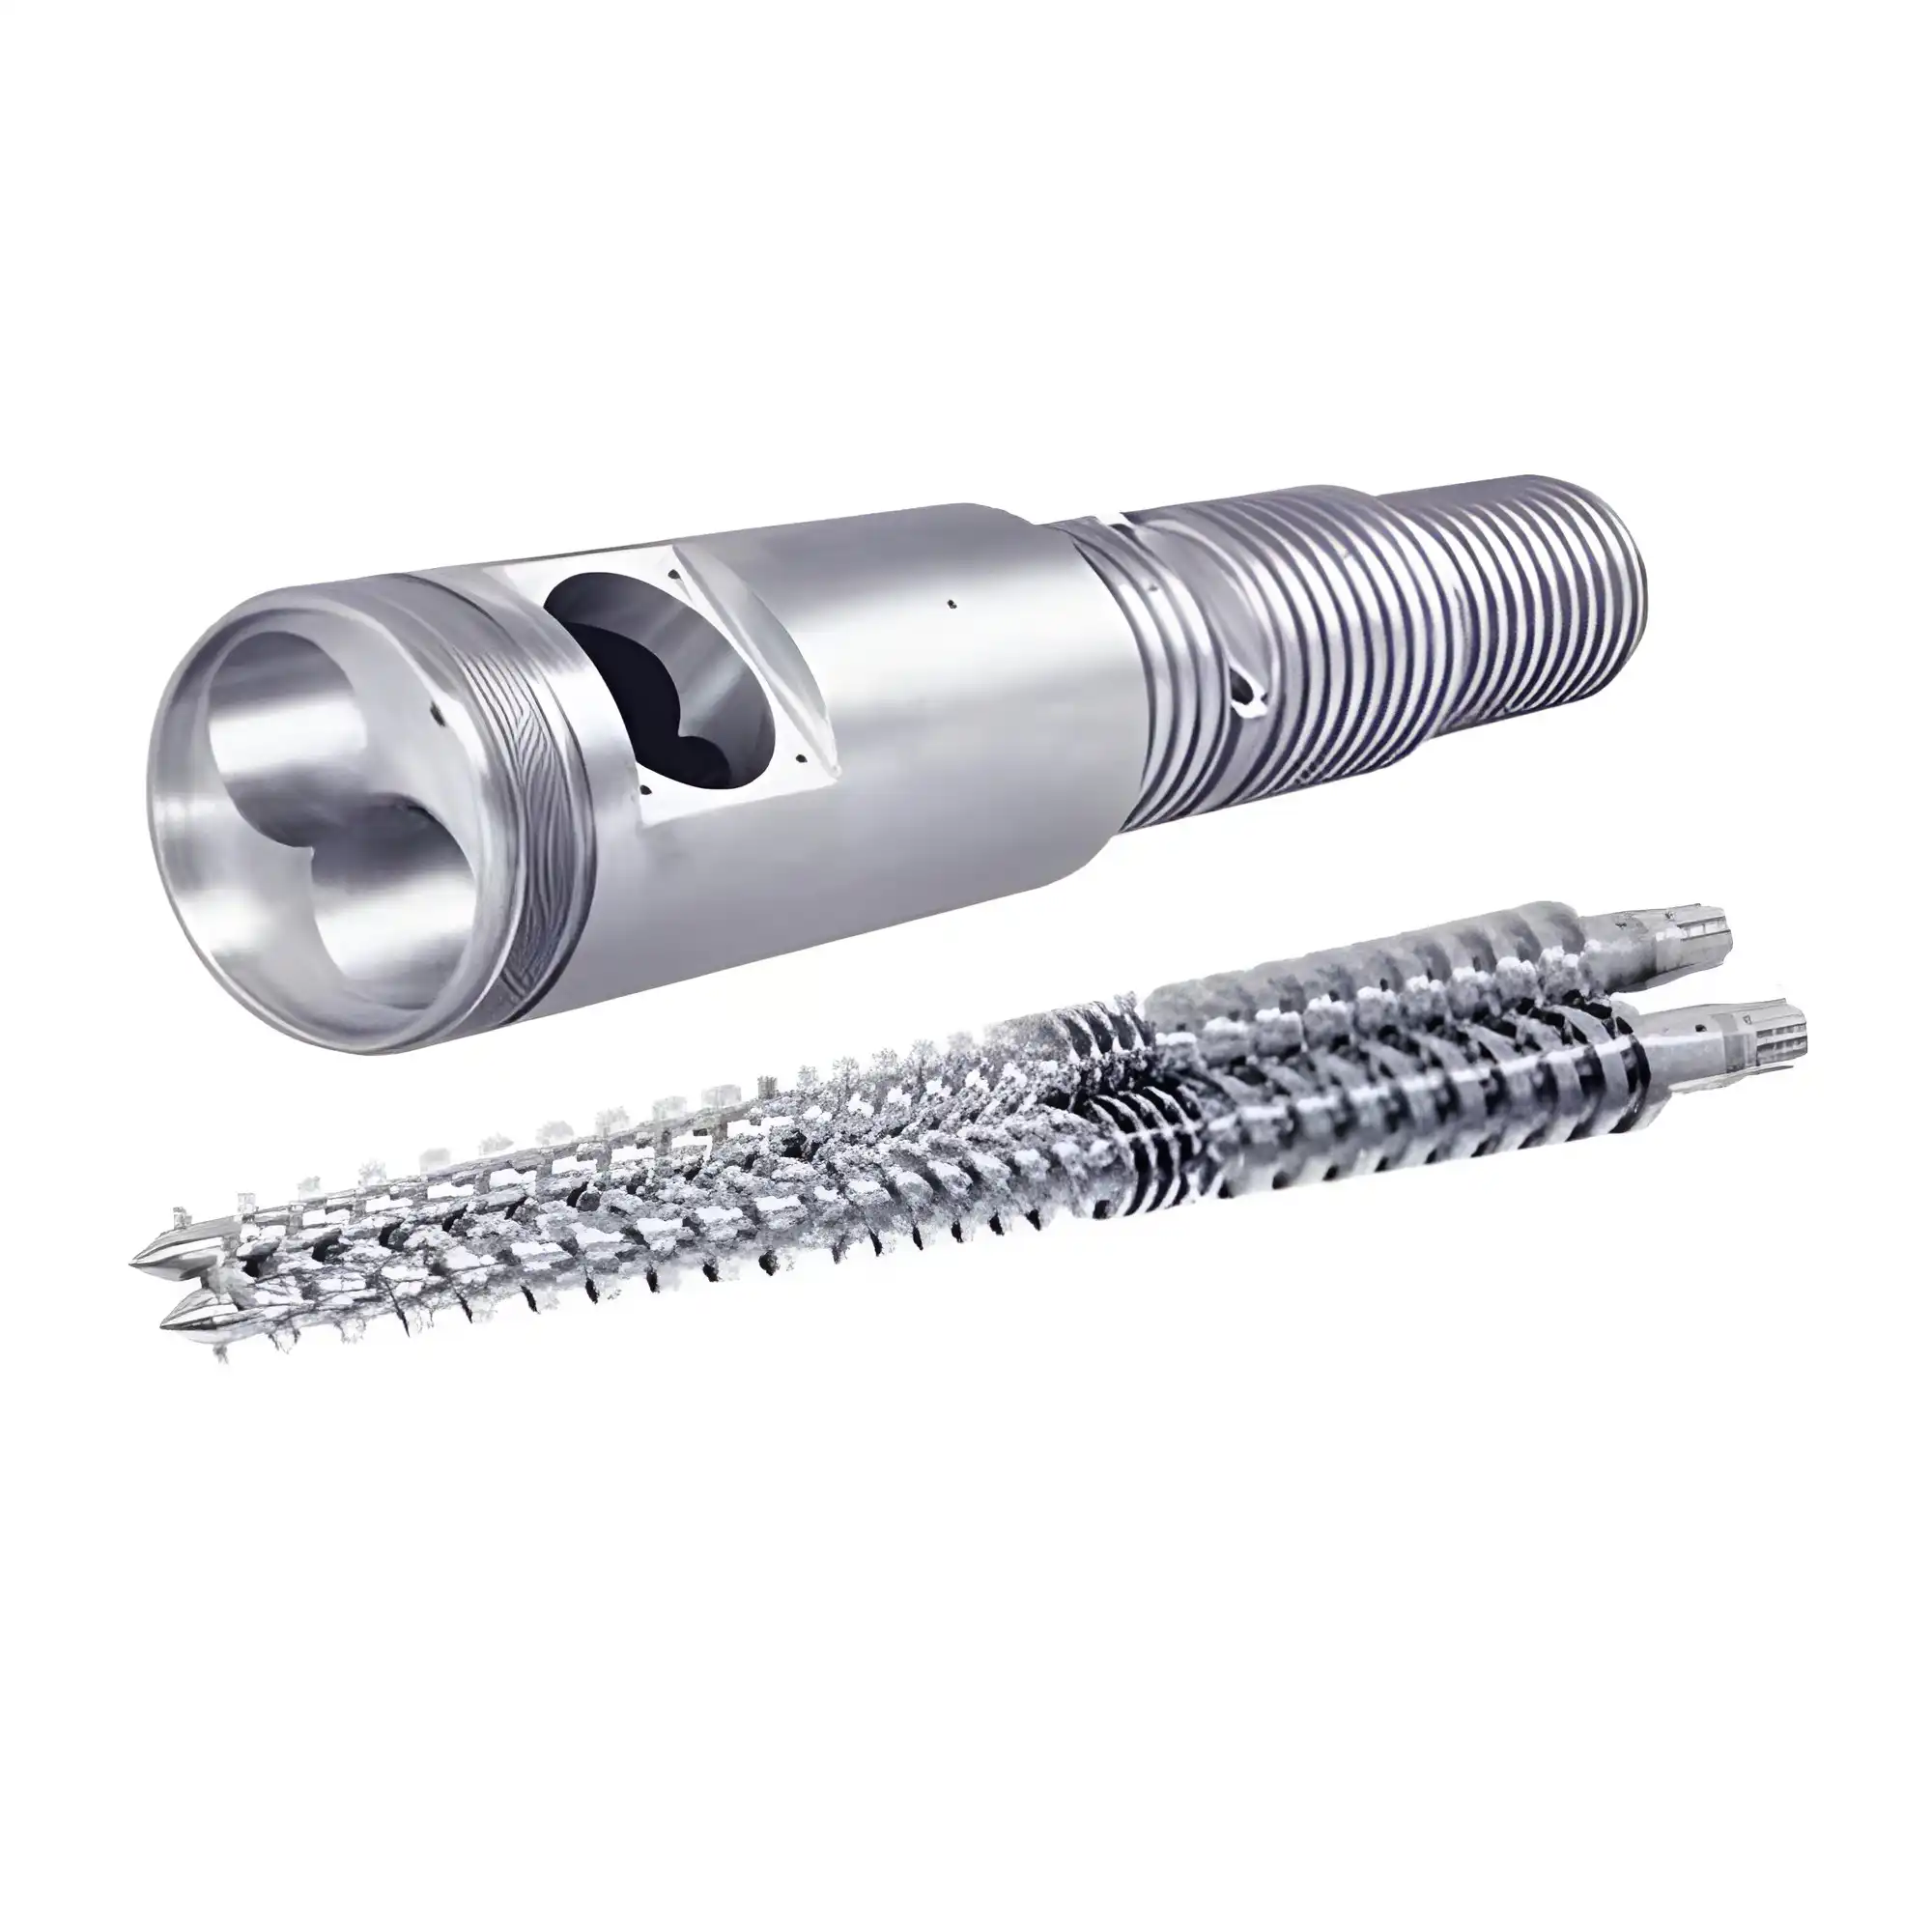
L’ensemble bi-vis et fourreau conique 110/220 représente le summum de la plastification à haute capacité pour les lignes d’extrusion industrielles à très grande échelle. Dotée d’une zone d’alimentation colossale de 220 mm qui se réduit progressivement jusqu’à une sortie de 110 mm, cette formidable unité est conçue pour traiter d’extraordinaires volumes de PVC rigide, d’UPVC et de composites bois-plastique (WPC) avec une stabilité de fusion inégalée.
Fabriquée selon les spécifications rigoureuses de Polytech Middle East, la configuration 110/220 gère aisément des débits de production continus allant de 800 à 1 200 kg/h. Usinée à partir d’un acier allié forgé 38CrMoAlA de première qualité et blindée en option de couches bimétalliques avancées, elle offre une durabilité sans compromis face aux forces de cisaillement extrêmes et aux charges abrasives inhérentes aux réseaux de tuyaux de grand diamètre et à la fabrication de plaques épaisses.
Design & Materials
L’envergure impressionnante du système 110/220 exige une intégrité matérielle sans faille. Sa configuration contrarotative et interpénétrante offre un taux de compression naturel massif, essentiel pour dégazifier l’air et les matières volatiles tout en plastifiant rapidement la matrice polymère.
- Structure de base : Forgée en acier de construction allié haut de gamme 38CrMoAlA (JIS SACM645), garantissant la rigidité structurelle indispensable pour résister aux contraintes de torsion extrêmes sur toute sa longueur.
- Nitruration profonde : Les vis et l’alésage du fourreau subissent un traitement de nitruration gazeuse/ionique profonde en plusieurs étapes (profondeur de couche jusqu’à 0,8 mm), procurant une dureté superficielle remarquable de 950–1050 HV (~58–62 HRC).
- Revêtement bimétallique haute résistance : Pour une longévité maximale face aux formulations à haute teneur en carbonate de calcium (CaCO₃) et en fibres de bois, un alliage à base de carbure de tungstène ou de cobalt de 3 à 5 mm d’épaisseur est coulé par centrifugation dans l’alésage et déposé par soudage PTA sur les filets de la vis.
- Usinage de précision : Malgré ses dimensions massives, la rugosité de surface est strictement maintenue à Ra ≤ 0,4 µm, assurant un écoulement fluide et à faible frottement pour les composés PVC thermosensibles.
Technical Advantages
- Débit ultra-élevé : Le diamètre d’alimentation de 220 mm accueille une densité apparente importante, convertissant rapidement la poudre brute en un fondu homogène capable de produire efficacement plus de 800 kg/h.
- Profil thermique et de cisaillement optimisé : La grande surface de contact de la géométrie conique génère une chaleur de cisaillement mécanique interne régulière. Cela réduit considérablement le recours aux colliers chauffants externes, économisant l’énergie tout en évitant les surchauffes localisées du PVC.
- Homogénéisation incomparable : Le pas des filets et les taux de compression sur mesure assurent un malaxage vigoureux mais uniforme, dispersant parfaitement les charges minérales denses et les complexes stabilisants.
- Durée de vie prolongée : La métallurgie avancée de Polytechme associée à la protection bimétallique ultra-dure minimise l’usure, maintenant le jeu fonctionnel critique entre vis et fourreau dans les tolérances pendant des dizaines de milliers d’heures.
Installation & Compatibility Notes
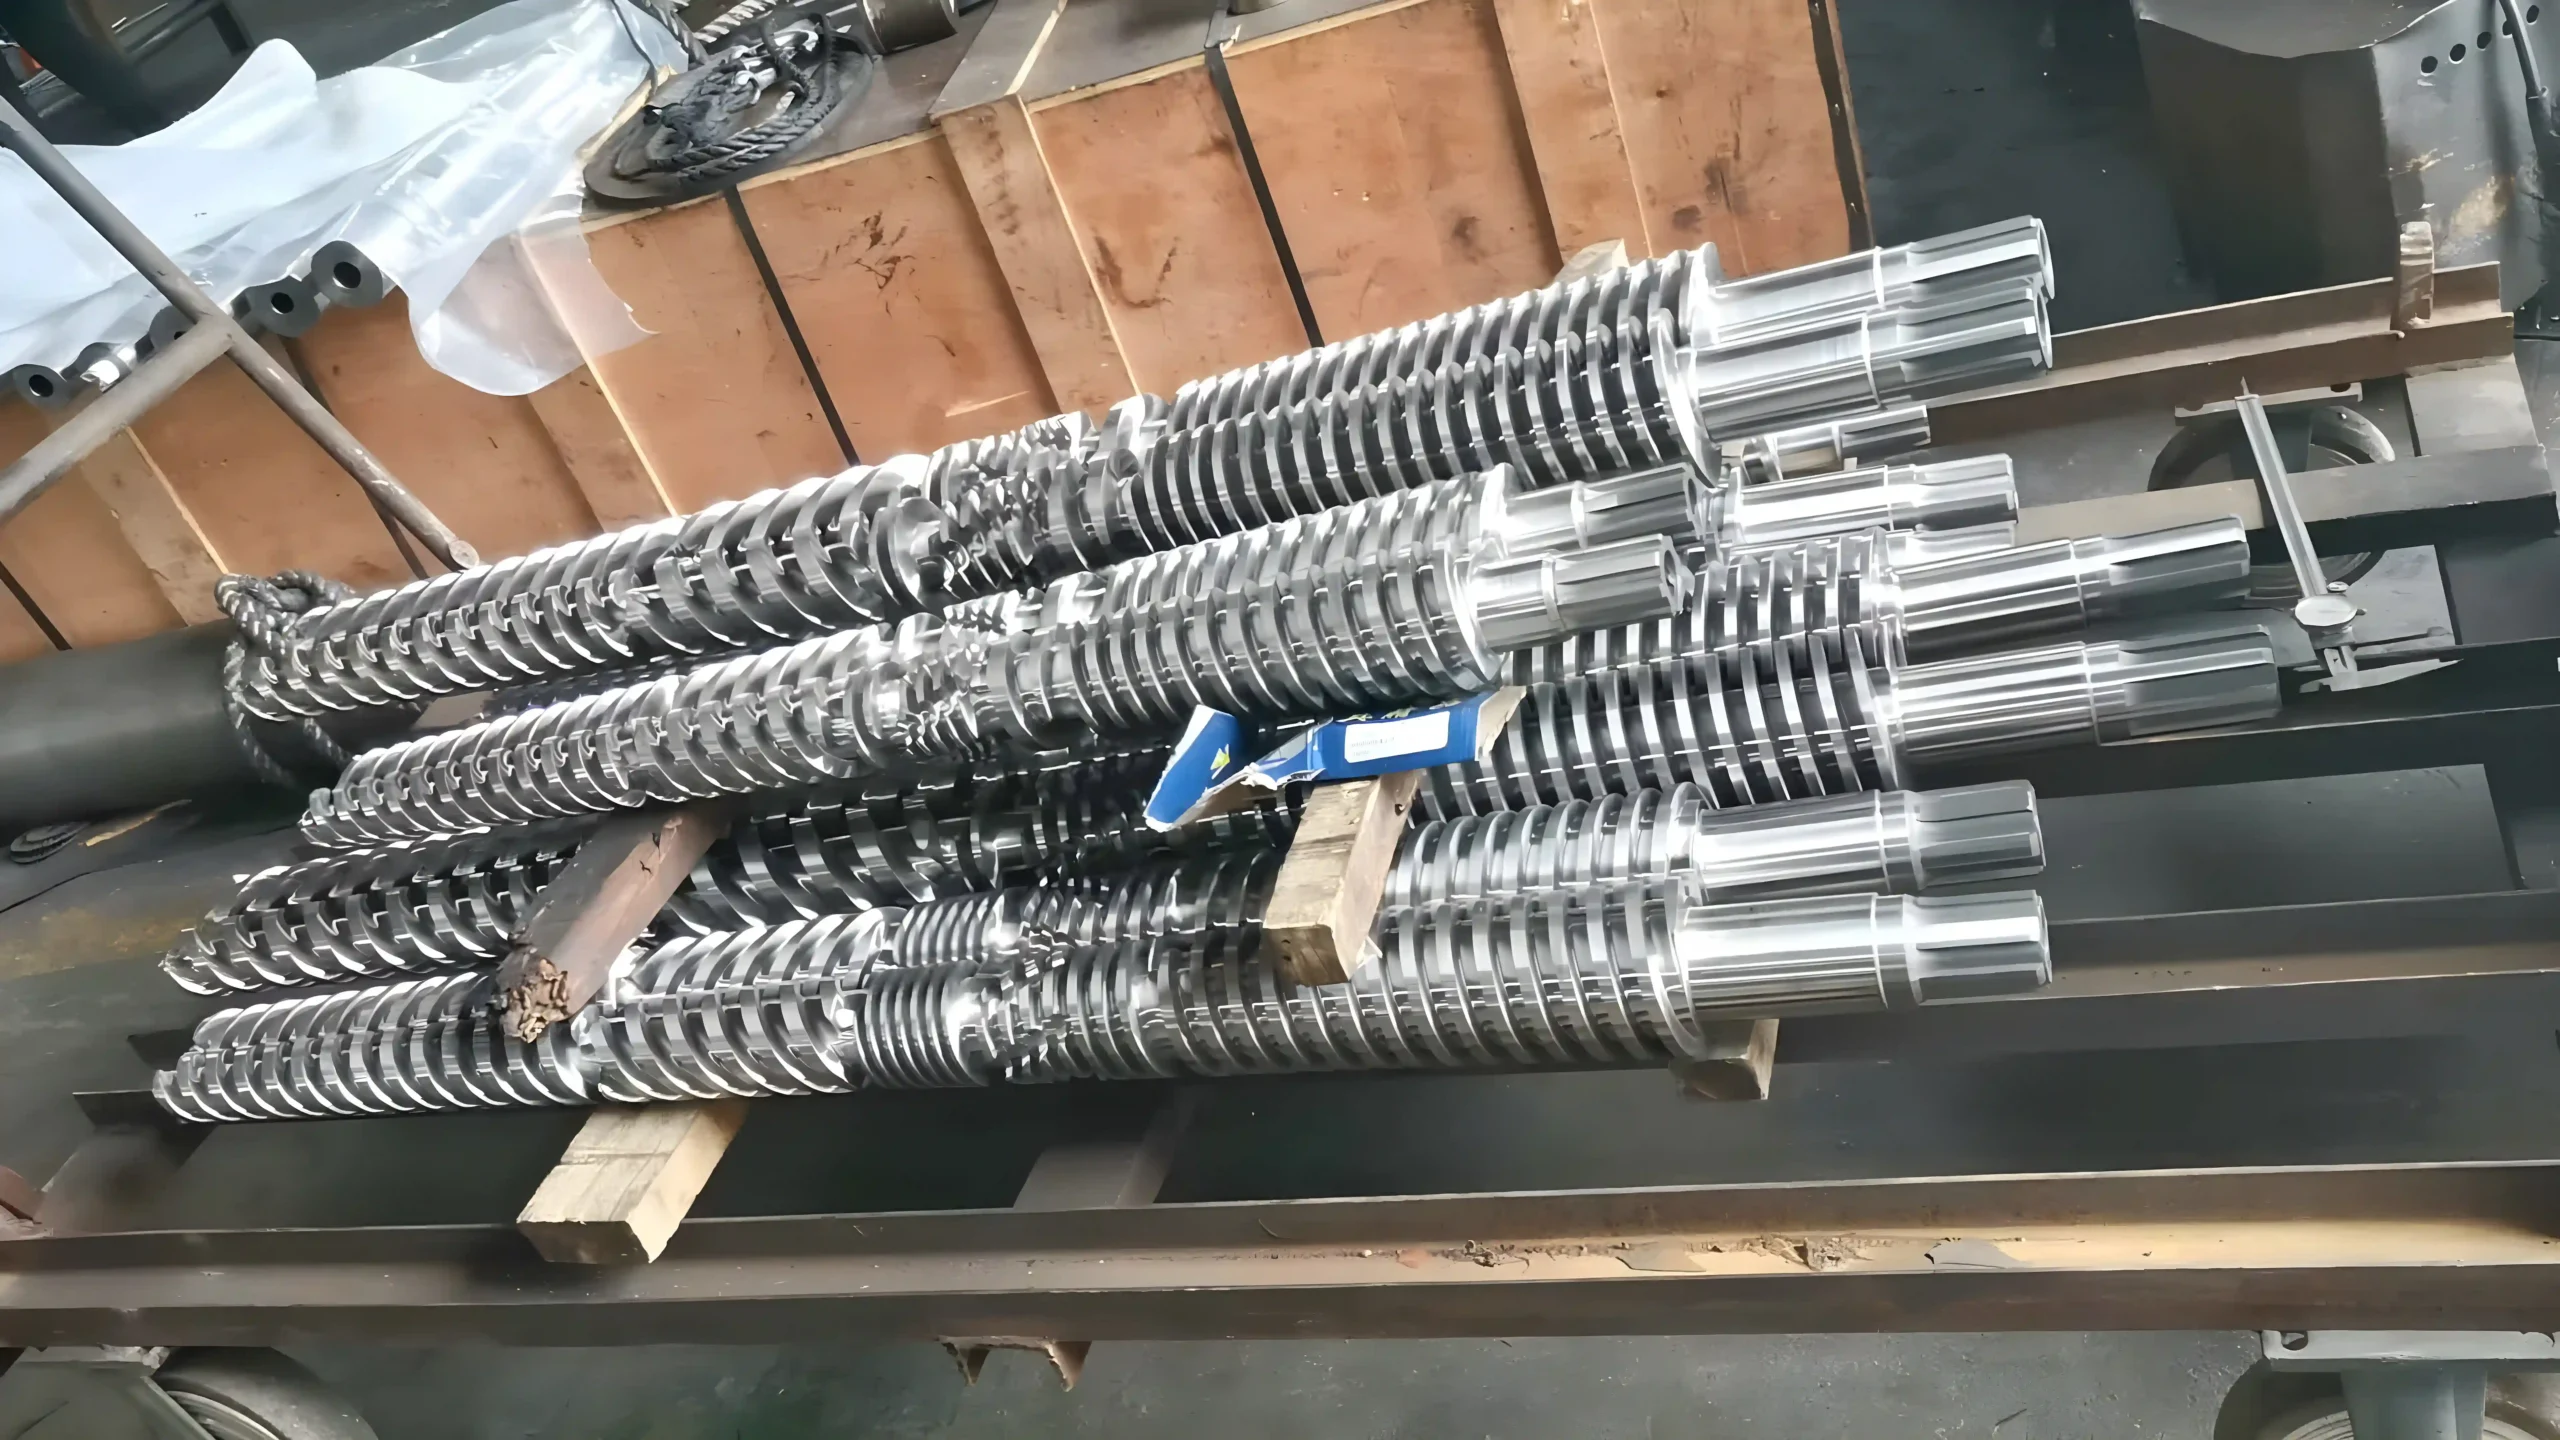
En raison du poids et des dimensions considérables (dépassant souvent 2,5 tonnes métriques), l’installation nécessite des ponts roulants de grande capacité et des manœuvres de grutage rigoureuses. Le fourreau 110/220 doit être parfaitement aligné avec son réducteur de distribution au moyen d’un alignement laser ou de comparateurs de précision (faux-rond de bride ≤ 0,02 mm).
La gestion de la dilatation thermique est critique. Les opérateurs doivent appliquer un protocole de préchauffage progressif de 3 à 4 heures avant le démarrage du moteur principal. Une rotation à froid entraînerait une défaillance mécanique majeure ou la rupture immédiate des cannelures d’entraînement.
Maintenance & Lifespan
Les ingénieurs d’extrusion doivent surveiller en continu l’ampérage du moteur et la pression en tête. Une baisse inexpliquée de la pression ou du rendement indique une augmentation de l’entrefer vis-fourreau (le jeu opérationnel standard pour cette classe de taille est de 0,20 à 0,35 mm).
Une purge rigoureuse avec des composés thermiquement stabilisés avant chaque arrêt est impérative afin d’éviter tout dégagement d’acide chlorhydrique (HCl) gazeux et la corrosion du métal qui en résulterait. Correctement entretenu, un ensemble bimétallique 110/220 offre une durée de vie opérationnelle de 35 000 à plus de 50 000 heures dans des conditions industrielles intensives.
Produits
Applications & Industries
- Extrusion de tuyaux PVC de grand diamètre : Essentiel pour la production de conduites d’eau municipales sous pression en UPVC et CPVC, de réseaux d’assainissement et de gros conduits agricoles.
- Panneaux en mousse PVC et WPC grand format : Fournit la pression de matière stable et le volume élevé nécessaires à l’extrusion de plaques de construction épaisses et de panneaux WPC destinés à l’ameublement.
- Gainage de câbles à haute capacité : Traite de grands volumes de PVC souple pour le gainage de câbles industriels lourds et d’applications marines.
- Profilés structurels lourds : Le haut rendement assure une extrusion continue et dimensionnellement stable de profilés architecturaux imposants, de palplanches et de structures porteuses.
Applications
Galerie
Caractéristiques principales
Technical Specifications
| Propriété | Spécification (Typique) |
| Modèle / Diamètres de vis | 110 mm (Côté sortie) / 220 mm (Côté alimentation) |
| Type d’extrudeuse | Double vis conique (Contrarotative) |
| Matériau de base | Acier allié forgé 38CrMoAlA (JIS SACM645) |
| Profondeur et dureté de nitruration | Profondeur 0,6–0,8 mm ; 950–1050 HV (~58–62 HRC) |
| Couche bimétallique (Optionnelle) | Carbure de tungstène / Alliage Ni (épaisseur 3–5 mm, 60–65 HRC) |
| Tolérance de rectitude | ≤ 0,015 mm/m |
| Rugosité de surface | Ra ≤ 0,4 µm (Filets) ; Ra ≤ 0,2 µm (Alésage) |
| Rendement d’extrusion typique | 800 – 1 200 kg/h (selon la formulation) |
| Température de fonctionnement | Jusqu’à 400 °C (chauffage et refroidissement multizone) |
Produits similaires
-
 Machines et pièces détachées
Fourreau et Vis Biconiques 45/90
-
 Machines et pièces détachées
UV Coating Machine for Flooring
-
 Machines et pièces détachées
Extrudeuse à double vis pour la production de plastique
-
 Machines et pièces détachées
Fourreau et Vis Biconique 80/172