

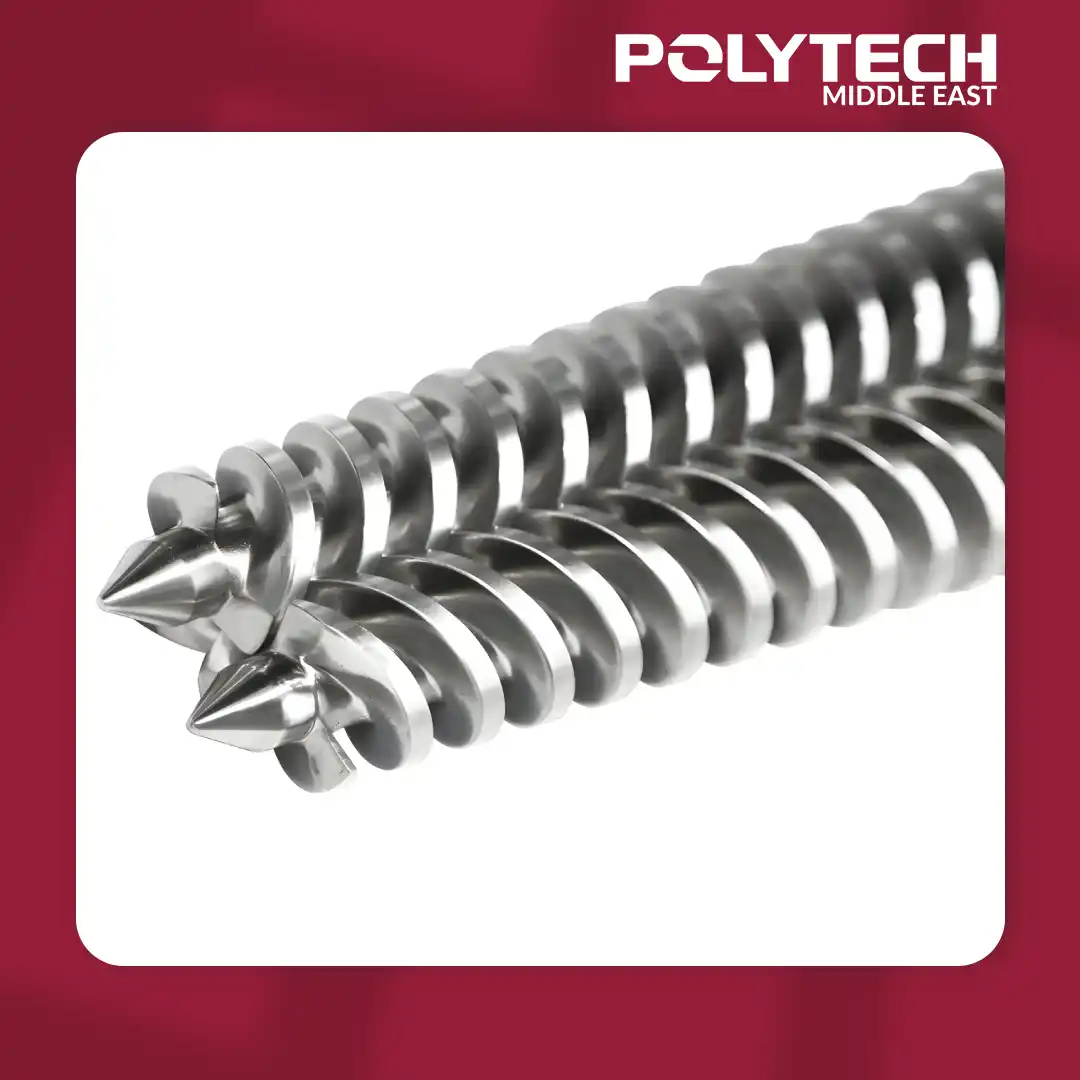
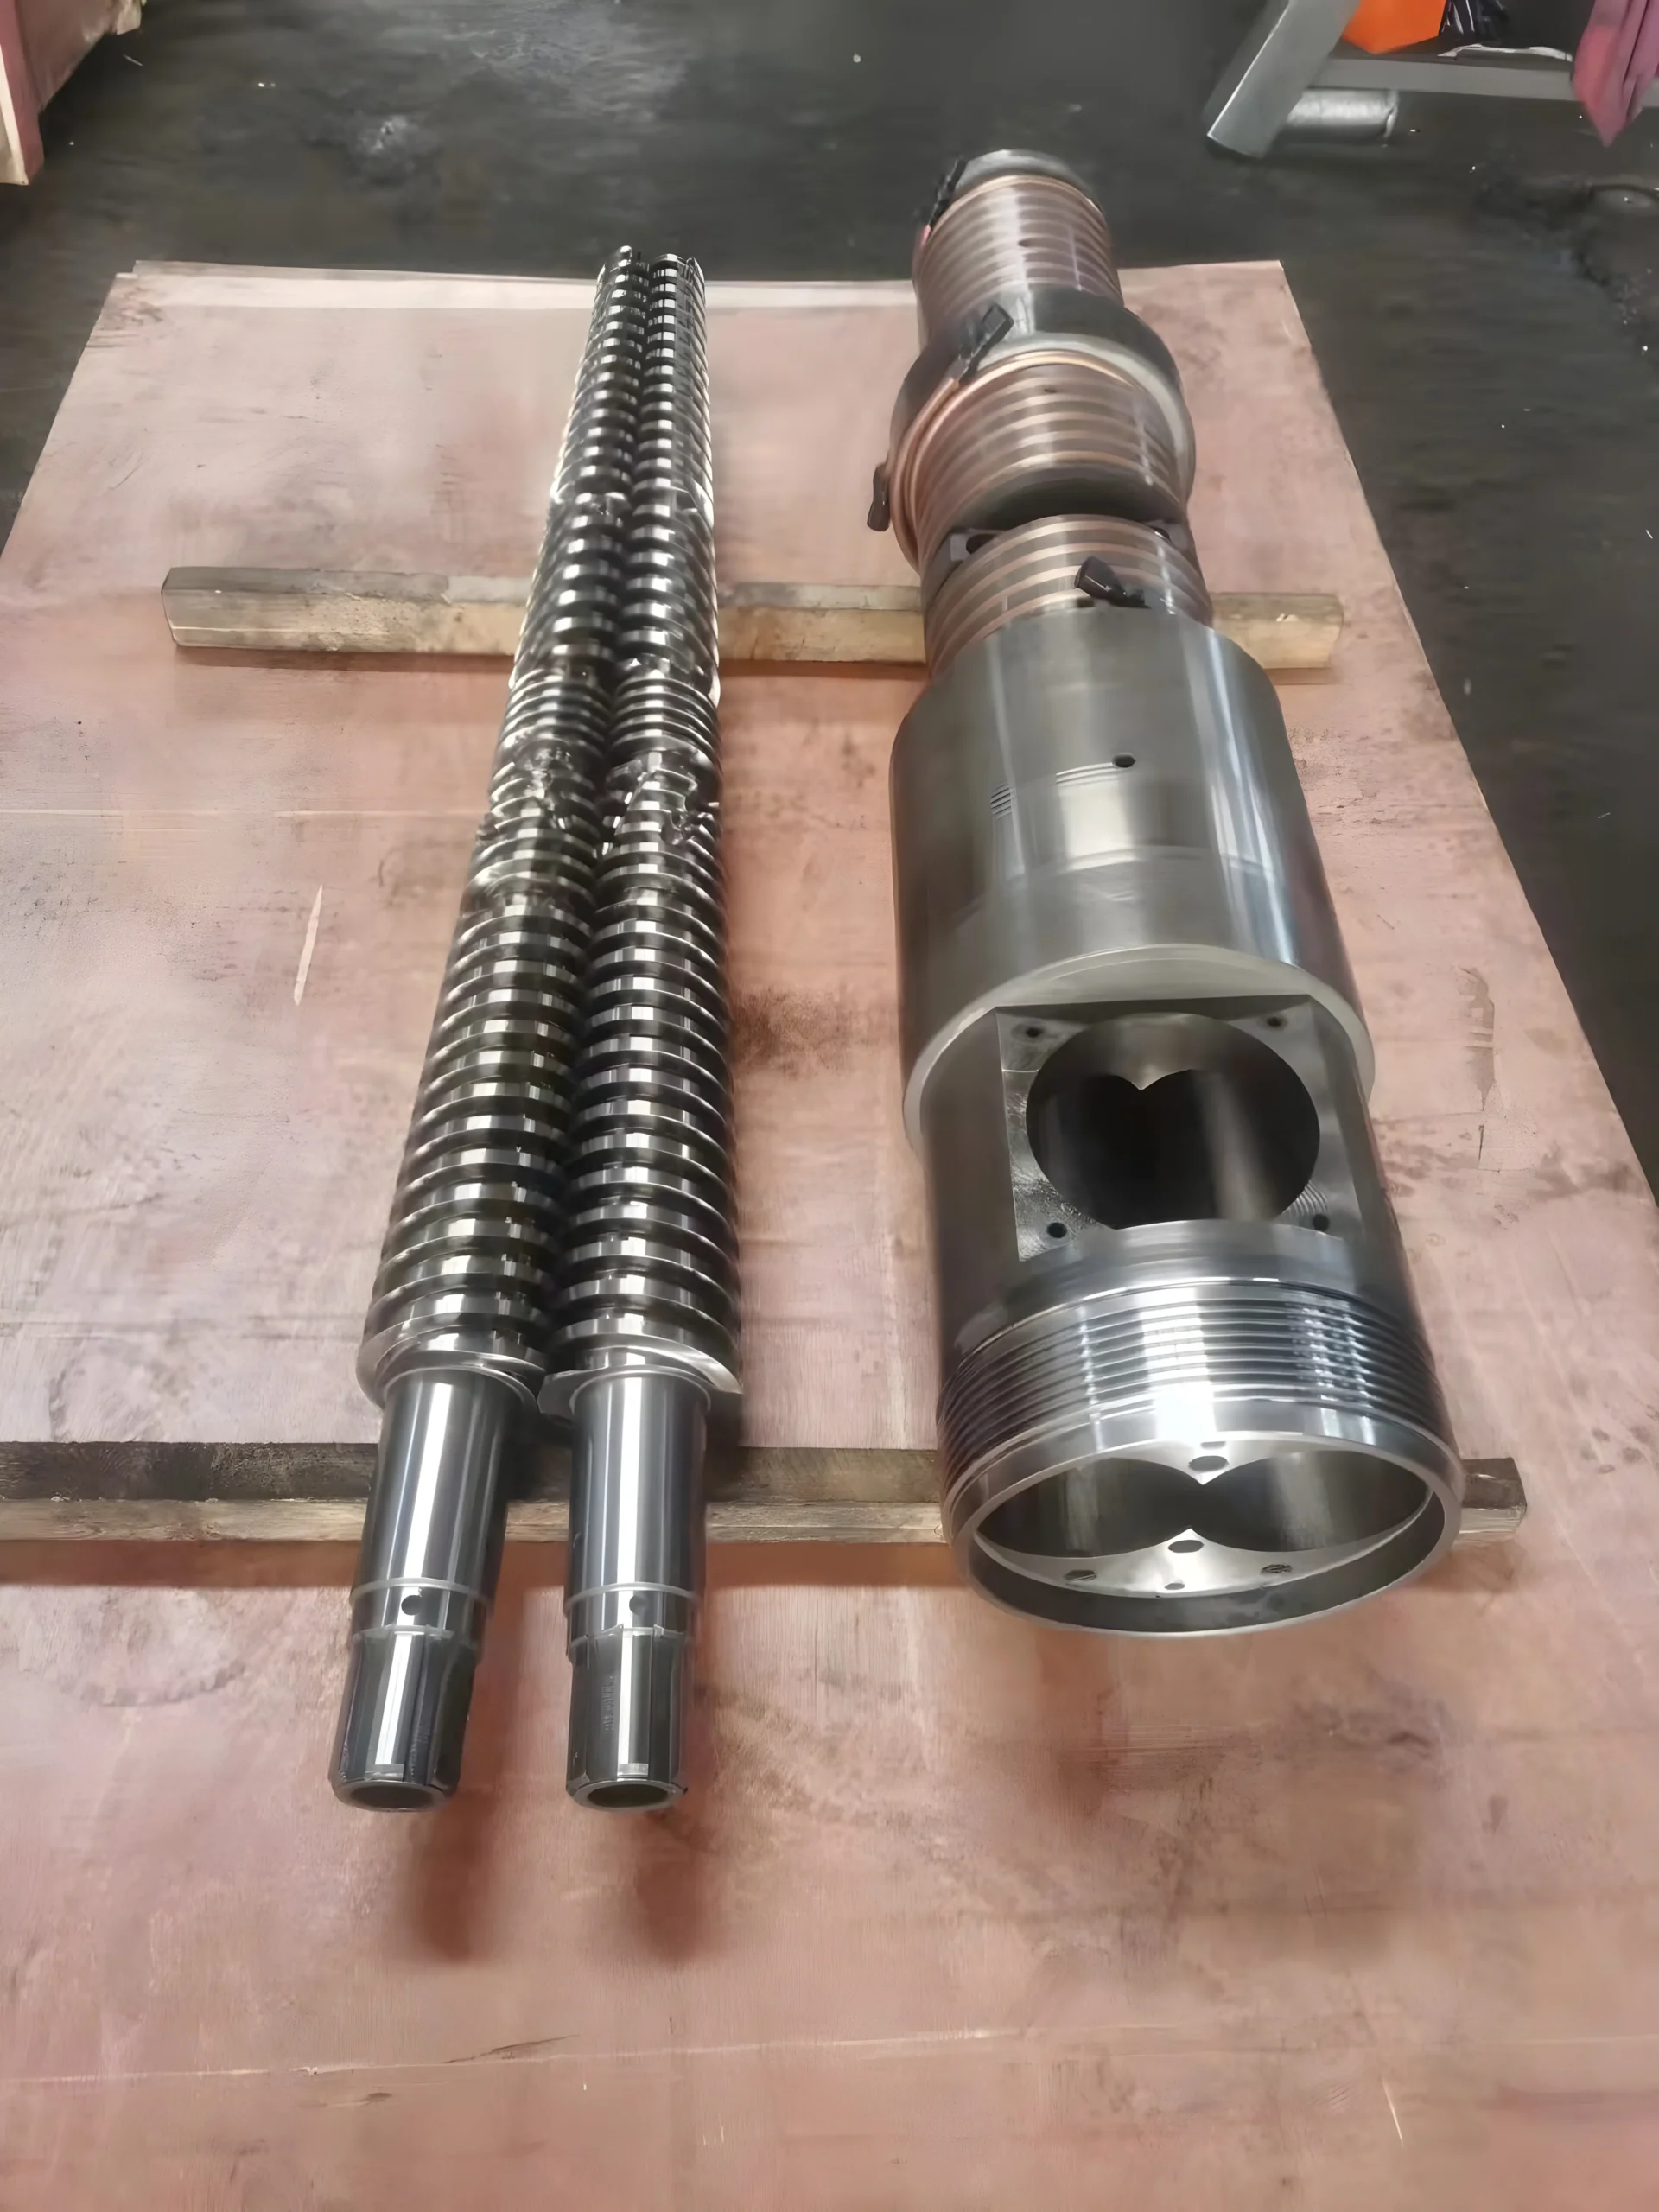
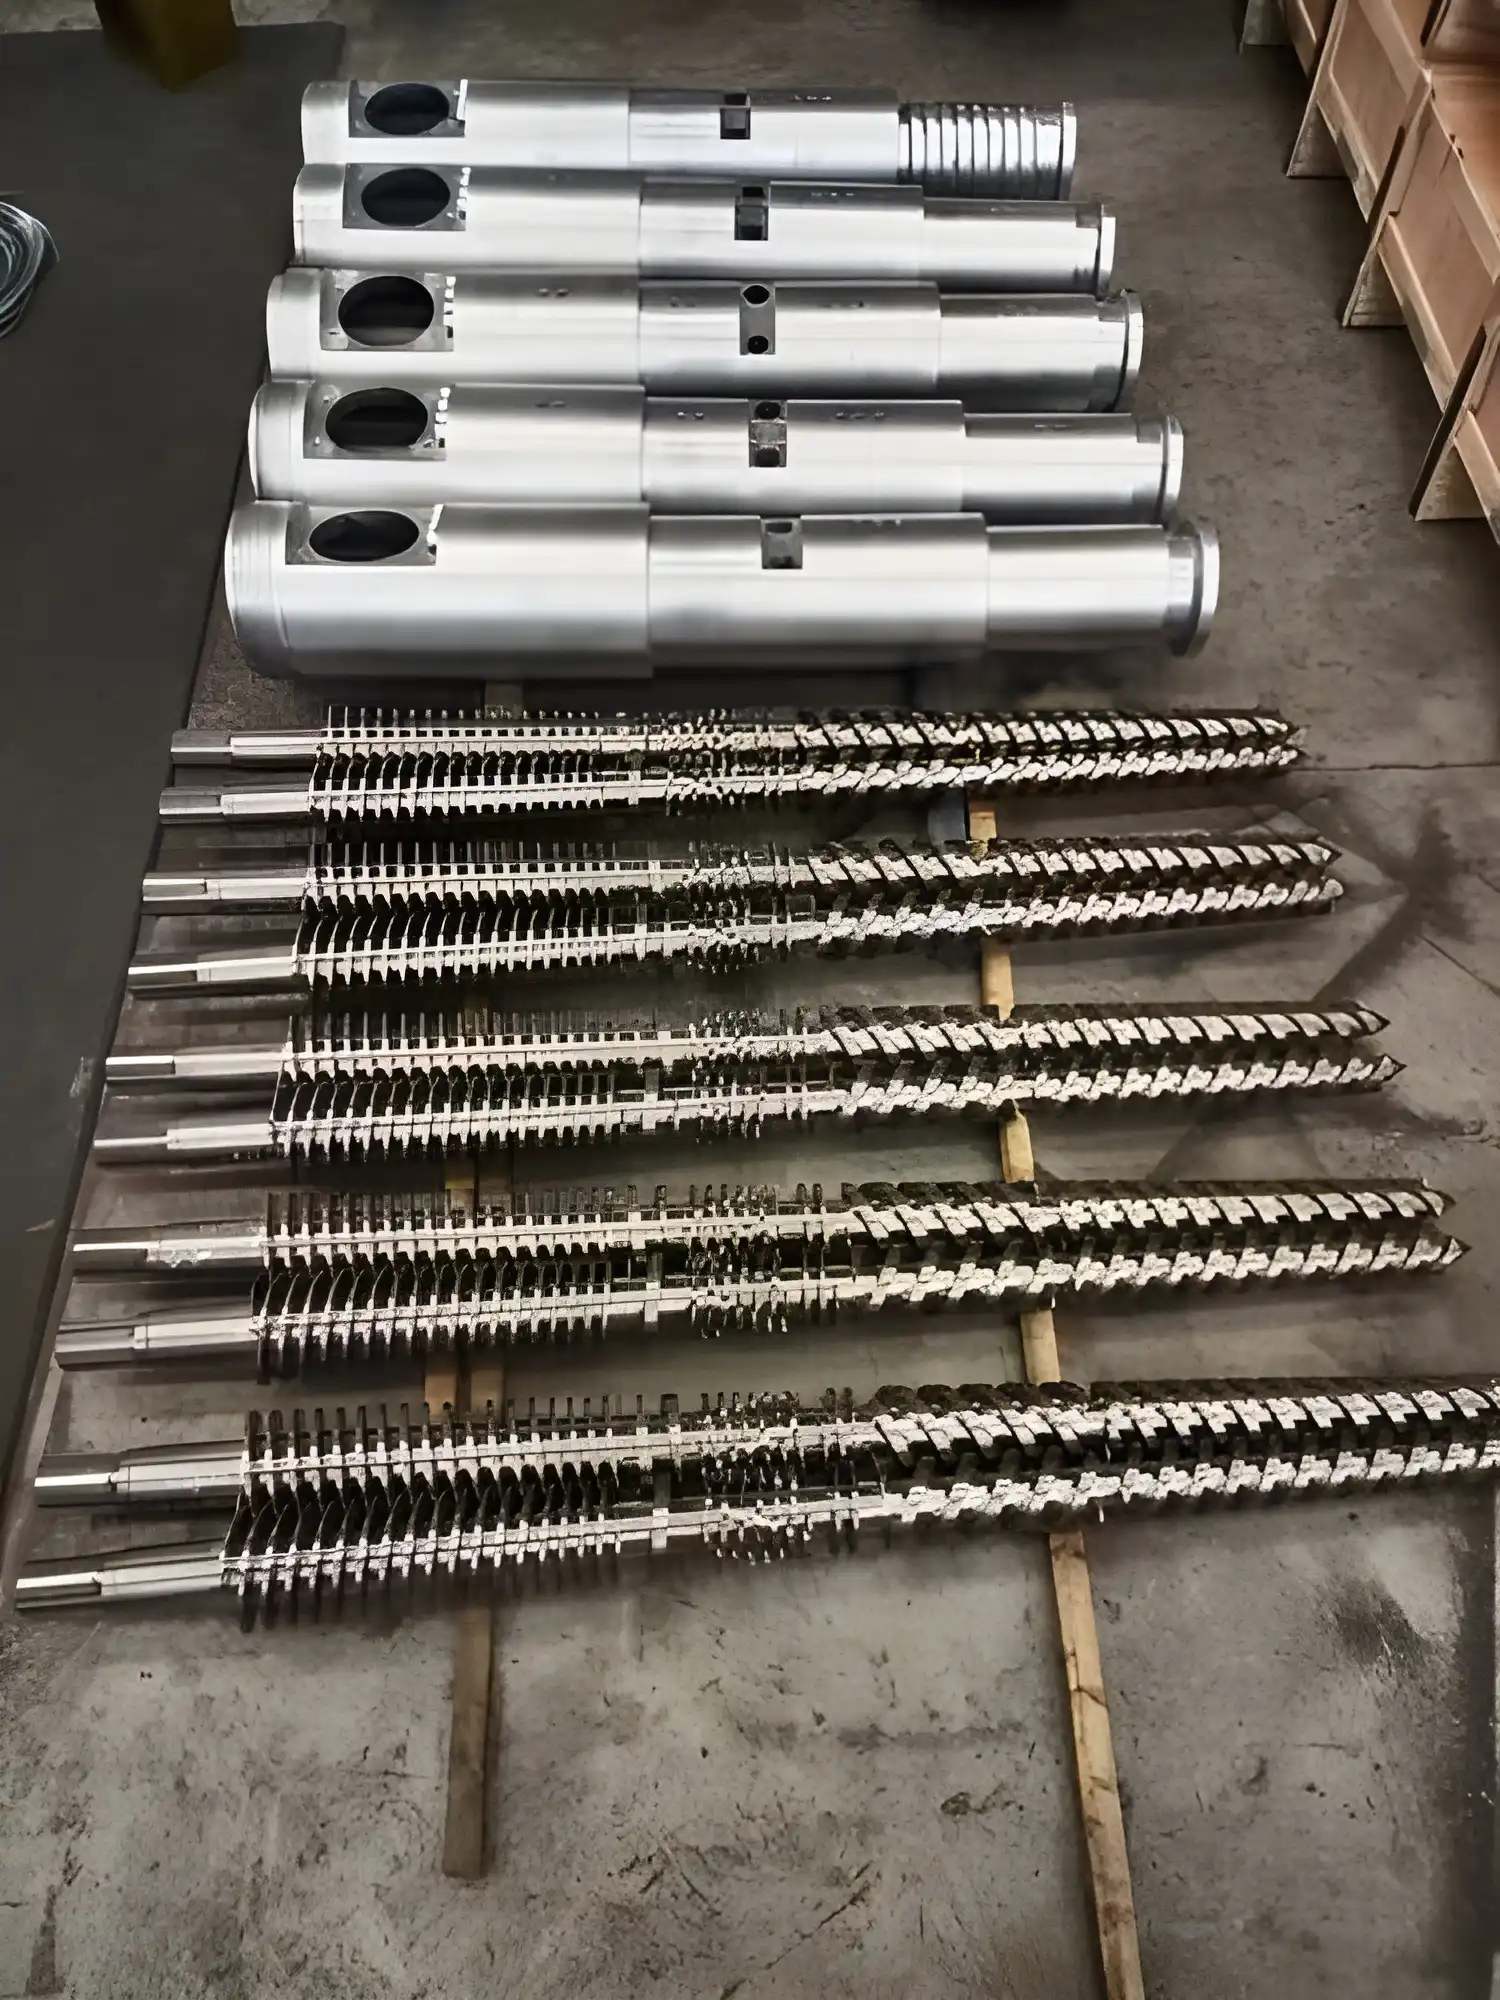
Fourreau et Vis Biconiques 45/90
Fourreau d’extrusion biconique 45/90 haute performance pour PVC et plastiques. Acier allié nitruré et trempé avec revêtements anti-usure assurant un débit élevé et une longue durée de vie.
Category -> Machines et pièces détachées
Description
Résumé Exécutif
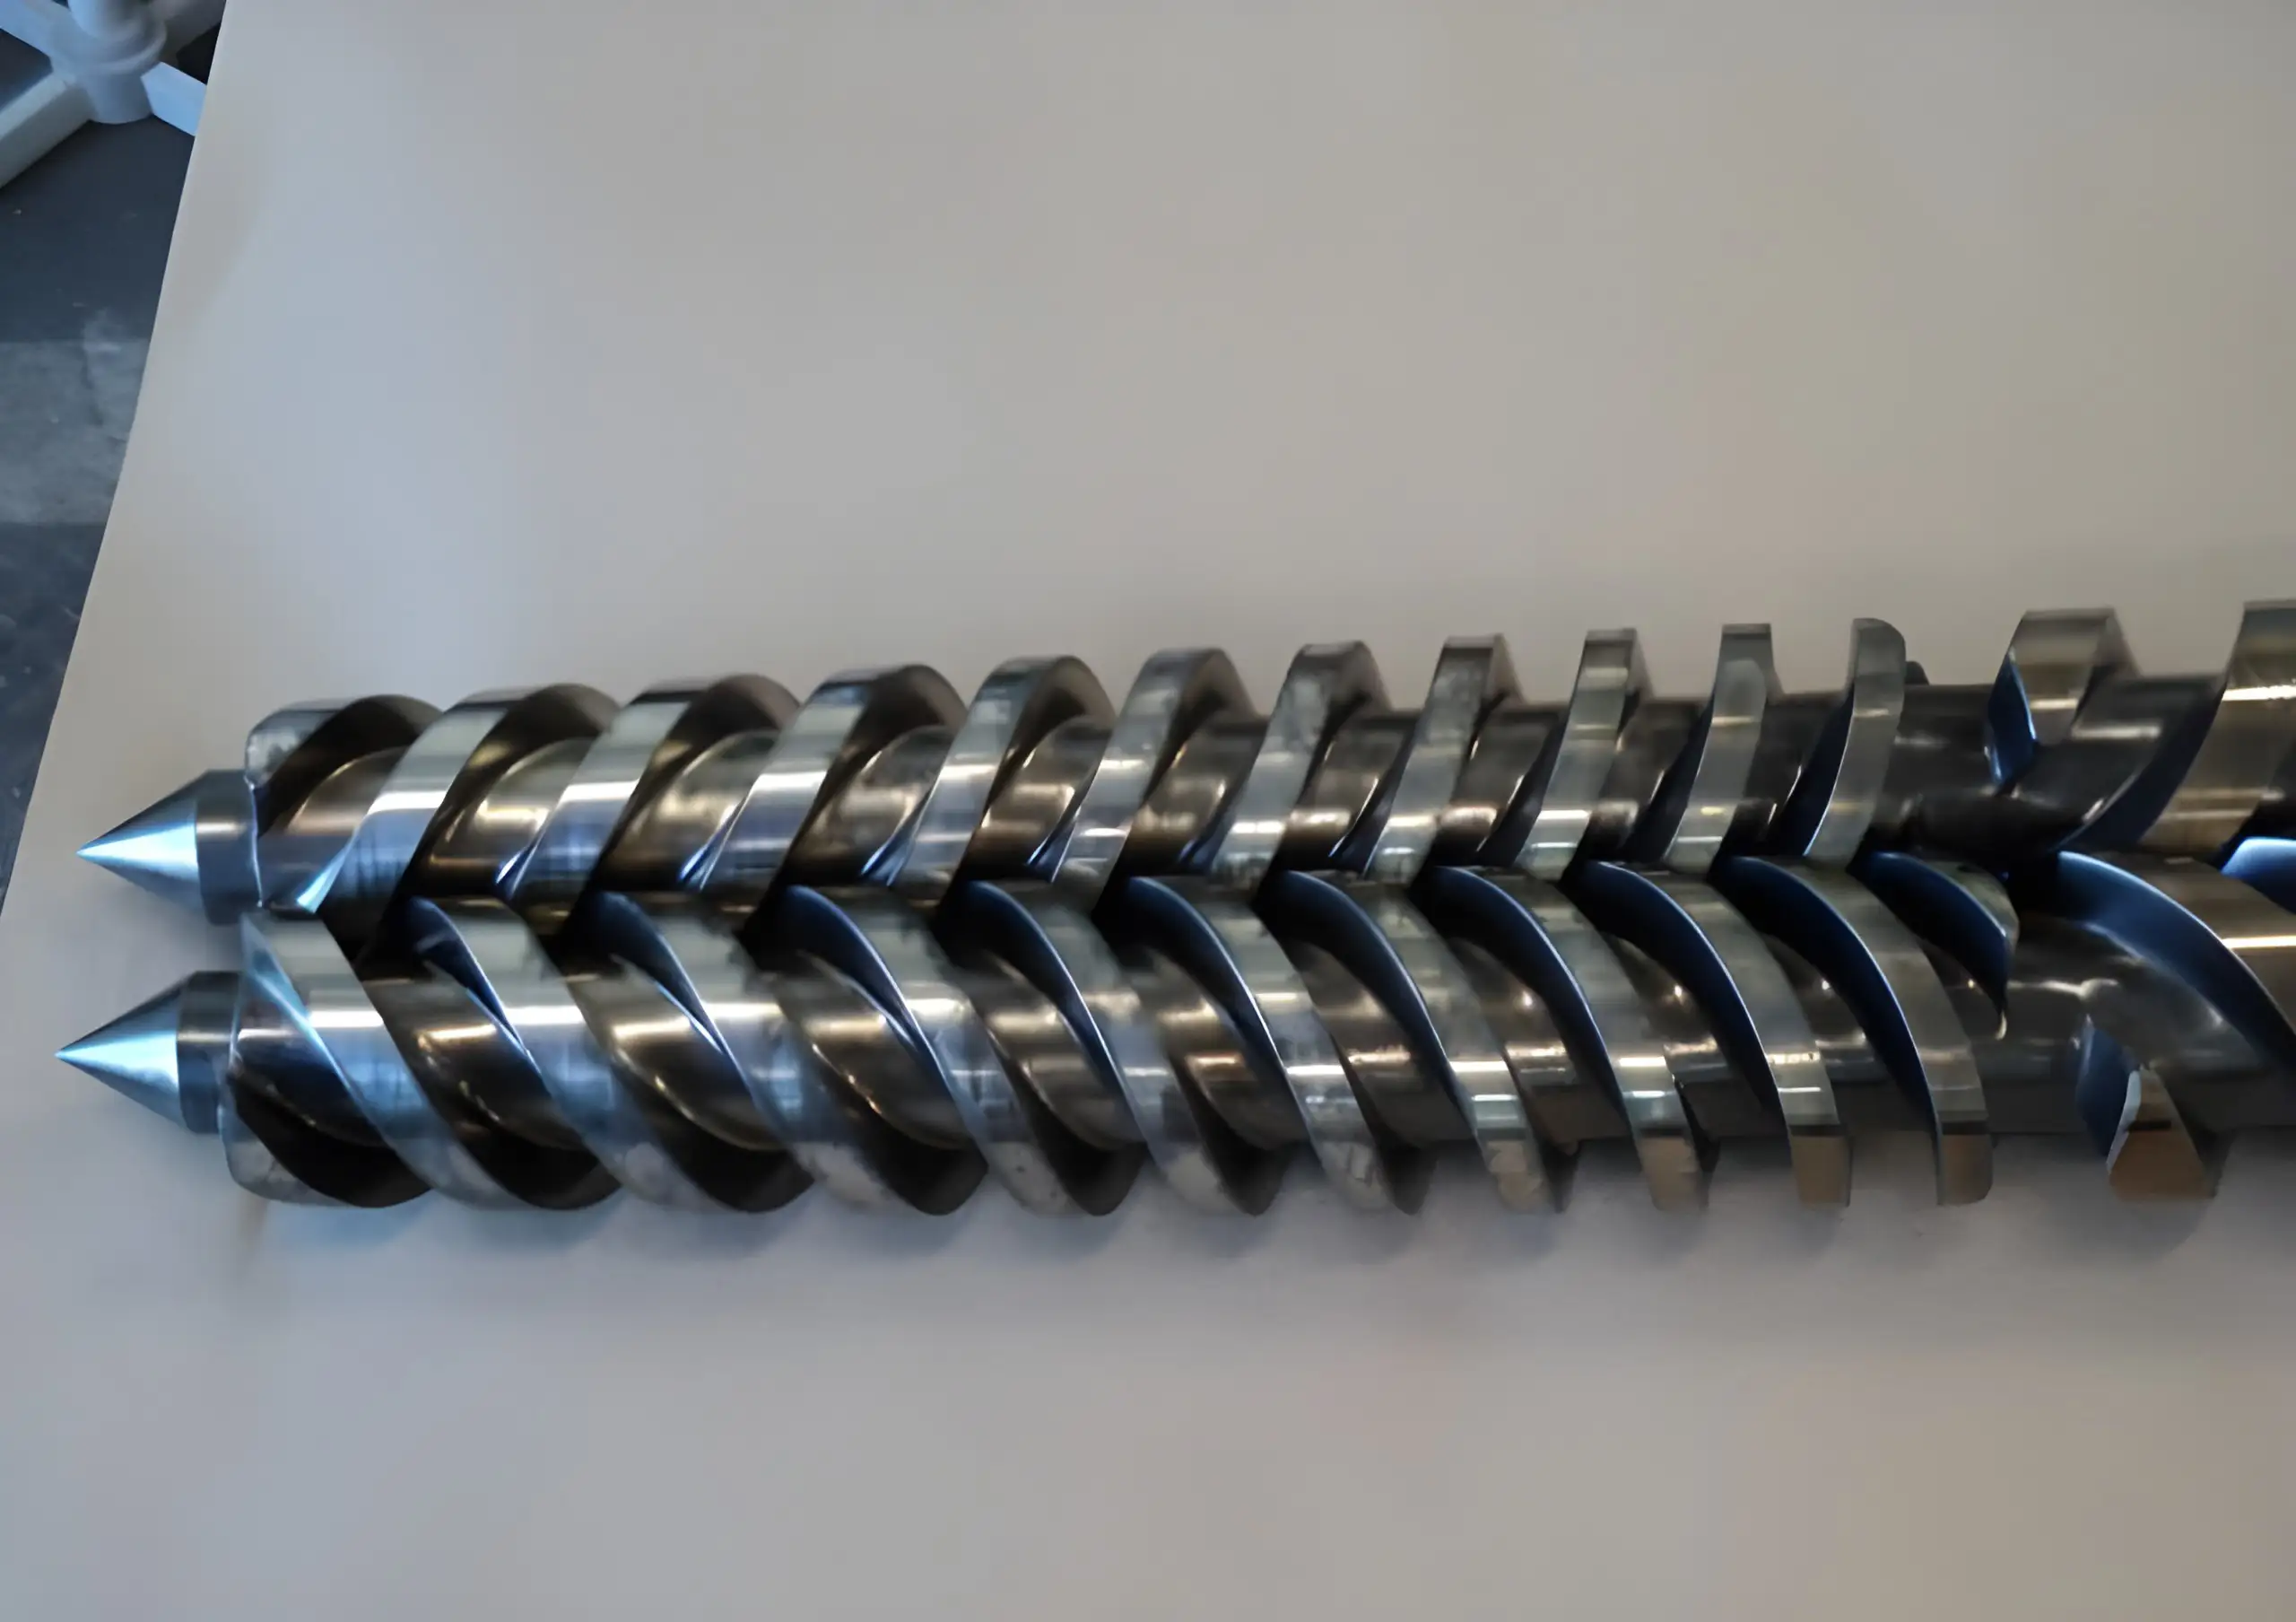
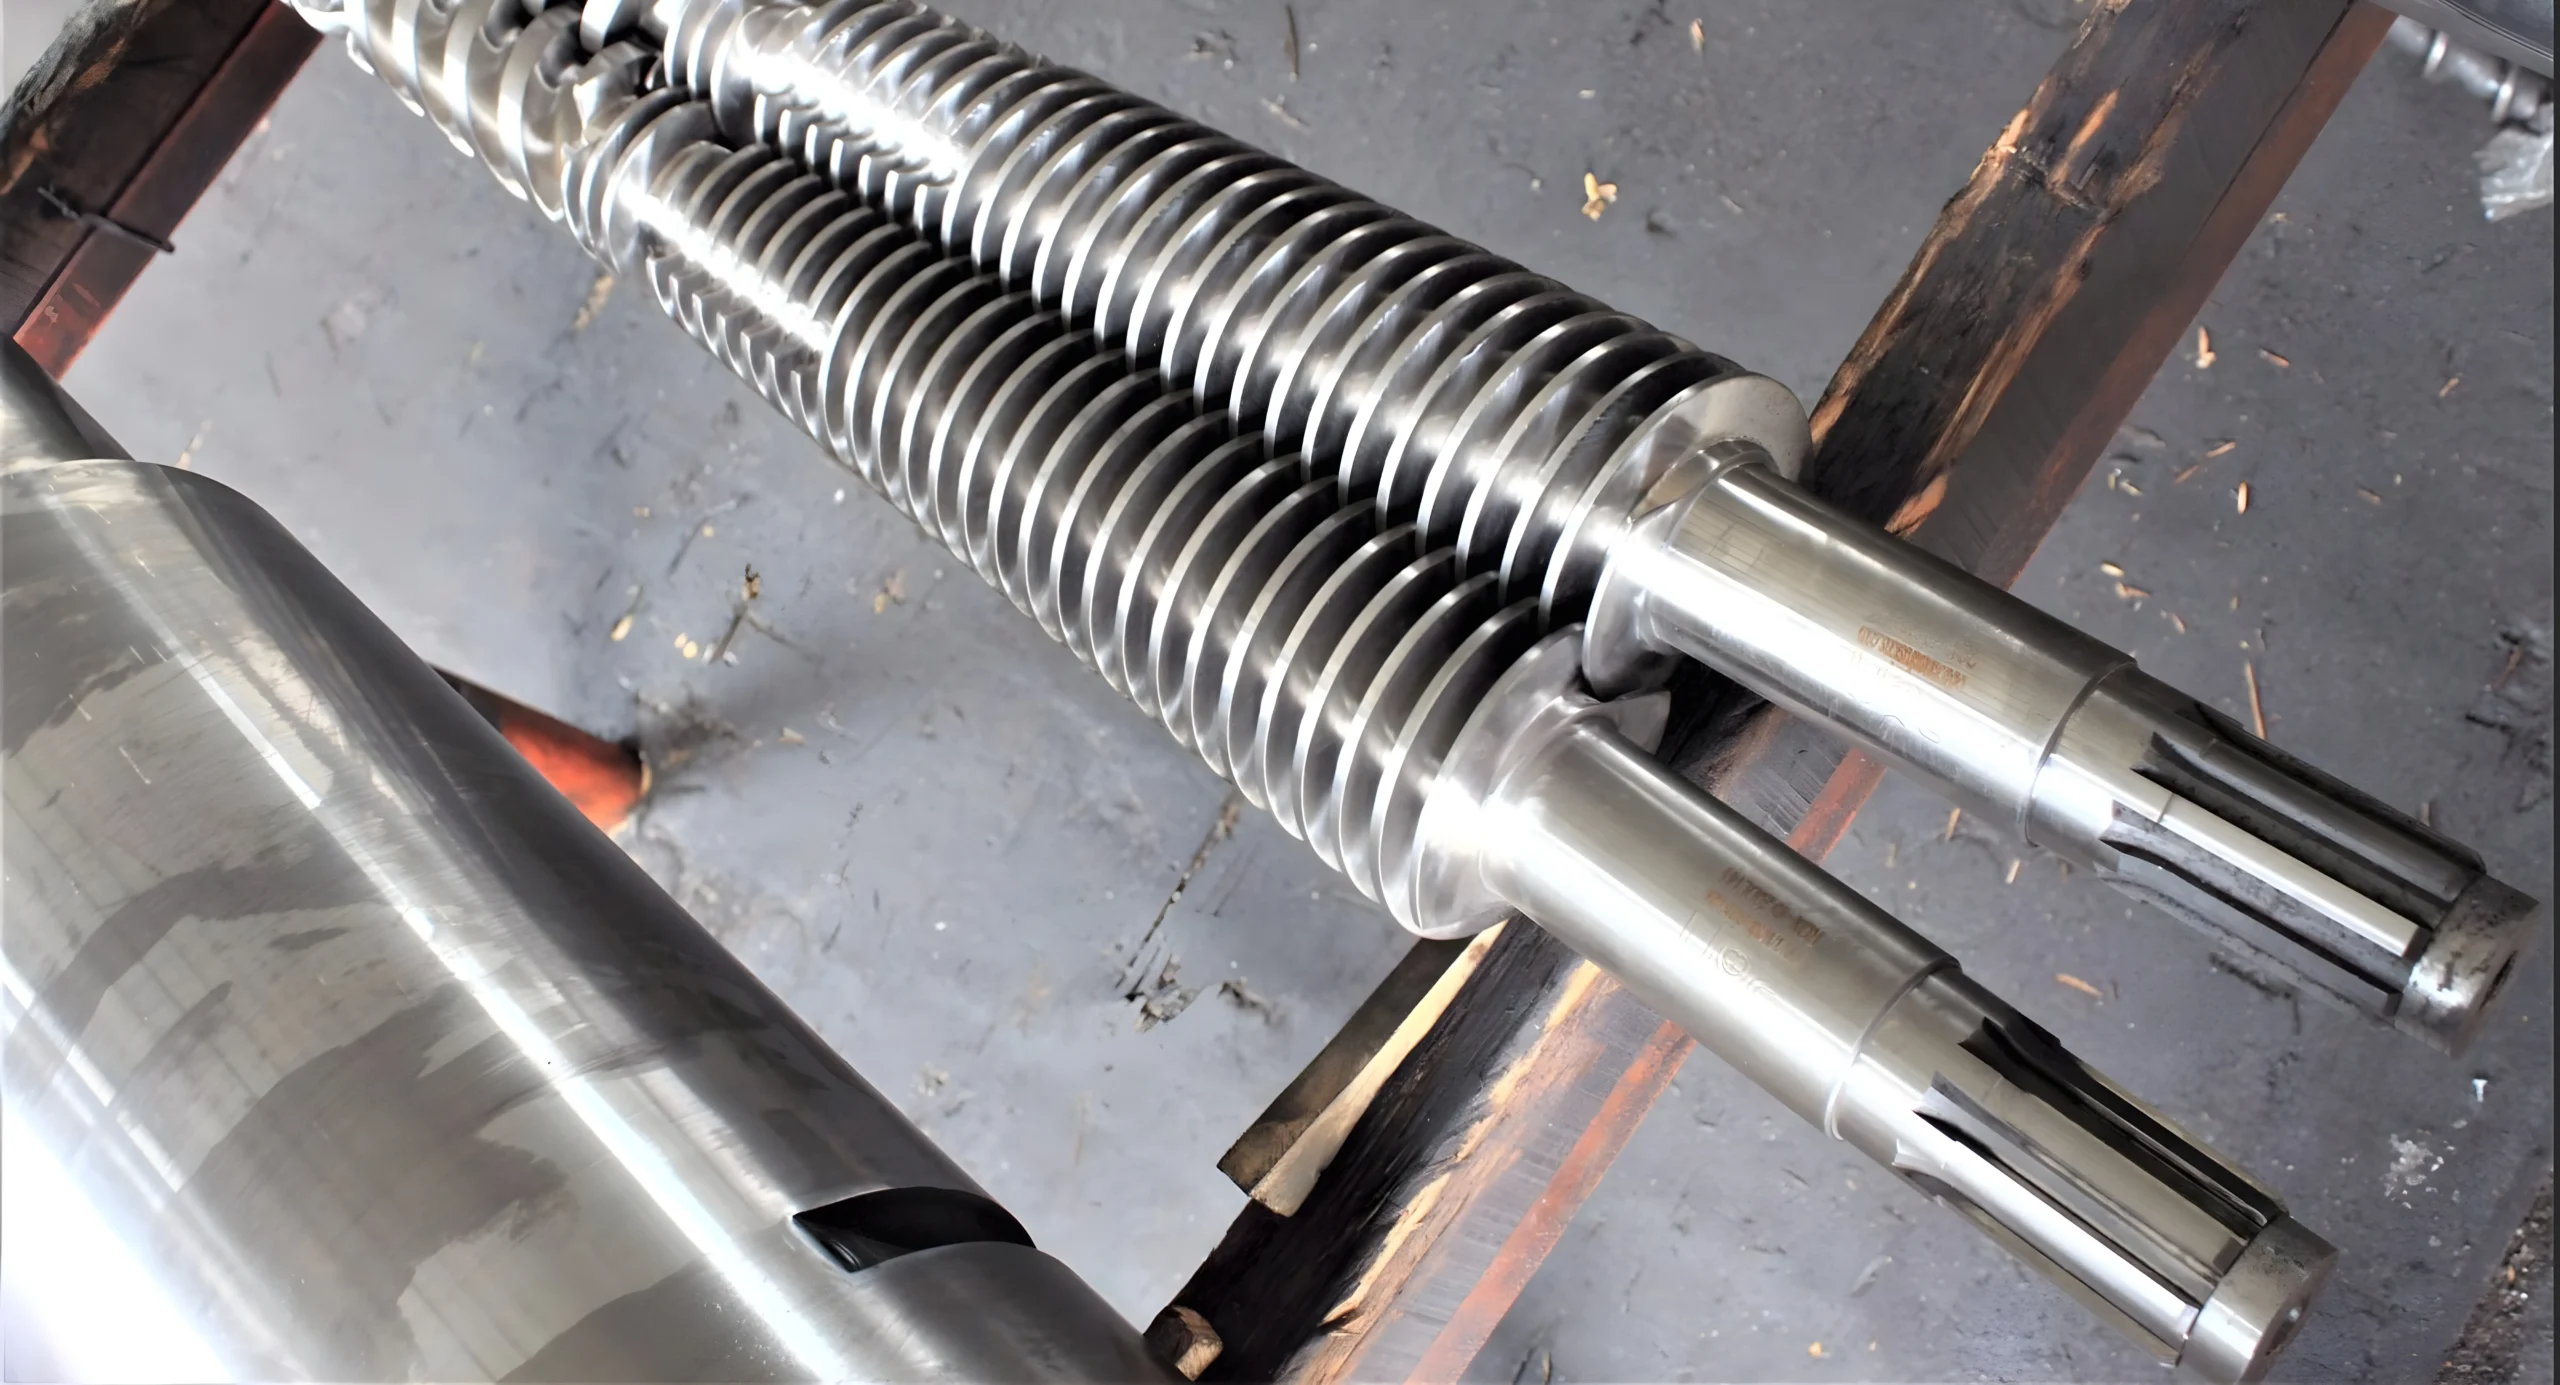
Le fourreau à double vis conique 45/90 est conçu pour l’extrusion à haute efficacité du PVC rigide et des thermoplastiques similaires. Il utilise deux vis interpénétrantes dont le diamètre passe progressivement de 90 mm à 45 mm sur toute la longueur du fourreau, créant ainsi une zone de compression intégrée.
Usinés avec précision à partir d’un acier allié pour nitruration (par exemple, 38CrMoAlA), les vis et le fourreau sont trempés et traités pour offrir une résistance extrême à l’usure. Les traitements types comprennent la nitruration gazeuse (couche de 0,5 à 0,8 mm à environ 900–1000 HV) ainsi qu’un chromage dur ou un nickelage (0,05 à 0,10 mm à ≥950 HV).
Cette conception permet d’obtenir une pression de fusion élevée et un mélange homogène à une vitesse de rotation modérée, garantissant un débit très important (plusieurs centaines de kg/h) tout en préservant la qualité de la matière fondue.
Les avantages clés incluent une excellente durabilité (longue durée de vie sur les composés PVC abrasifs) et un fonctionnement économe en énergie. L’effet d’autonettoyage (self-wiping) des vis coniques assure une fusion uniforme et réduit les risques d’adhérence.
Les applications s’étendent de l’extrusion de tubes et profilés en PVC et de lames composites bois-plastique (WPC) à l’isolation de câbles et au compoundage ABS/PC. La structure robuste et le fonctionnement fluide du fourreau en font un choix idéal pour le traitement de polymères chargés ou thermosensibles avec une haute précision.
Conception et Matériaux
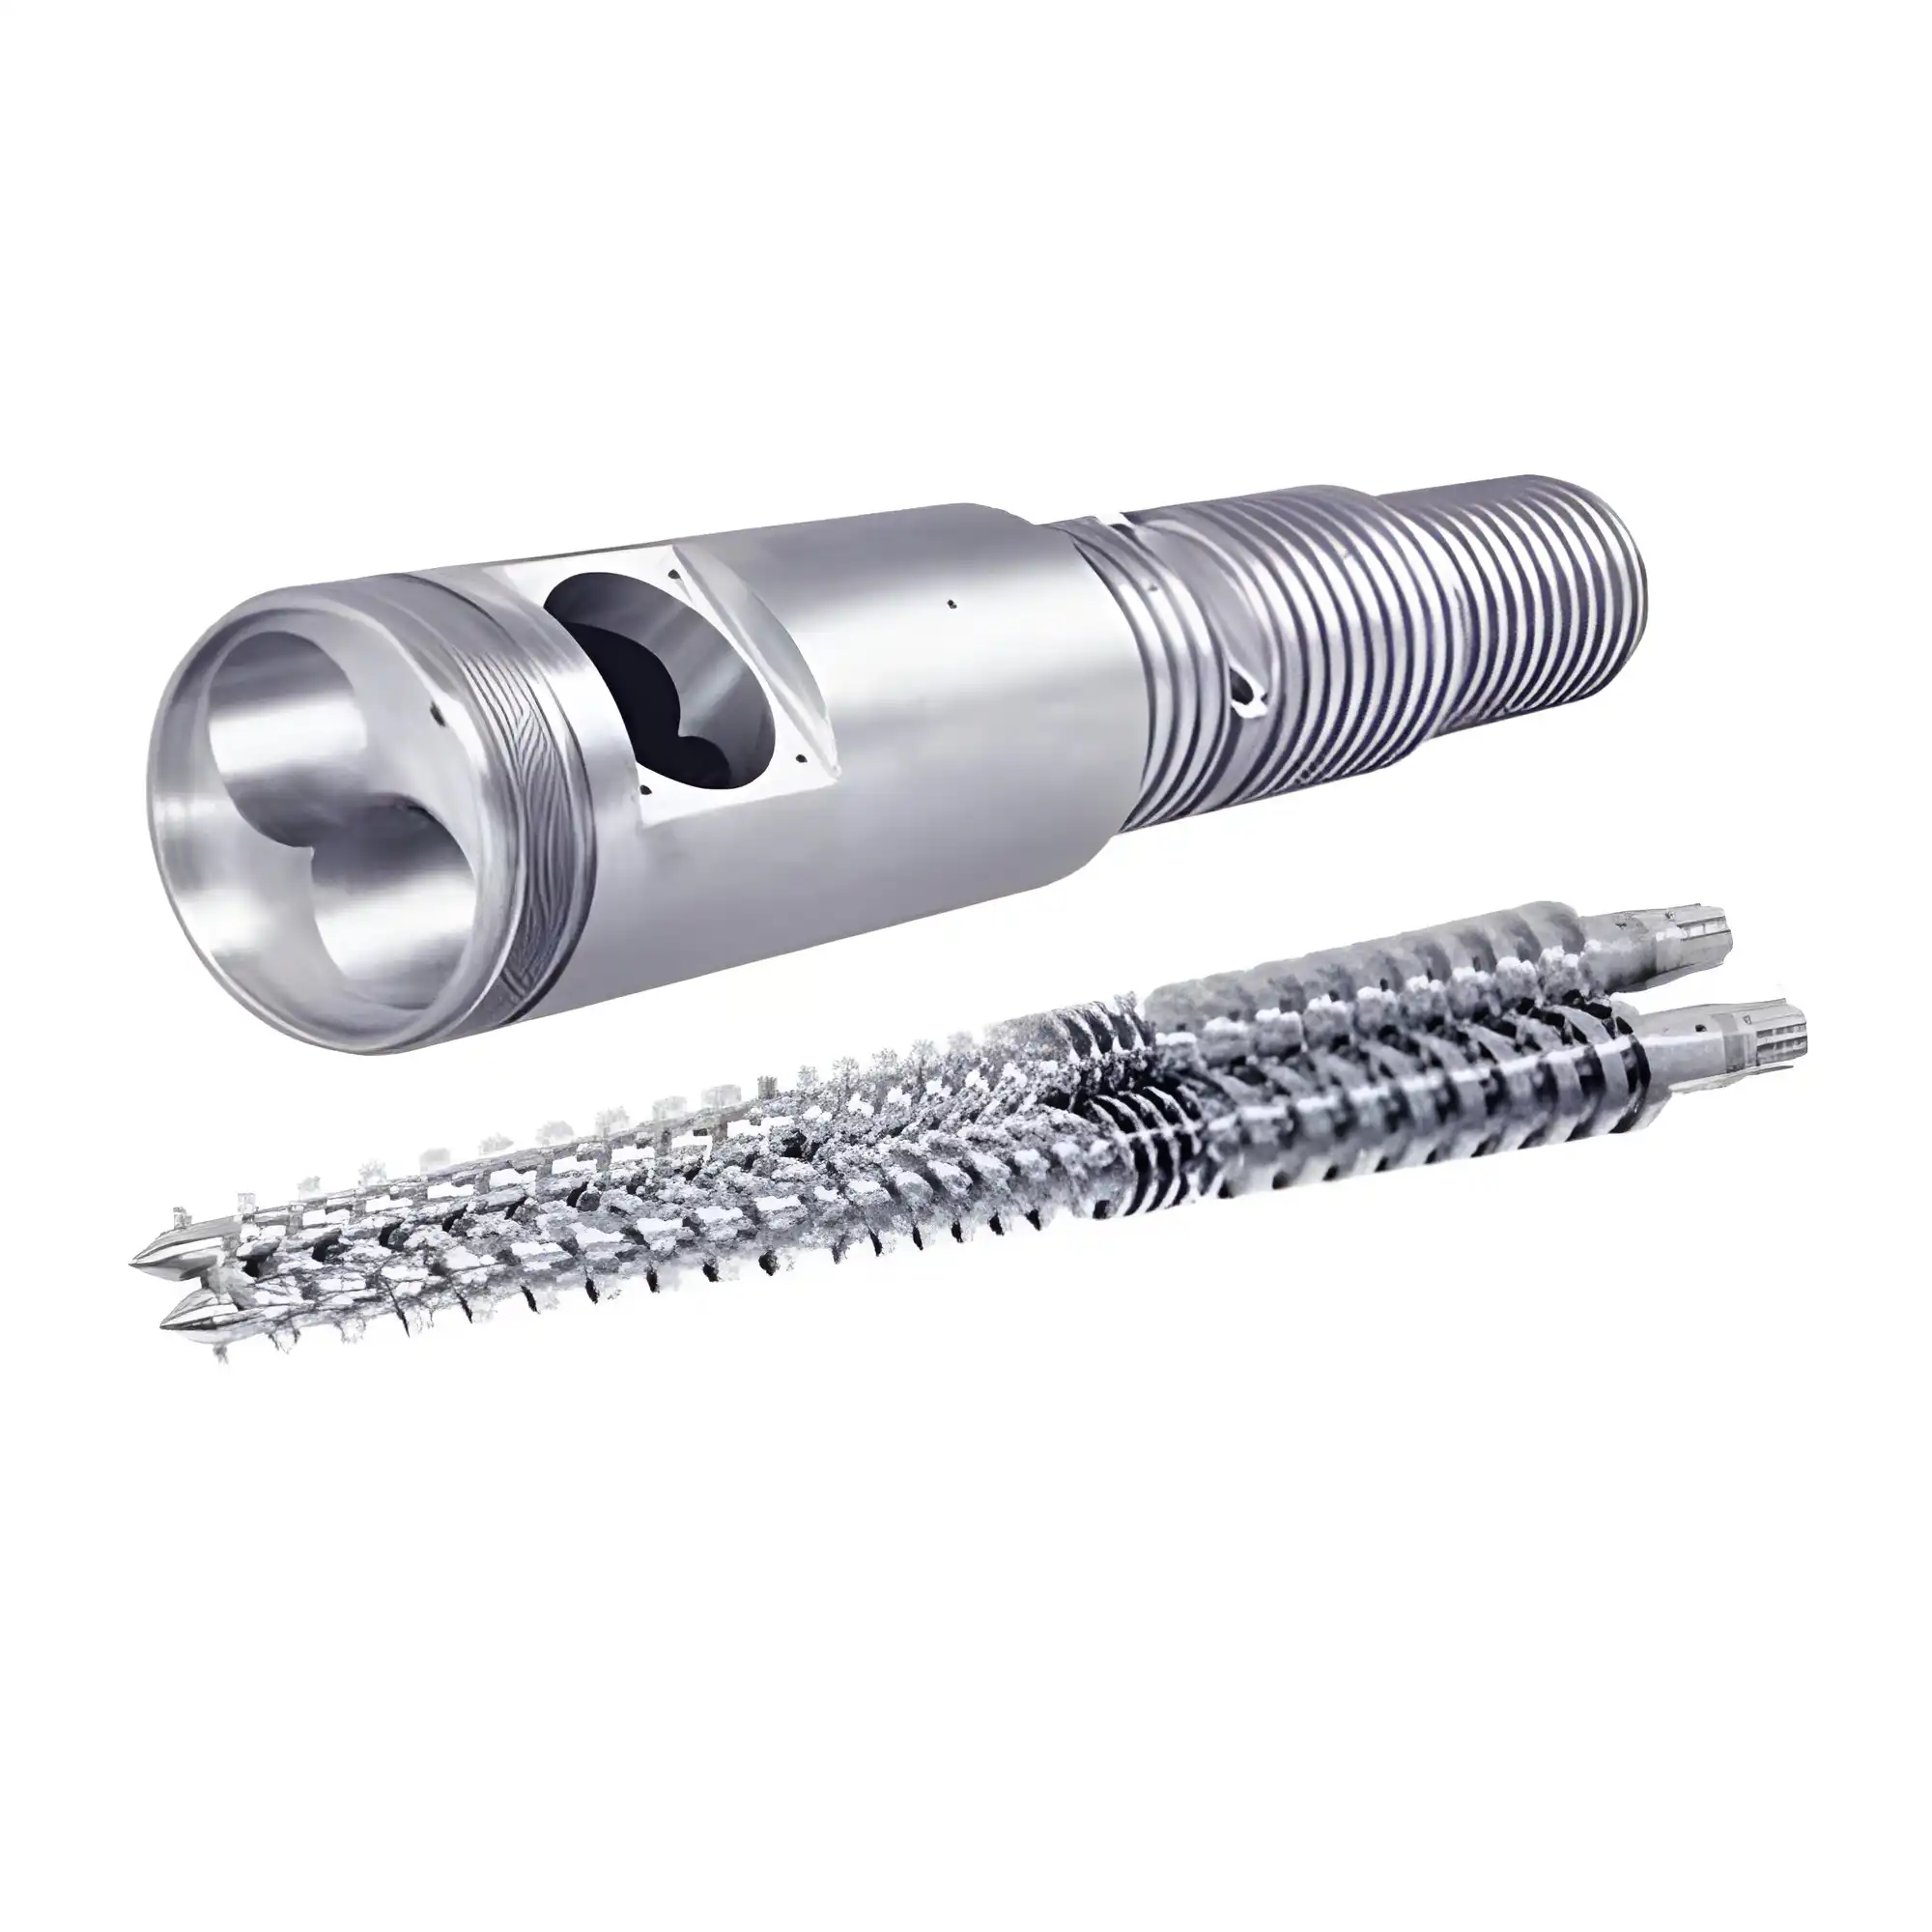
Le système 45/90 est un ensemble à deux vis contrarotatives qui s’amincissent de façon conique (45 mm à l’alimentation et 90 mm à la décharge). Ces vis s’interpénètrent dans un seul fourreau, générant une zone de compression naturelle. La longueur totale est définie par le rapport L/D choisi (environ 20:1, soit ≈1,8–2,0 m pour cette taille). L’angle de conicité est faible (angle de cône total ≈3°, demi-angle de ~1,5° par vis), ce qui assure une montée régulière de la pression de fusion.
- Structure : Des aciers alliés de haute qualité sont utilisés. Un choix courant est le 38CrMoAlA (JIS SACM645), un acier à moyenne teneur en carbone pour nitruration, réputé pour son excellente ténacité à cœur. Après l’ébauche, les vis et l’alésage du fourreau sont traités thermiquement : trempés puis nitrurés (gaz ou ionique). La nitruration produit une couche superficielle dure (~0,5–0,8 mm) d’une dureté de ~900–1000 HV (~56–60 HRC). Cela améliore considérablement la résistance à l’abrasion causée par les charges (comme le CaCO₃ dans le PVC).
- Revêtements de Surface : Pour prolonger la durée de vie, un chromage dur (~0,05–0,10 mm à ≥950 HV) ou un revêtement en alliage Ni/Co spécifique peut être appliqué sur l’acier nitruré. Ces revêtements protègent contre la corrosion et la micro-abrasion induite par les polymères agressifs (par exemple, le PVC chloré ou les additifs ignifuges). Sur certains modèles, une couche interne bimétallique (2 à 3 mm d’épaisseur à ~55–72 HRC) est coulée ou rechargée dans les sections critiques pour une résistance accrue à l’usure.
- Usinage de Précision : Toutes les surfaces sont usinées avec des tolérances très serrées. La rugosité de surface est maintenue très basse (Ra ≤0,4 μm) pour assurer un écoulement fluide de la matière. La rectitude et la coaxialité des vis sont généralement contrôlées à ≤0,015 mm sur la longueur. Les faces d’extrémité et les brides sont usinées pour un ajustement parfait. Le fourreau est souvent conçu en segments modulaires (alimentation, transition, dosage) dotés de dispositifs d’alignement de précision. L’ensemble vis/fourreau reste ainsi rigide et parfaitement aligné sous des couples élevés.
Avantages Techniques
- Rendement Élevé et Mélange : La géométrie conique double vis génère naturellement de la pression : la conicité 45→90 mm comprimant la matière, elle élève la pression de décharge à une vitesse modérée. Cela permet d’obtenir un débit plus élevé qu’une extrudeuse monovis ou bivis parallèle à puissance motrice égale. L’interpénétration produit un mélange autonettoyant (chaque vis raclant le filet de l’autre), garantissant une fusion très homogène. Les fabricants constatent des gains de débit de 30 à 50 % par rapport aux fourreaux monovis équivalents avec des moteurs similaires.
- Résistance à l’Usure : L’acier de base trempé associé aux revêtements offre une durabilité remarquable. La nitruration et le placage créent une coque dure résistante à l’abrasion des charges. En pratique, le fourreau et les vis résistent à du PVC fortement chargé (en CaCO₃) ou à des mélanges bois-plastique pendant des dizaines de milliers d’heures avant remplacement. Ce traitement combiné réduit les arrêts de production et la maintenance en retardant l’usure jusqu’à la prochaine révision majeure.
- Gestion Thermique Efficace : Les fourreaux coniques fonctionnent généralement à des températures plus stables, car des vitesses de vis plus faibles suffisent pour obtenir le même débit. La régulation multizone (chauffage/refroidissement) permet un contrôle précis de la température sur les zones d’alimentation, de transition et de dosage. La compression progressive générant de la chaleur par friction interne, la puissance requise pour les colliers chauffants externes est réduite, évitant les points chauds et la dégradation thermique du PVC.
- Zone d’Alimentation Autonettoyante : La réduction de la profondeur du pas vers l’alimentation limite les risques de stagnation de matière et d’humidité. Cela améliore la fiabilité au démarrage, notamment lors du recyclage de matières humides ou du traitement de mélanges avec plastifiants liquides.
- Conception Compacte : Avec un ratio L/D d’environ 20:1, le fourreau 45/90 est plus court que les machines traditionnelles en 32:1, tout en offrant une homogénéité de fusion équivalente. Cela réduit l’encombrement au sol et la puissance requise, tout en autorisant des régimes de rotation plus élevés si un débit supérieur est nécessaire.
- Personnalisation : Les profils de vis (profondeur de filet, pas, éléments de malaxage) peuvent être adaptés aux polymères ou additifs spécifiques. Par exemple, le compoundage de PVC utilise des filets d’alimentation plus profonds, tandis que le gainage de câbles tire profit de blocs de malaxage. De nombreux fournisseurs proposent des conceptions sur mesure pour s’ajuster parfaitement à l’application finale.
Installation et Compatibilité
- Ajustement Mécanique : Le fourreau s’installe dans le carter d’extrusion en s’alignant sur les arbres d’entraînement de l’extrudeuse conique bivis contrarotative. Les installateurs doivent vérifier la planéité et l’équerrage des brides. Les sections modulaires doivent être boulonnées dans l’ordre (de l’alimentation au dosage) et serrées uniformément.
- Alignement : Vérifiez que les deux vis s’interpénètrent sans contact direct. Lors de la mise en service, faites tourner les vis lentement à la main ou à très faible vitesse (à vide) pour vérifier l’absence d’interférence mécanique, à l’aide d’outils d’alignement ou de cales d’épaisseur.
- Chauffage et Refroidissement : Raccordez tous les circuits de refroidissement et les zones de chauffe. Avant d’introduire le polymère, effectuez un test de pression sur les circuits d’eau pour détecter d’éventuelles fuites. Vérifiez le positionnement correct des thermocouples et des colliers chauffants.
- Contrôles de Démarrage : Les vis tournant à vide, étalonnez les régulateurs de température de chaque zone et observez le couple de rotation. Toute vibration ou résistance anormale doit être corrigée avant l’extrusion.
- Compatibilité Machine : Assurez-vous que la transmission de l’extrudeuse peut supporter le couple des vis 45/90. Ces fourreaux se fixent généralement via des brides standards DIN/ANSI. En cas de remplacement, vérifiez la correspondance du ratio L/D et de la géométrie d’alimentation (des brides d’adaptation peuvent être requises pour d’autres configurations d’évacuation/dégazage).
- Contrôle Qualité : Après l’installation, effectuez un essai avec de la résine vierge. Vérifiez la conformité du débit, la qualité de la matière fondue et l’absence de fuites au niveau des brides ou des évents.
- Documentation : Conservez les plans d’ensemble et les fiches techniques fournis par le fabricant pour référence (dimensions, zonage thermique, paramètres recommandés de démarrage).
Maintenance et Durée de Vie
- Suivi de l’Usure : Enregistrez le jeu initial entre vis et fourreau. Surveillez régulièrement le débit et la qualité du produit fini ; une baisse peut indiquer une usure. Mesurez le jeu entre les crêtes de vis et l’alésage interne toutes les quelques centaines d’heures. Action : Si le jeu atteint ~0,2–0,3 mm, prévoyez un rechromage ou le remplacement du chemisage. Dès que l’usure dépasse ~0,5 mm, le remplacement de la section est généralement requis.
- Nettoyage : Après avoir travaillé le PVC, purgez et nettoyez immédiatement le fourreau afin d’éliminer tout résidu de polymère ou de stabilisants corrosifs (le PVC surchauffé libérant de l’acide chlorhydrique HCl). Pour les polyoléfines, utilisez des composés de purge adaptés.
- Maintenance Préventive : À chaque arrêt, inspectez les paliers, le niveau d’huile du réducteur, l’accouplement des vis, ainsi que l’état des colliers chauffants et de l’isolation. Réparez immédiatement toute fuite de refroidissement et conservez des vis ou chemises de rechange pour minimiser les arrêts imprévus.
- Espérance de Vie : Avec un entretien adapté, un fourreau 45/90 peut atteindre 10⁴ à 10⁵ heures de fonctionnement. Cette durée dépend largement de la propreté de la matière première (l’absence de corps étrangers métalliques ou minéraux) et de la rigueur de la maintenance.
- Reconditionnement : Certaines pièces (couches bimétalliques internes, chromage dur) peuvent être reconditionnées par projection thermique ou électroplacage. Lors de la commande d’un nouveau fourreau, il est possible de réutiliser les extrémités d’arbres et les raccords de refroidissement s’ils respectent toujours les tolérances.
Normes de Sécurité et de Qualité
- Assurance Qualité : Les composants sont fabriqués selon les normes internationales (grades de matériaux DIN/JIS/ASTM). Les certificats de matière (relevés de traitement thermique, rapports de dureté) doivent être fournis. Les fabricants réputés appliquent le management de la qualité ISO 9001 et peuvent fournir les marquages CE ou certifications DESP (PED) pour les composants sous pression si nécessaire.
- Pratiques de Sécurité : Le fourreau ne comporte pas de pièces mobiles en dehors des vis. Les protections standard d’extrusion s’appliquent : carters de protection autour des zones chaudes, arrêts d’urgence et verrouillages de sécurité à l’alimentation et à la filière. Si le fourreau dispose d’un dégazage, évacuez les vapeurs (notamment celles du PVC) vers un épurateur (scrubber) ou un système d’extraction adapté.
- Réglementation : Veillez au respect des normes locales relatives à la sécurité des machines (consignation/LOTO, calorifugeage). Pour les applications médicales ou de contact alimentaire, vérifiez la conformité des alliages et revêtements avec les normes sanitaires en vigueur.
- Sécurité Opérationnelle : Les opérateurs doivent être formés aux procédures de démarrage et d’arrêt. Les zones à haute pression doivent comporter des systèmes de décharge. Respectez toujours les préconisations du constructeur concernant la vitesse maximale de rotation et la contre-pression admissible.
Produits
Applications et Secteurs Industriels
- Extrusion de Tubes et Profilés PVC : Très utilisé pour les tubes rigides et les profilés de fenêtres en PVC. Le débit élevé et le faible taux de cisaillement sont adaptés aux profilés longs (clôtures, canalisations, bardages) où la stabilité de pression est essentielle. Les vis biconiques dispersent efficacement les charges (CaCO₃, TiO₂) et les stabilisants, garantissant un état de surface lisse.
- Composites Bois-Plastique (WPC) : Pour les lames de terrasse et profilés de finition en WPC, les mélanges PVC/PE et farine de bois requièrent un malaxage intense. Le pouvoir de compoundage élevé et les surfaces autonettoyantes évitent l’accumulation de fibres et assurent une dispersion homogène du bois et des additifs.
- Matériaux de Construction : Le système permet d’extruder des panneaux en PVC, des plinthes, des claustras et des panneaux composites liés au ciment. La régularité de fusion garantit la précision dimensionnelle des plaques et profilés.
- Fabrication de Câbles et Conduits : Pour l’isolation de câbles électriques ou de gaines, des polymères tels que le PVC, le XLPE et divers mélanges sont extrudés en continu. La capacité à générer une contre-pression élevée assure une gaine externe sans défaut, et l’alliage supporte la formulation du PVC sans corrosion.
- Thermoplastiques Généraux : Bien qu’optimisé pour le PVC, il traite également le PP, le PE, l’ABS, le HIPS et les plastiques techniques. Les fabricants de pièces plastiques grand public ou de profilés composites utilisent le 45/90 lorsque la pression et le cisaillement améliorent la qualité de la pièce.
- Compoundage Spécifique : Adaptable aux lignes de granulation ou de mélange nécessitant un dégazage. Des zones de fourreau ventilées sous vide peuvent être intégrées pour éliminer l’humidité ou les monomères résiduels (utile pour le compoundage de PVC ou l’extrusion de feuilles de PET).
Applications
Galerie
Caractéristiques principales
Spécifications Techniques
| Propriété | Spécification (Type) |
| Diamètres des vis | 45 mm (côté alimentation) et 90 mm (côté décharge) |
| Rapport Longueur/Diamètre (L/D) | ~20:1 (longueur totale ≈ 20 × 90 = 1800 mm) |
| Angle de cône | ~3° de conicité totale (≈1,5° de demi-angle par vis) |
| Matériau de base | Acier allié (ex. 38CrMoAlA / SACM645) – acier pour nitruration |
| Traitement thermique | Trempé et revenu + nitruration gazeuse/ionique (prof. 0,5–0,8 mm) ; couche interne bimétallique en option |
| Dureté | Après trempe/revenu : ~280–320 HB (≈30–35 HRC) ; Couche nitrurée : ~900–1020 HV (~56–60 HRC) |
| Revêtement de surface | Chromage dur 0,05–0,10 mm (≥950 HV) ; alliage Ni/Co en option |
| Tolérance de rectitude | Rectitude des vis ≤0,015 mm/m ; tolérance sur diamètre ±0,02 mm |
| Refroidissement | Chemise de refroidissement intégrée (à eau) sur les segments du fourreau |
| Poids | ≈300 kg (varie selon la longueur et l’épaisseur de paroi) |
| Plage de température de service | De –40 à +400 °C (selon la configuration des colliers chauffants et du refroidissement) |
| Polymères compatibles | PVC rigide / UPVC / CPVC (y compris grades chargés), ABS, PA, PC, PP, PE, PS, TPU, etc. |
Produits similaires
-
 Machines et pièces détachées
Alimentateur Bi-Vis de Haute Précision
-
 Machines et pièces détachées
Pompes à Vide Industrielles
-
 Machines et pièces détachées
Pales de Mélangeur Hautes Performances
-
 Machines et pièces détachées
55/110 Fourreau et Vis Double Conique