

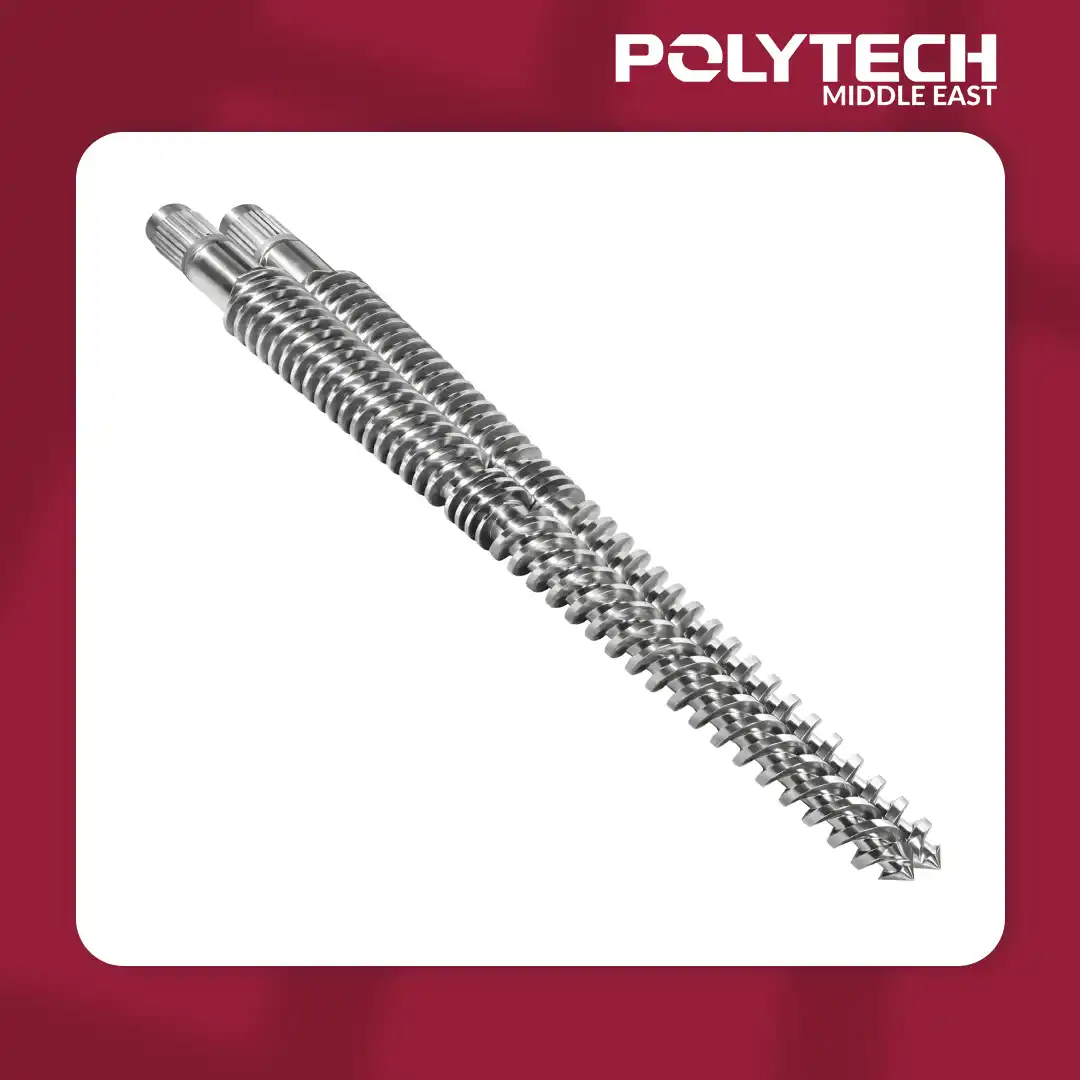
Fourreau et Double Vis Conique 65/138
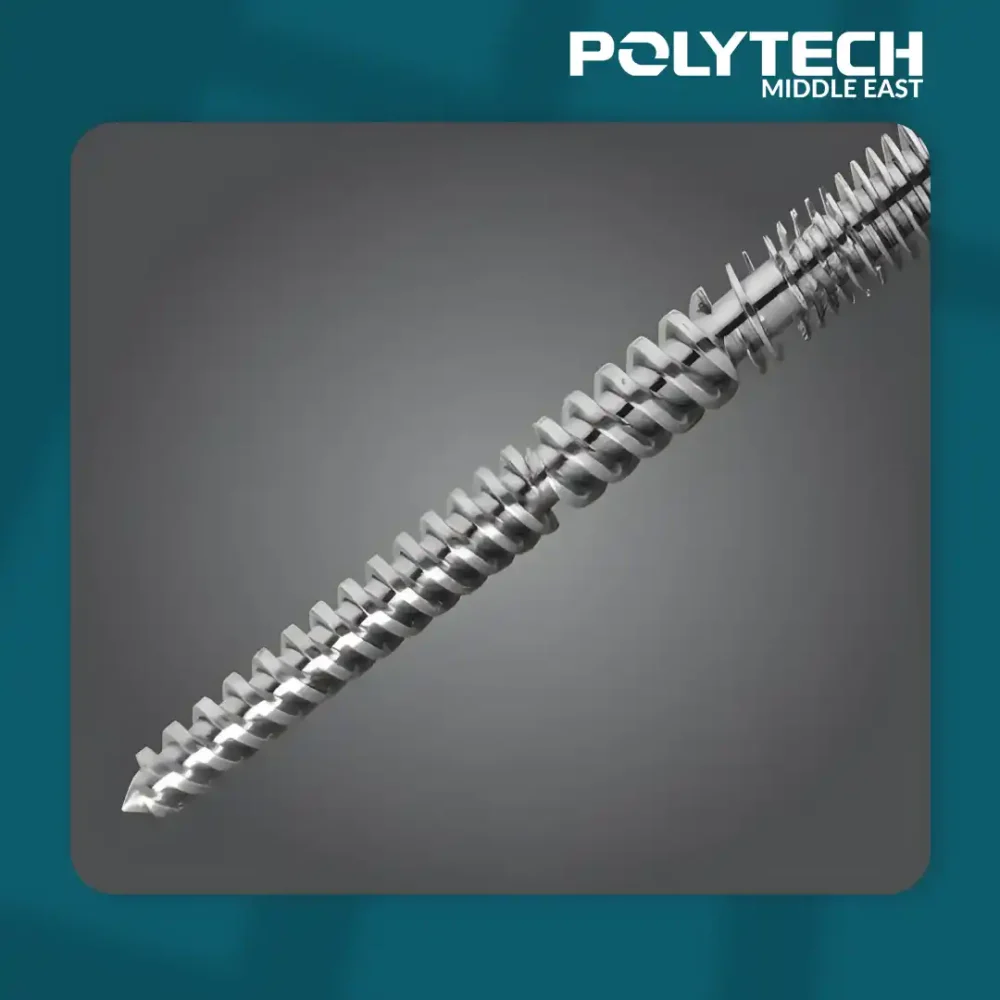
Fourreau et double vis conique 65/138 haute performance pour machines d’extrusion plastique industrielle. Revêtement bimétallique et acier nitruré 38CrMoAl pour une production supérieure de PVC et WPC.
Category -> Machines et pièces détachées
Description
Executive Summary
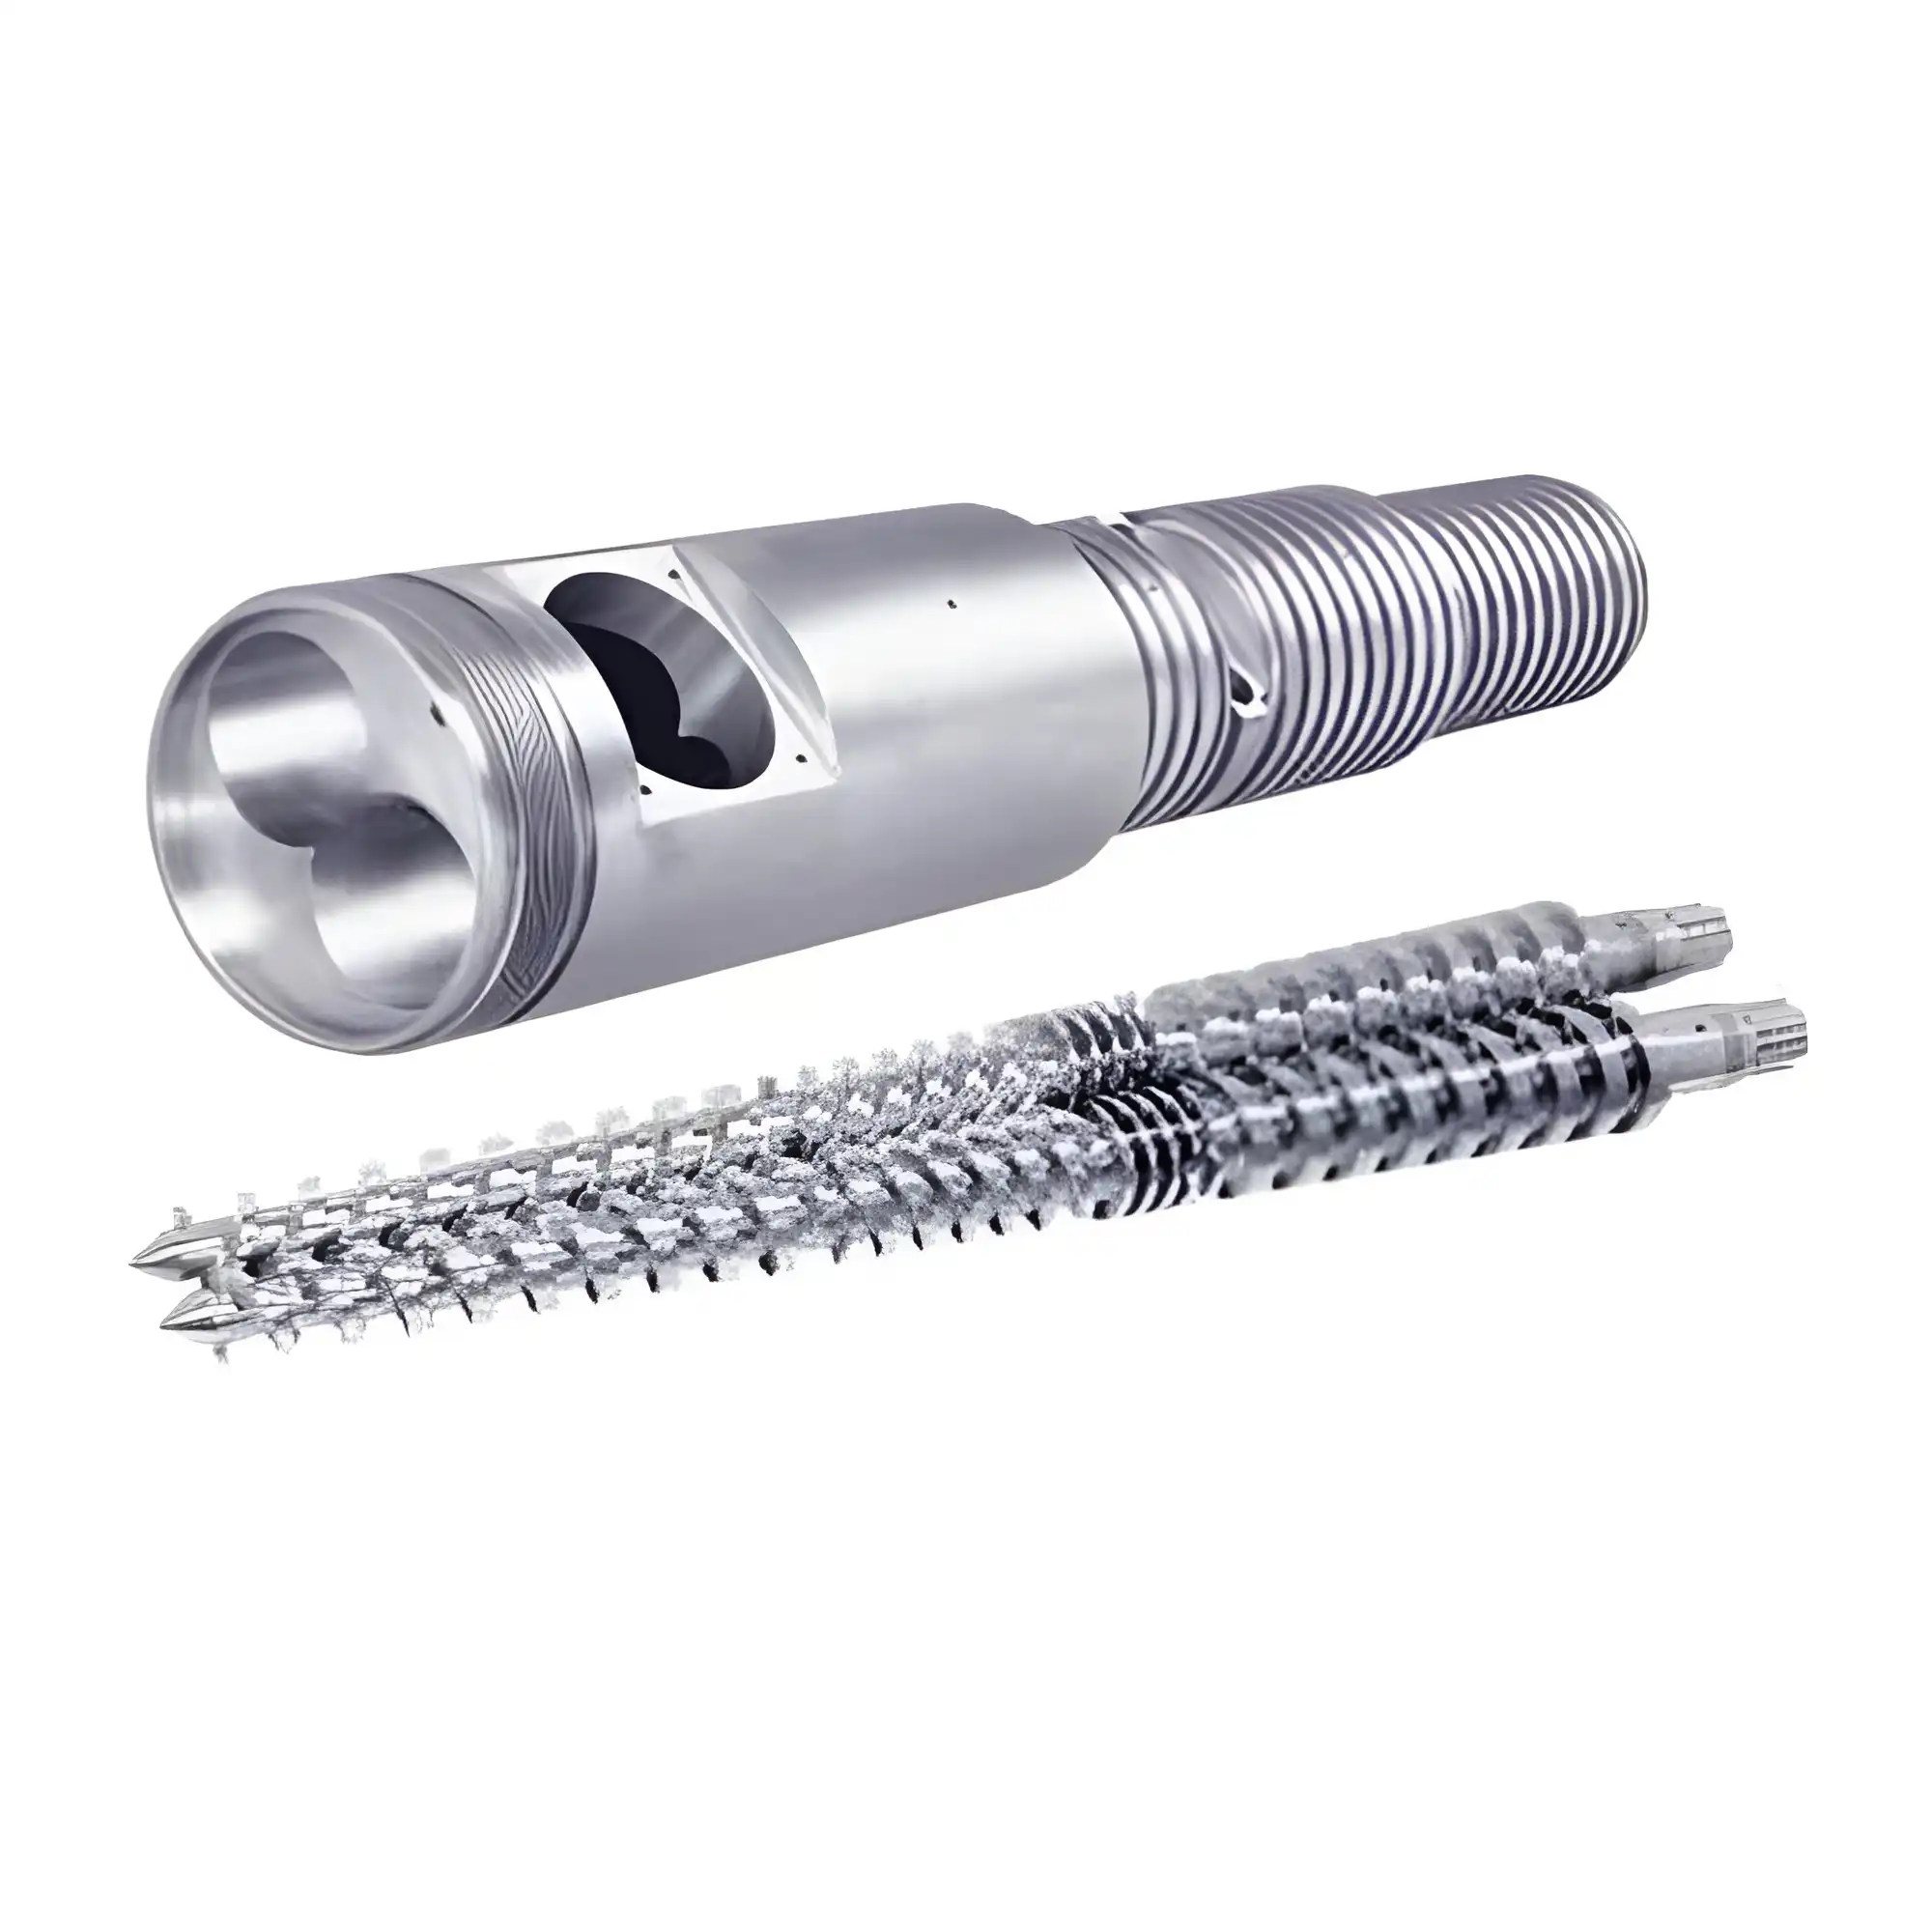
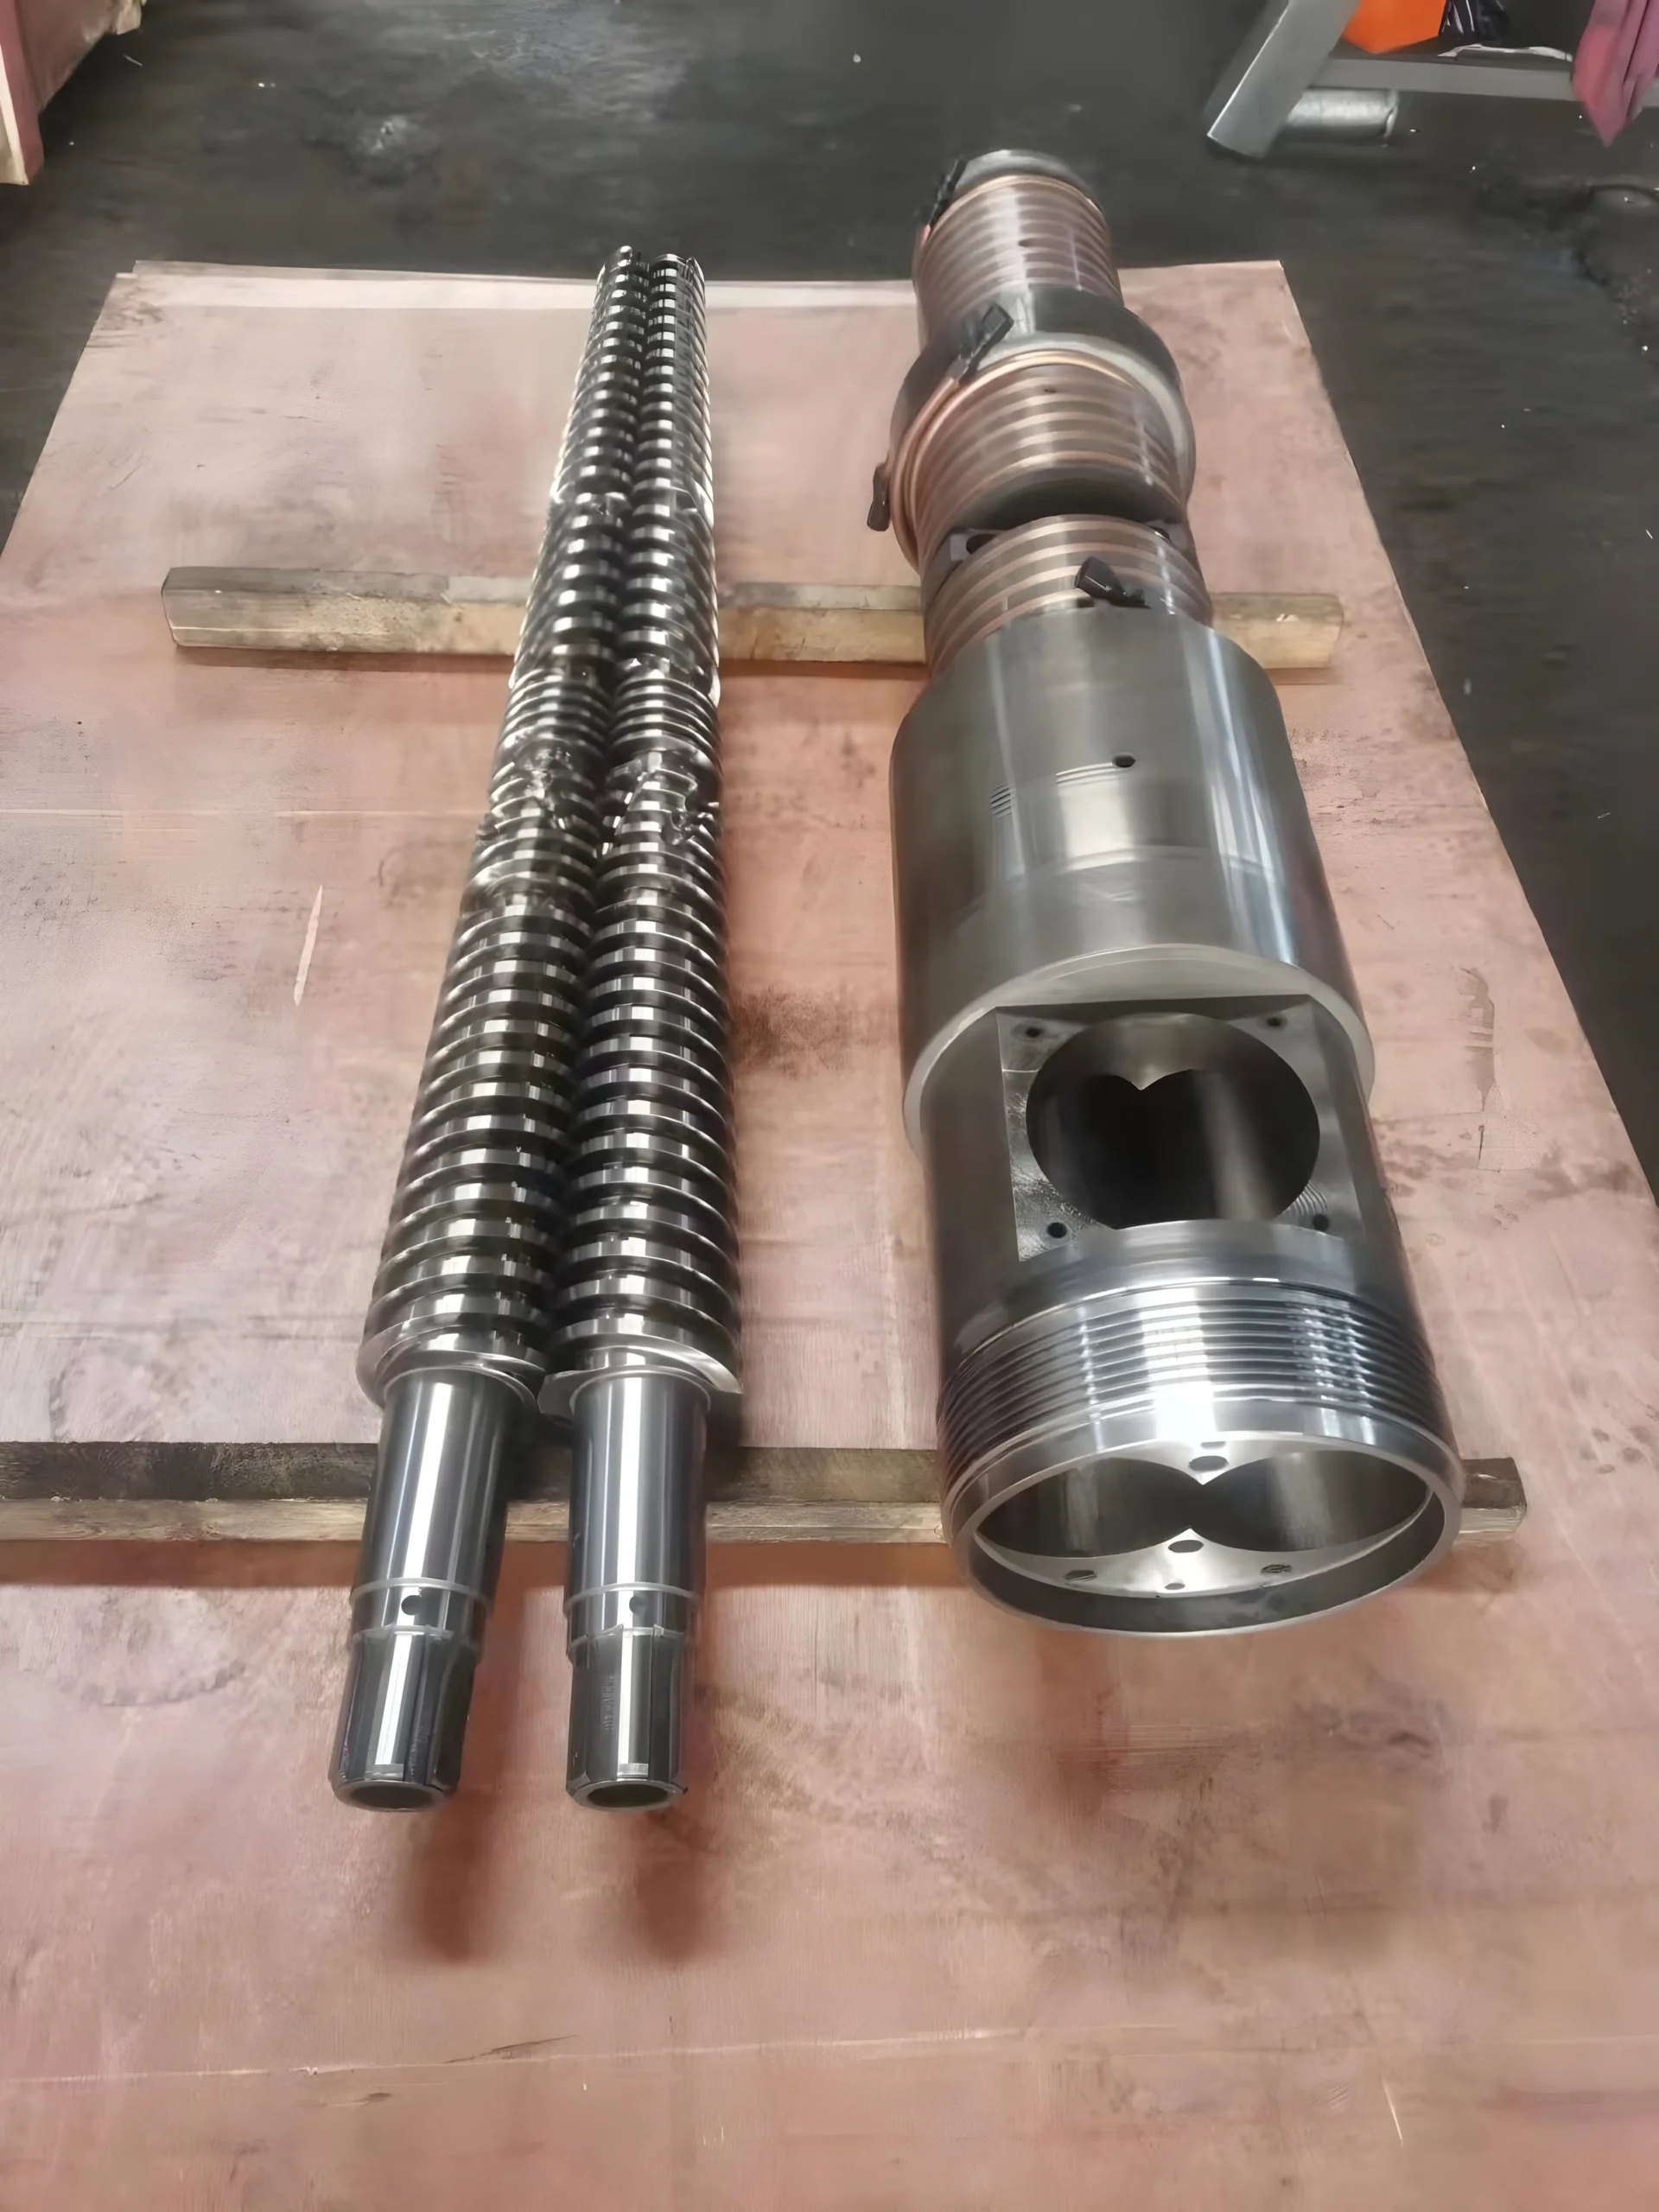
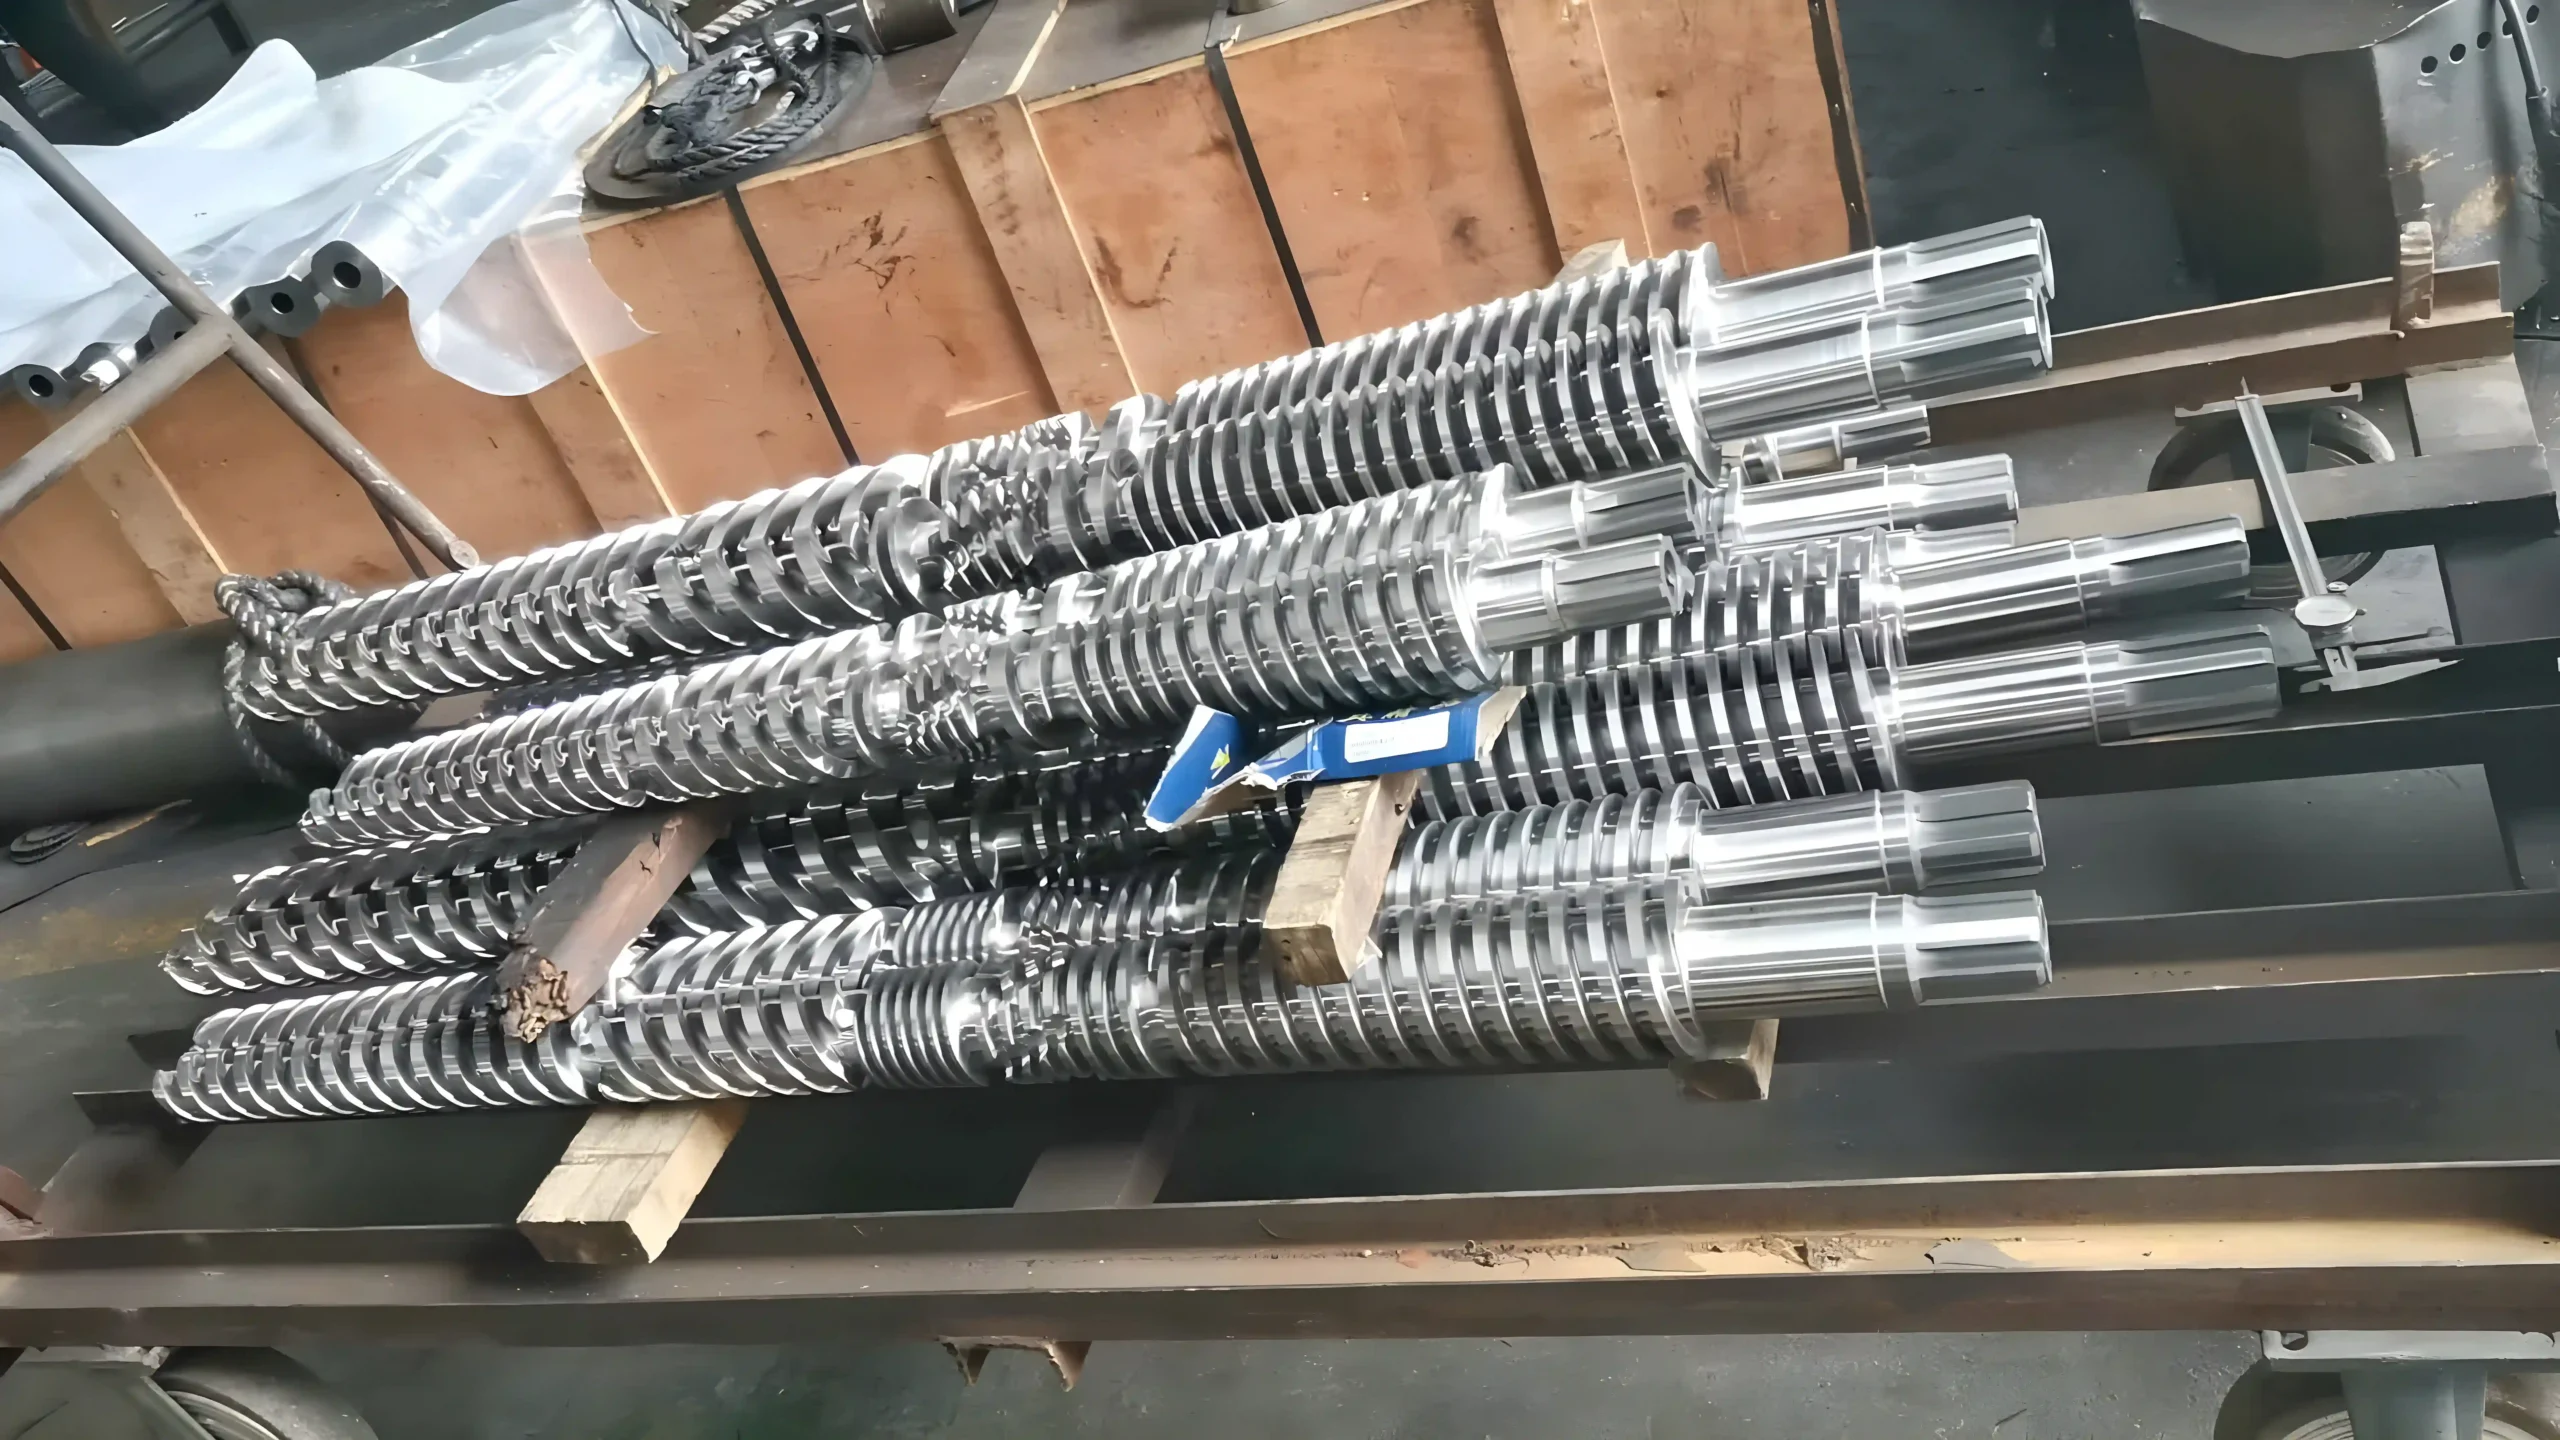
Le fourreau et la double vis conique 65/138 sont conçus pour l’extrusion à haute efficacité du PVC rigide, des composites bois-plastique (WPC) et des thermoplastiques similaires. Utilisant deux vis interpénétrantes qui s’effilent d’un diamètre d’alimentation de 138 mm à un diamètre de décharge de 65 mm, cet ensemble crée une zone de compression robuste et naturelle.
Usinés avec précision à partir d’un acier allié de nitruration de haute qualité tel que le 38CrMoAl, les vis et le fourreau subissent des traitements thermiques rigoureux. Les traitements standards comprennent la nitruration gazeuse (profondeur de 0,45 à 0,7 mm pour une dureté de 850 à 1000 HV) et, en option, le coulage d’un alliage bimétallique (couche anti-usure de 2 à 5 mm pour une dureté de 50 à 65 HRC).
Cette conception assure une homogénéisation poussée et une pression de fusion élevée à des vitesses de rotation modérées, augmentant considérablement le débit des lignes d’extrusion plastique industrielle tout en maintenant la stabilité du polymère fondu. Les principaux avantages incluent une durée de vie prolongée lors du traitement de mélanges abrasifs ainsi qu’un fonctionnement économe en énergie. L’action d’auto-nettoyage interpénétrante garantit une fusion uniforme et prévient la dégradation de la matière. Ses applications incluent la fabrication de tubes PVC pour usage intensif, de plaques de toiture et de profilés de sol en WPC, ce qui le rend extrêmement fiable pour des opérations industrielles continues.
Design & Materials
Le fourreau 65/138 est doté d’un système à deux vis contrarotatives s’effilant de manière conique d’une extrémité d’alimentation de 138 mm à une extrémité de décharge de 65 mm. Cette réduction progressive permet d’augmenter régulièrement la pression de fusion sur toute la longueur du fourreau.
- Structure : La base est fabriquée à partir d’aciers alliés de première qualité, principalement le 38CrMoAl. Cet acier de nuance pour nitruration offre une ténacité à cœur exceptionnelle (HB 280-320 après trempe et revenu). Les vis et le fourreau subissent une nitruration gazeuse/ionique pour obtenir une couche superficielle hautement durable (0,45 à 0,7 mm de profondeur) d’une dureté de 850 à 1000 HV.
- Revêtements de surface : Pour une longévité supérieure face aux charges corrosives et abrasives, une couche anti-usure bimétallique est fréquemment coulée sur la paroi interne du fourreau. Cette couche d’alliage a une épaisseur de 2 à 5 mm et atteint une dureté d’alliage double de 50 à 65 HRC. Alternativement, un chromage dur (épaisseur de 0,025 à 0,10 mm) peut être appliqué sur l’acier nitruré pour résister à la micro-abrasion de matériaux tels que le PVC chloré.
- Usinage de précision : Afin de garantir un écoulement fluide de la matière plastique, la rugosité de surface est strictement maintenue à ≤ Ra 0,4 µm. La rectitude des vis est contrôlée avec une précision de 0,015 mm, garantissant un alignement rigide de l’ensemble et évitant toute interférence mécanique sous des couples élevés.
Technical Advantages
- Débit élevé & Mélange homogène : La conicité marquée de 138 mm à 65 mm génère naturellement une pression, permettant une extrusion à haute capacité à des vitesses de rotation (RPM) modérées. La géométrie interpénétrante offre une excellente action d’auto-nettoyage, aboutissant à un bain fondu parfaitement homogène et à des débits supérieurs par rapport aux solutions parallèles de dimensions similaires.
- Résistance à l’usure : L’association de l’acier de base 38CrMoAl avec le coulage bimétallique (couche de 2 à 5 mm) offre une protection maximale contre les formulations fortement chargées (par exemple, forte teneur en CaCO₃ dans les tuyaux ou silice dans le WPC). Cela retarde considérablement l’usure et prolonge les cycles de maintenance.
- Gestion thermique efficace : Des vitesses de fonctionnement réduites limitent la surchauffe due au cisaillement, ce qui est essentiel pour le traitement du PVC thermosensible. Le chauffage par zones et le refroidissement intégré maintiennent une stabilité thermique absolue le long des segments d’alimentation, de transition et de dosage.
- Zone d’alimentation auto-nettoyante : La géométrie spécifique des filets près de l’entrée de 138 mm entraîne activement la matière tout en s’auto-nettoyant, évitant ainsi la stagnation de l’humidité et des additifs complexes, ce qui garantit des démarrages très fiables.
- Personnalisation : Le pas des filets, les profondeurs de gorge et les taux de compression peuvent être hautement personnalisés pour répondre aux exigences exactes des lignes d’extrusion plastique industrielle, qu’elles soient optimisées pour des tôles de toiture ou des tuyaux à paroi épaisse.
Installation & Compatibility Notes
- Ajustement mécanique : Le fourreau 65/138 s’installe sur les réducteurs d’extrudeuses à double vis conique contrarotative standard. Un bon alignement des brides et un serrage au couple approprié des boulons sont essentiels pour un assemblage sécurisé.
- Alignement : Les vis doivent s’engrener sans aucun contact métal contre métal. La tolérance de rectitude de 0,015 mm permet d’obtenir un alignement optimal, mais une rotation manuelle à basse vitesse lors de la mise en service est nécessaire pour vérifier le jeu.
- Refroidissement et chauffage : Veillez à ce que toutes les chemises de refroidissement du fourreau et les colliers chauffants externes soient solidement raccordés. Les régulateurs de température par zone doivent être étalonnés avant d’introduire le moindre polymère.
- Compatibilité machine : L’extrudeuse hôte doit fournir un couple suffisant pour la grande section d’alimentation de 138 mm. Vérifiez que le ratio L/D et les brides de fixation correspondent à la structure de la machine existante.
Maintenance & Lifespan
- Suivi de l’usure : Contrôlez régulièrement le débit et la qualité de la matière fondue. Inspectez l’entrefer radial entre les filets des vis et la paroi du fourreau. Si la couche bimétallique ou nitrurée s’use au-delà des tolérances admissibles, un remplacement ou une réfection est nécessaire.
- Nettoyage (Purge) : Purgez le fourreau immédiatement après avoir transformé du PVC afin d’éviter la libération de gaz HCl corrosif. L’utilisation de composés de purge commerciaux standard préserve l’intégrité de l’état de surface Ra 0,4 µm.
- Entretien préventif : Inspectez systématiquement les roulements d’extrémité, l’huile du réducteur et les accouplements des vis. Assurez-vous que les éléments chauffants et les canaux de refroidissement sont exempts de tartre et pleinement fonctionnels.
- Durée de vie estimée : Un ensemble fourreau 65/138 bien entretenu avec une couche bimétallique de 2 à 5 mm peut fonctionner pendant des dizaines de milliers d’heures, même lors du traitement continu de composés PVC et WPC fortement chargés.
Safety & Quality Standards
- Assurance qualité : Les composants sont fabriqués selon des tolérances strictes (Fragilité de nitruration : Grade II). Les fournisseurs respectent généralement les normes ISO et fournissent les certificats complets relatifs aux matériaux et aux traitements thermiques.
- Pratiques de sécurité : Appliquez les protocoles standards de sécurité pour extrudeuses. Assurez-vous que les zones chaudes du fourreau sont isolées et protégées. Installez un système de ventilation adéquat contre d’éventuels dégagements gazeux de polymères, en particulier avec les formulations PVC.
- Sécurité opérationnelle : Les opérateurs doivent impérativement respecter les séquences de démarrage et d’arrêt préconisées par le fabricant pour éviter les démarrages à froid ou une accumulation excessive de contre-pression.
Produits
Applications & Industries
- Extrusion de tubes et profilés PVC : Parfaitement adapté aux machines d’extrusion plastique industrielle produisant des tubes sous pression en PVC rigide, des gaines annelées et des profilés pour le bâtiment. La géométrie conique traite efficacement les stabilisants et les charges minérales.
- Plaques de toiture et panneaux : Le débit élevé et la pression de fusion stable garantissent une épaisseur uniforme et une excellente résistance mécanique pour les plaques de toiture en PVC extrudé et les panneaux ondulés.
- Composites bois-plastique (WPC) : Très performant pour les terrasses et revêtements de sol en WPC. L’action de malaxage robuste assure une parfaite dispersion de la farine de bois dans la matrice PE/PVC, tandis que le fourreau bimétallique résiste aux fibres de bois hautement abrasives.
- Fabrication de câbles et conduits : Utilisé pour la production à grand volume de conduits électriques et le gainage continu de câbles, offrant des surfaces sans défauts et une haute résistance aux additifs de formulation.
- Thermoplastiques généraux : Capable de transformer une large gamme de polymères, notamment le PE, le PP et l’ABS, assurant un contrôle supérieur du cisaillement pour les produits plastiques grand public et industriels.
Applications
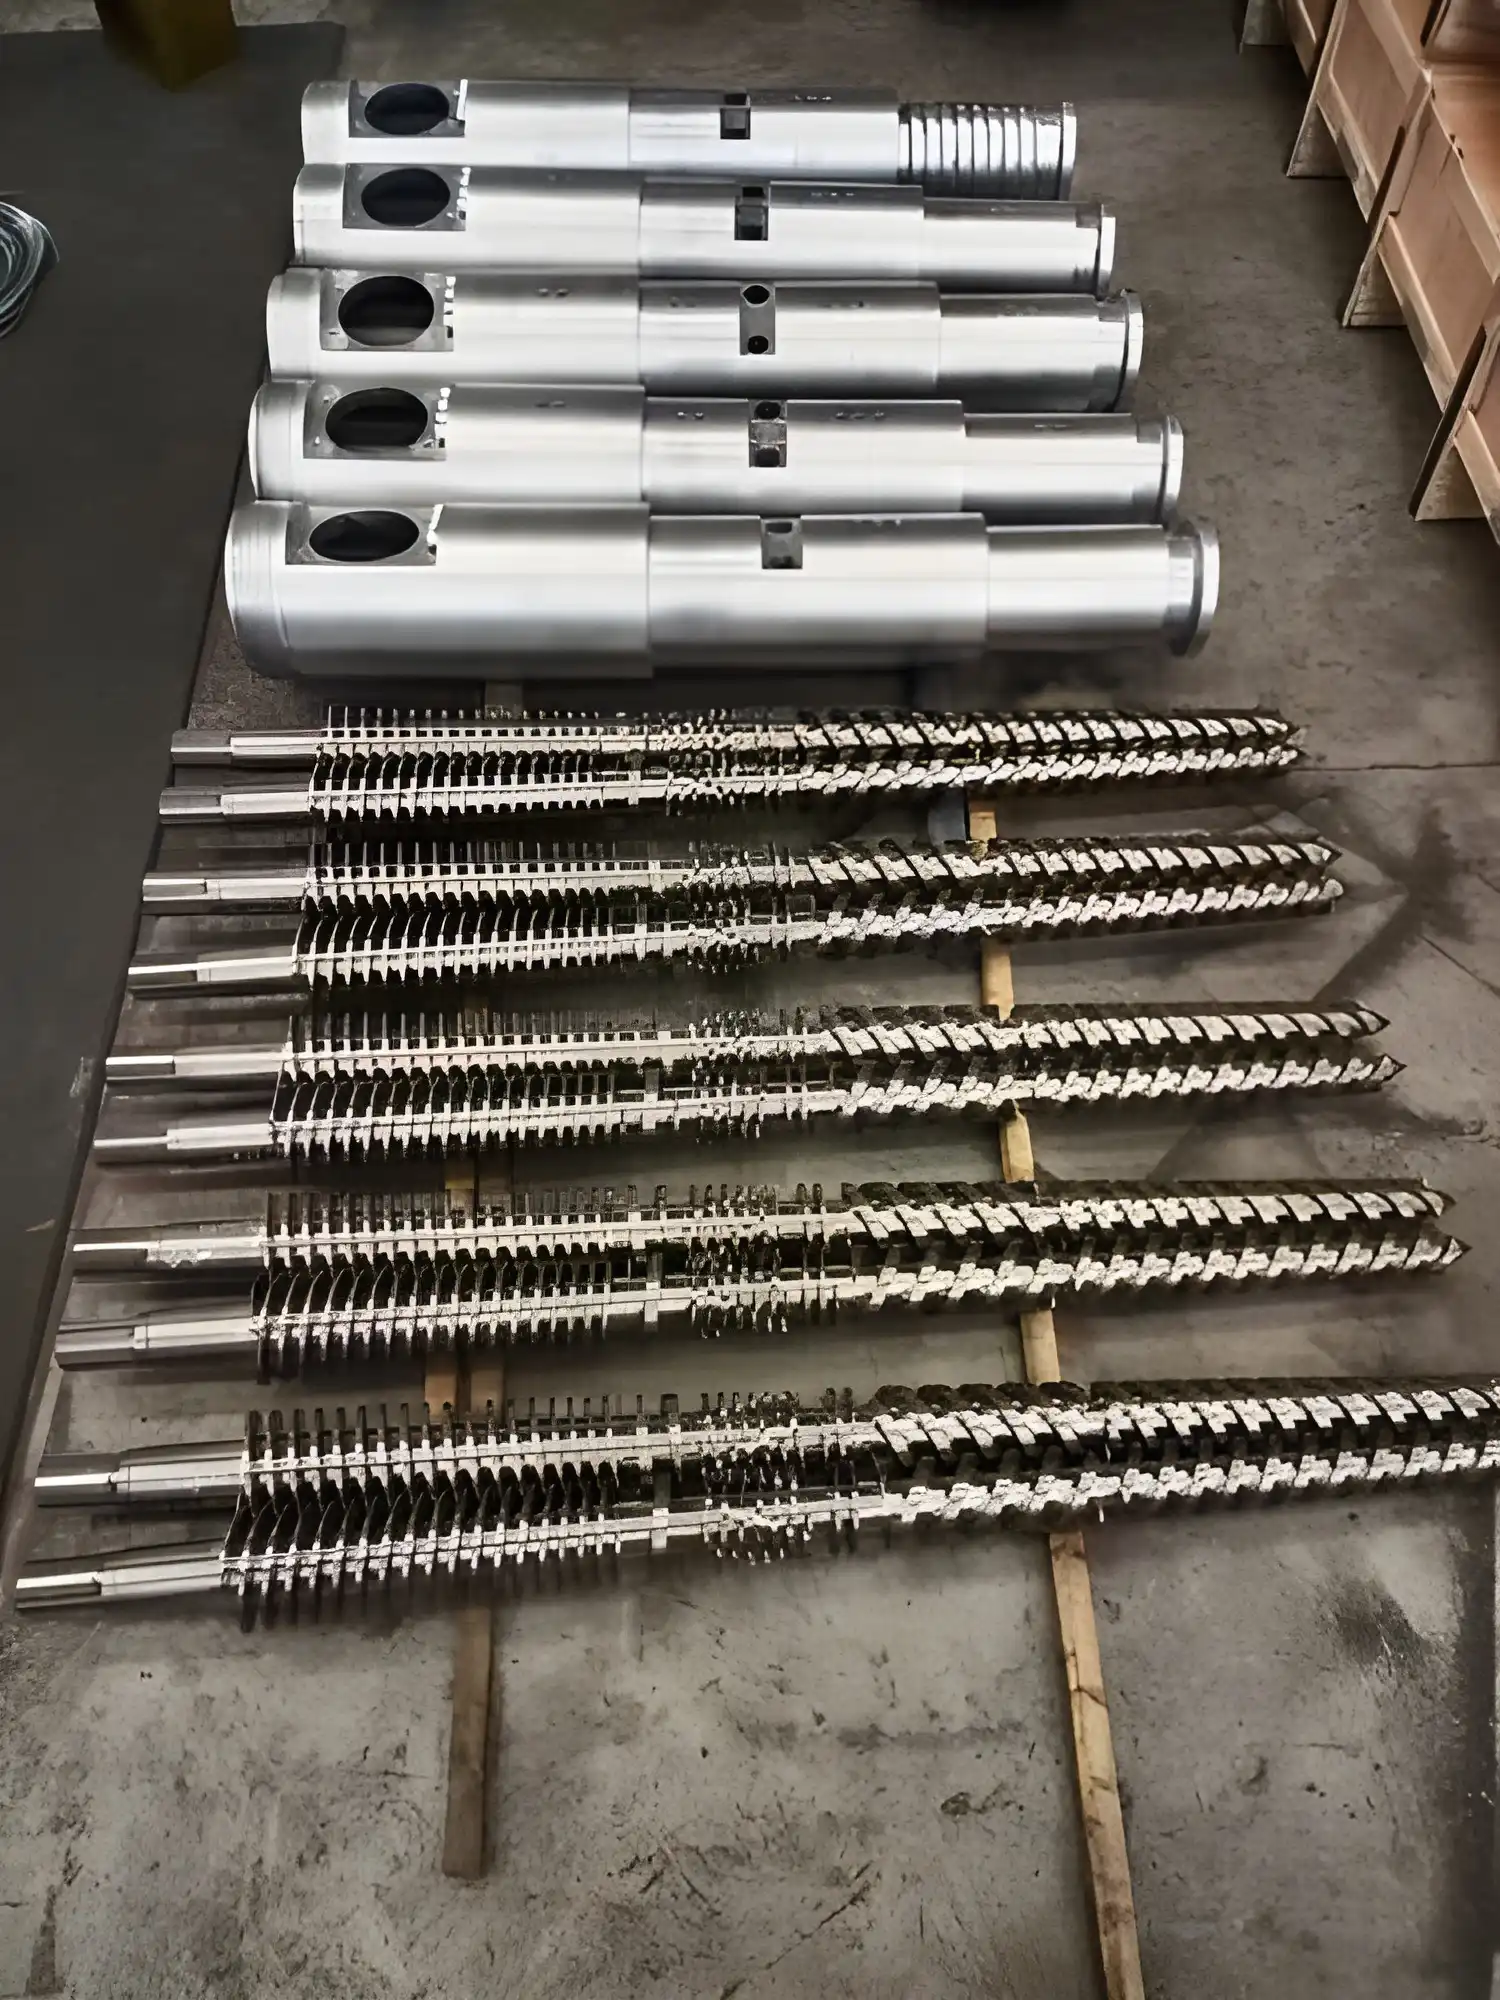
Galerie
Caractéristiques principales
Technical Specifications
| Propriété | Spécification (typique) |
| Diamètres de vis | 65 mm (extrémité de décharge) et 138 mm (extrémité d’alimentation) |
| Matériau de base | Acier allié haute performance (ex. 38CrMoAl) |
| Traitement thermique | Trempé et revenu (HB 280-320) + Nitruration |
| Profondeur de nitruration & Dureté | Profondeur 0,45–0,7 mm ; 850–1000 HV |
| Couche bimétallique (Optionnelle) | Épaisseur 2–5 mm ; Dureté de l’alliage double 50–65 HRC |
| Revêtement de surface (Optionnel) | Chromage dur (0,025–0,10 mm, ≥900 HV) |
| Tolérance de rectitude | ≤ 0,015 mm |
| Rugosité de surface | ≤ Ra 0,4 µm |
| Polymères compatibles | PVC rigide, WPC, PE, PP, ABS |
Produits similaires
-
 Machines et pièces détachées
Fourreau et Double Vis Parallèles 108/36
-
 Machines et pièces détachées
Barillet à double vis conique 51/105
-
 Machines et pièces détachées
Fourreau et Vis Biconique 80/172
-
 Machines et pièces détachées
Pompes à Vide Industrielles