

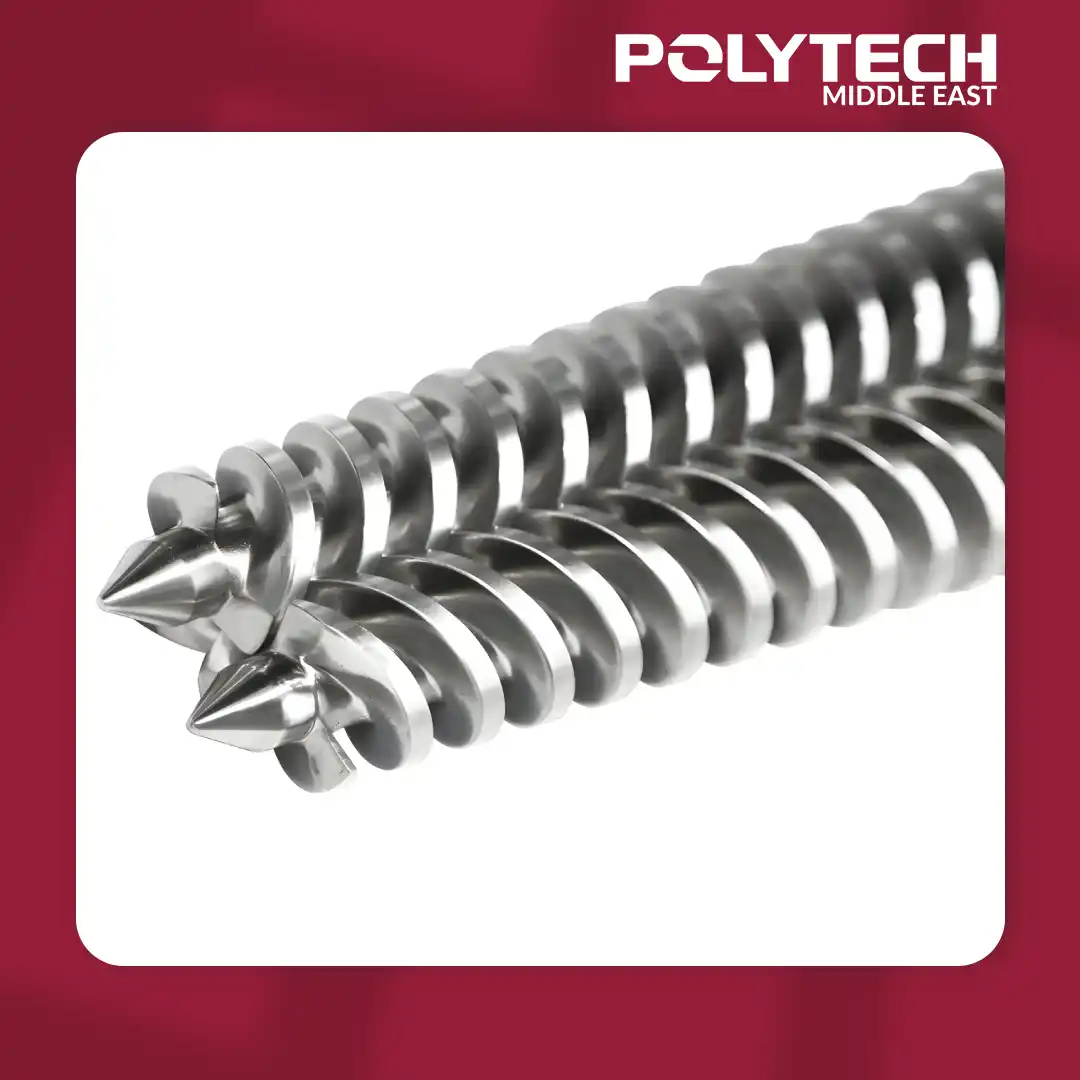
45/90 Konik Çift Vida Kovan
PVC ve plastikler için yüksek performanslı 45/90 konik çift vida ekstrüzyon kovanı. Aşınmaya dayanıklı kaplamalara sahip sertleştirilmiş nitrürlenmiş alaşımlı çelik, yüksek verim ve uzun ömür sağlar.
Category -> Makineler ve Yedek Parçalar
Tanım
Yönetici Özeti
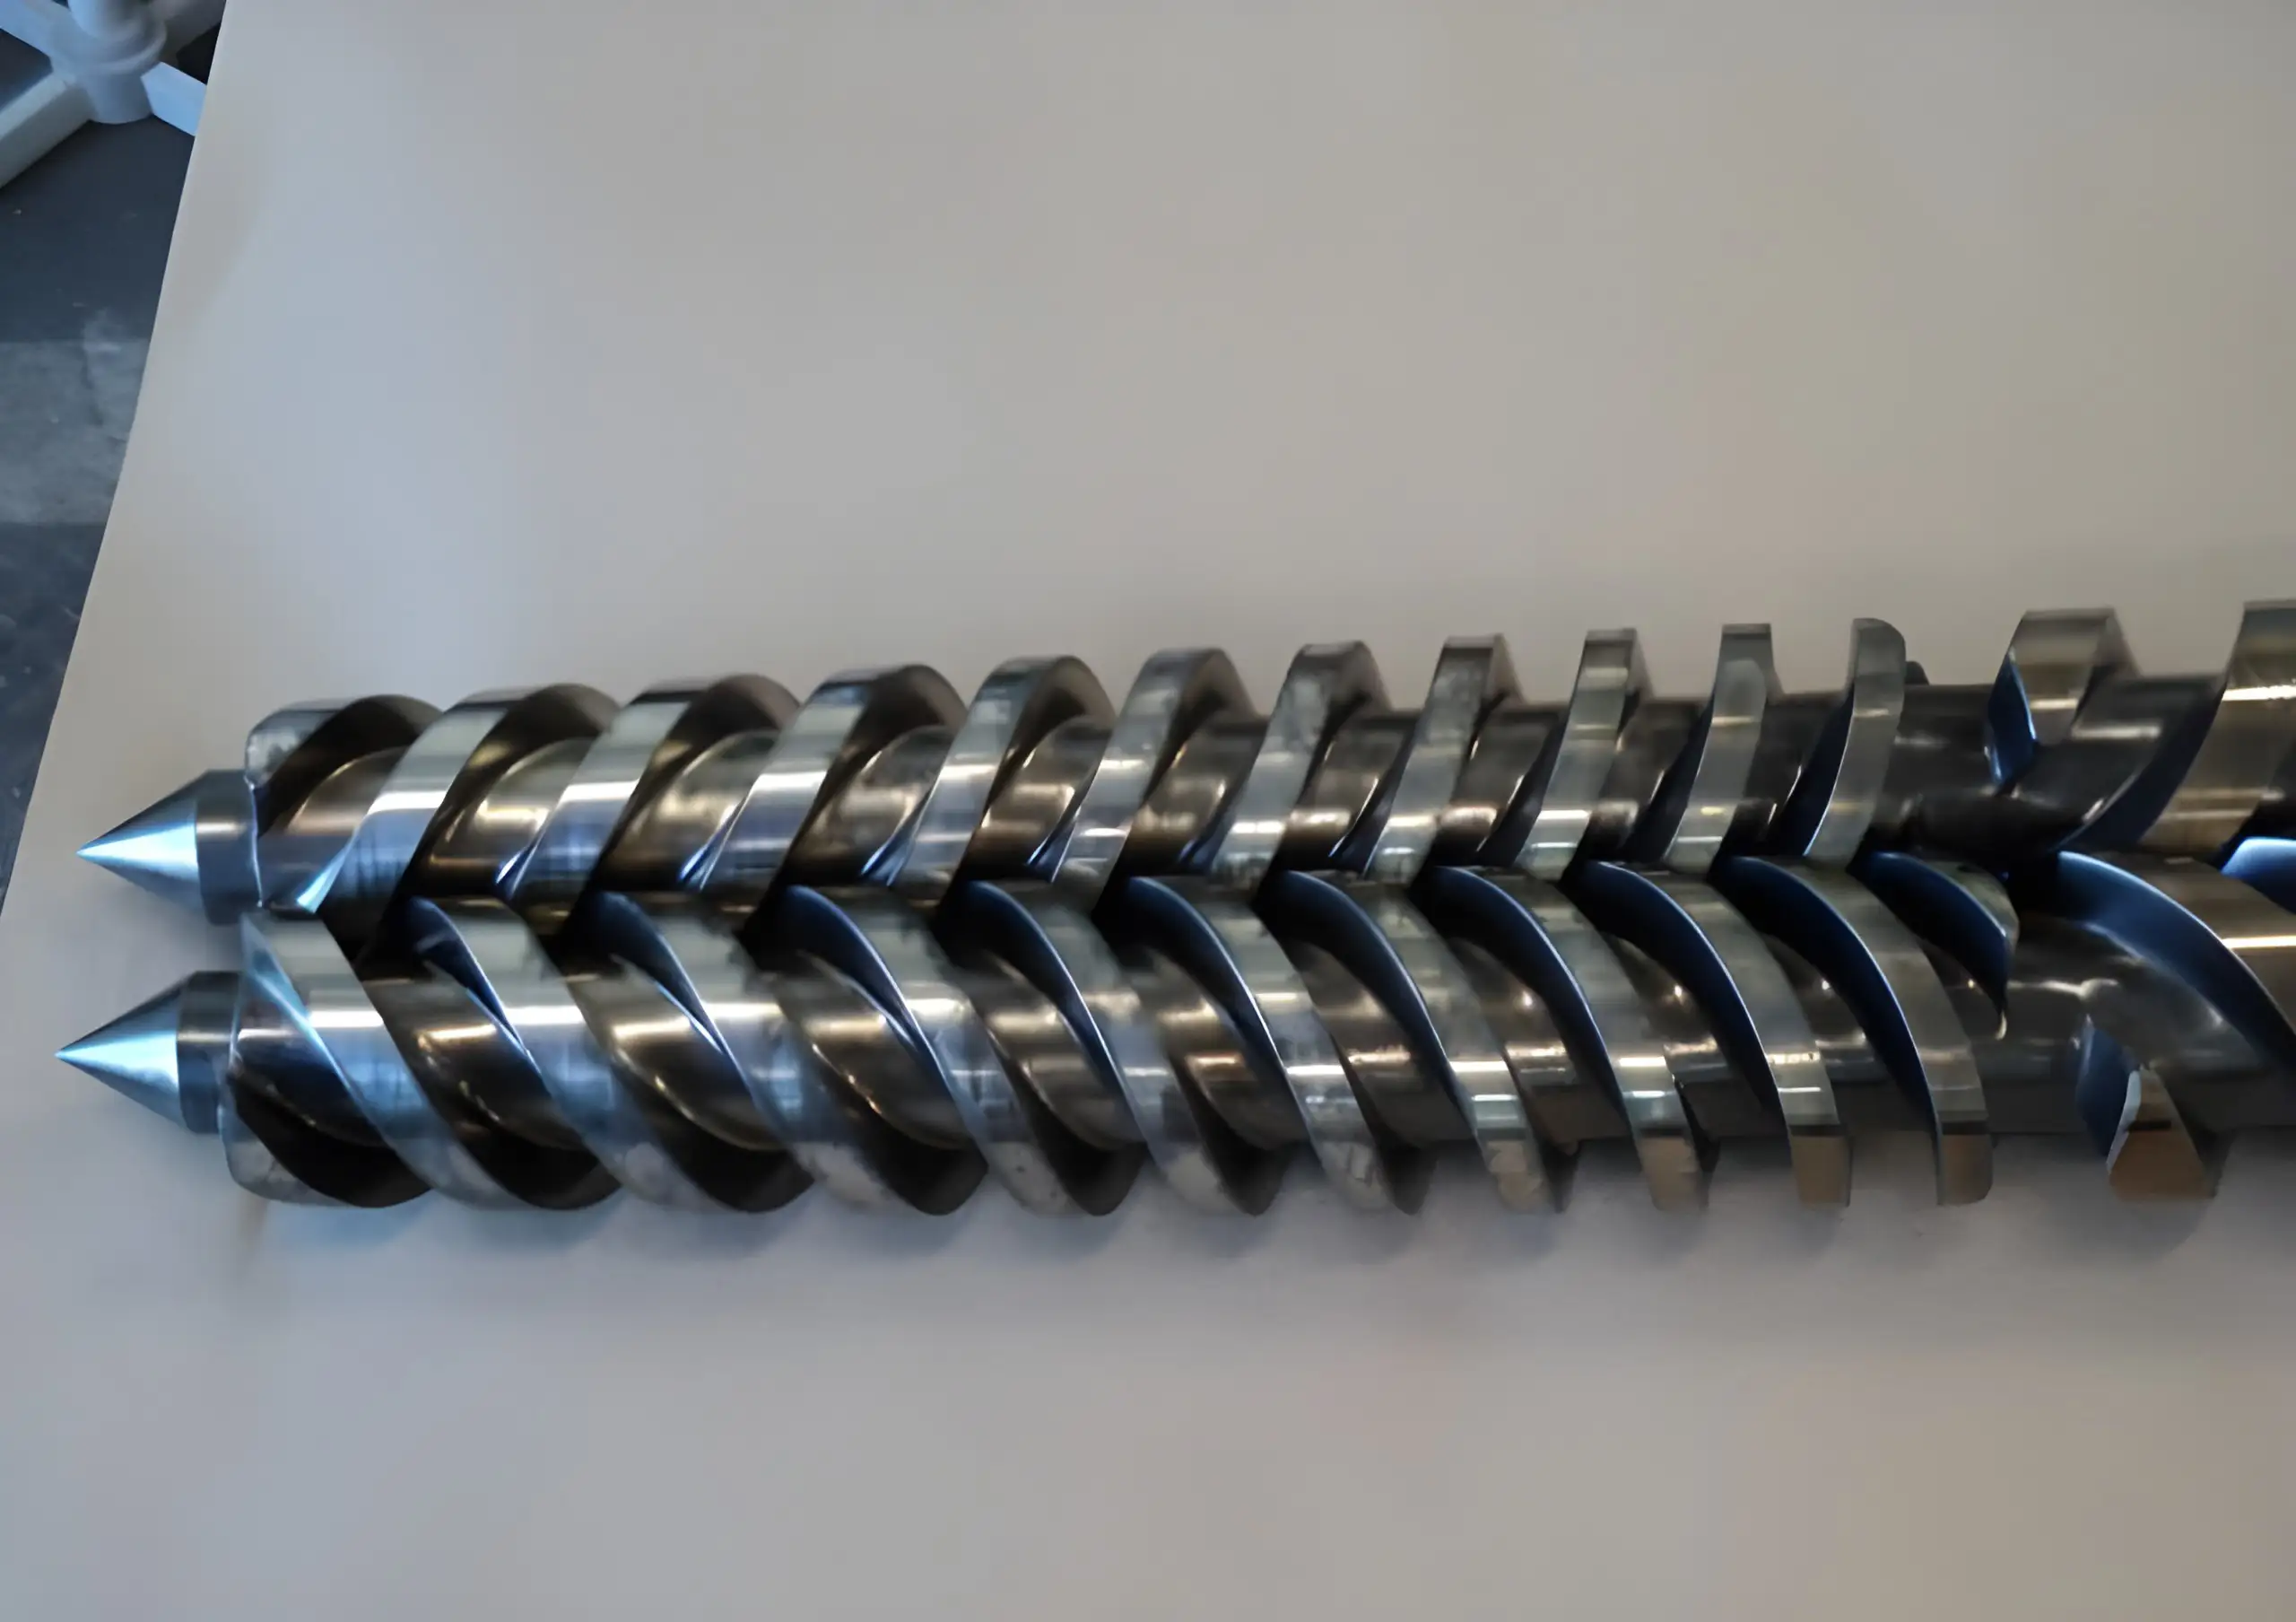
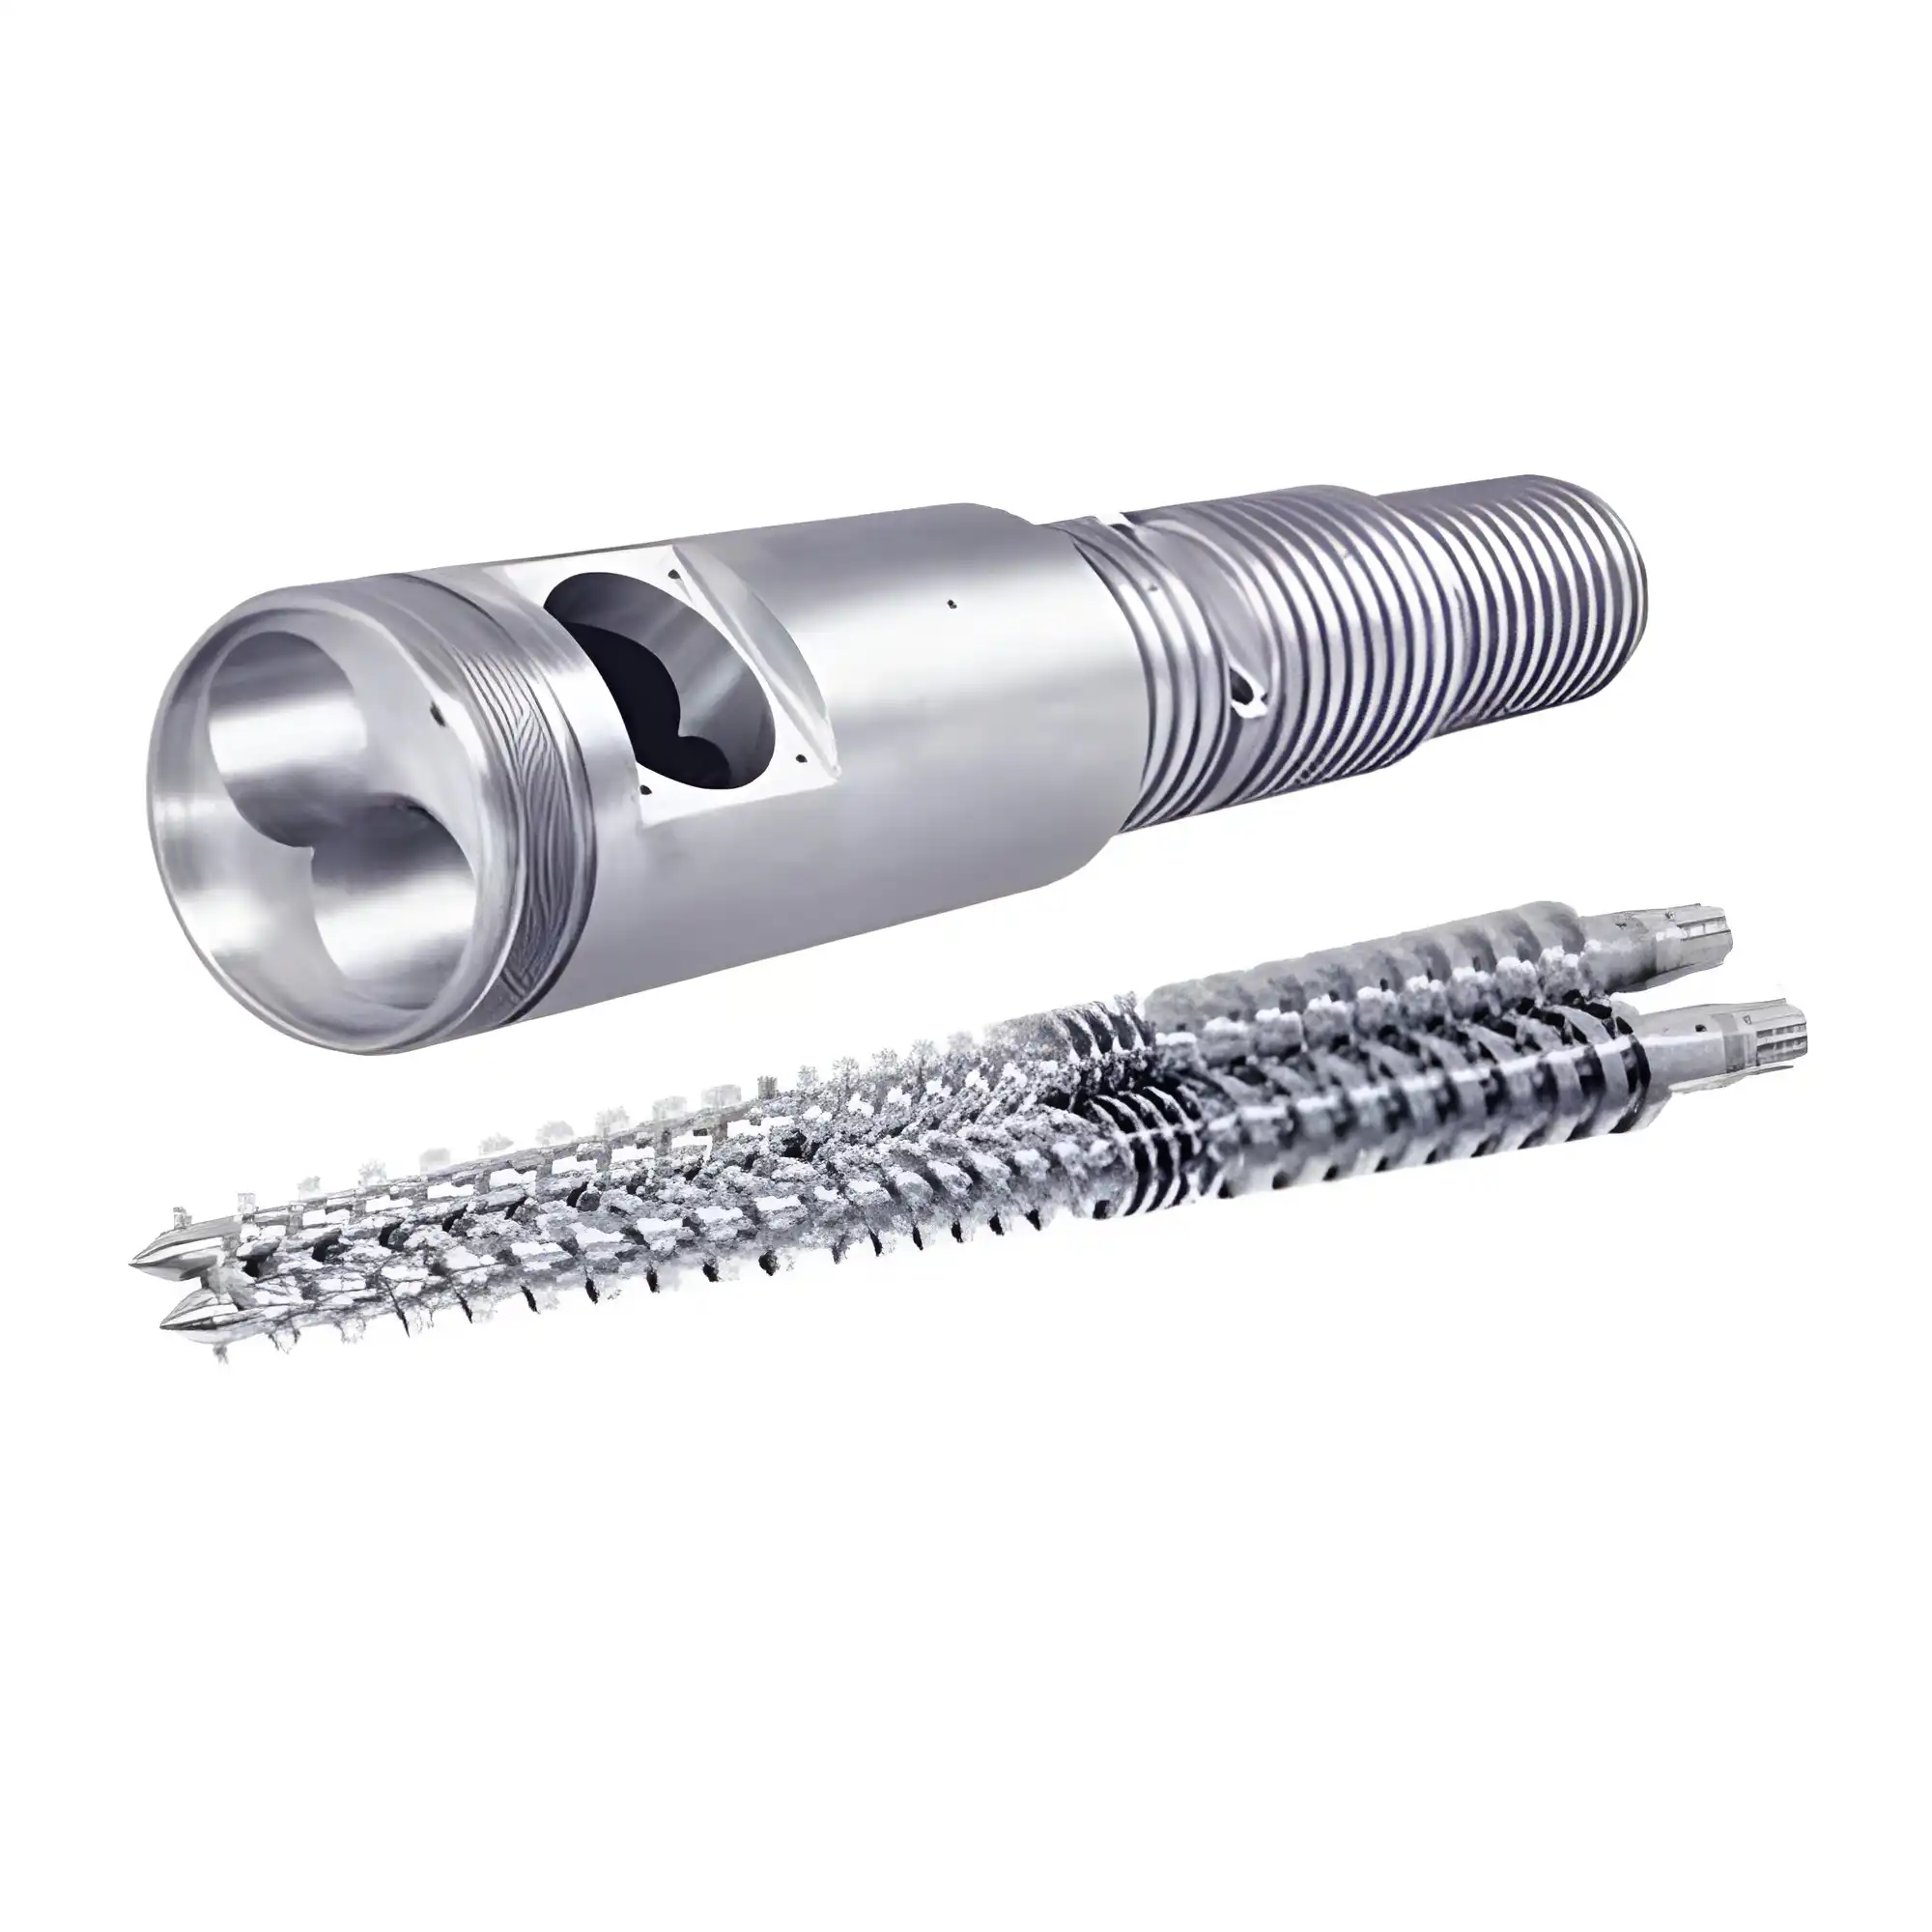
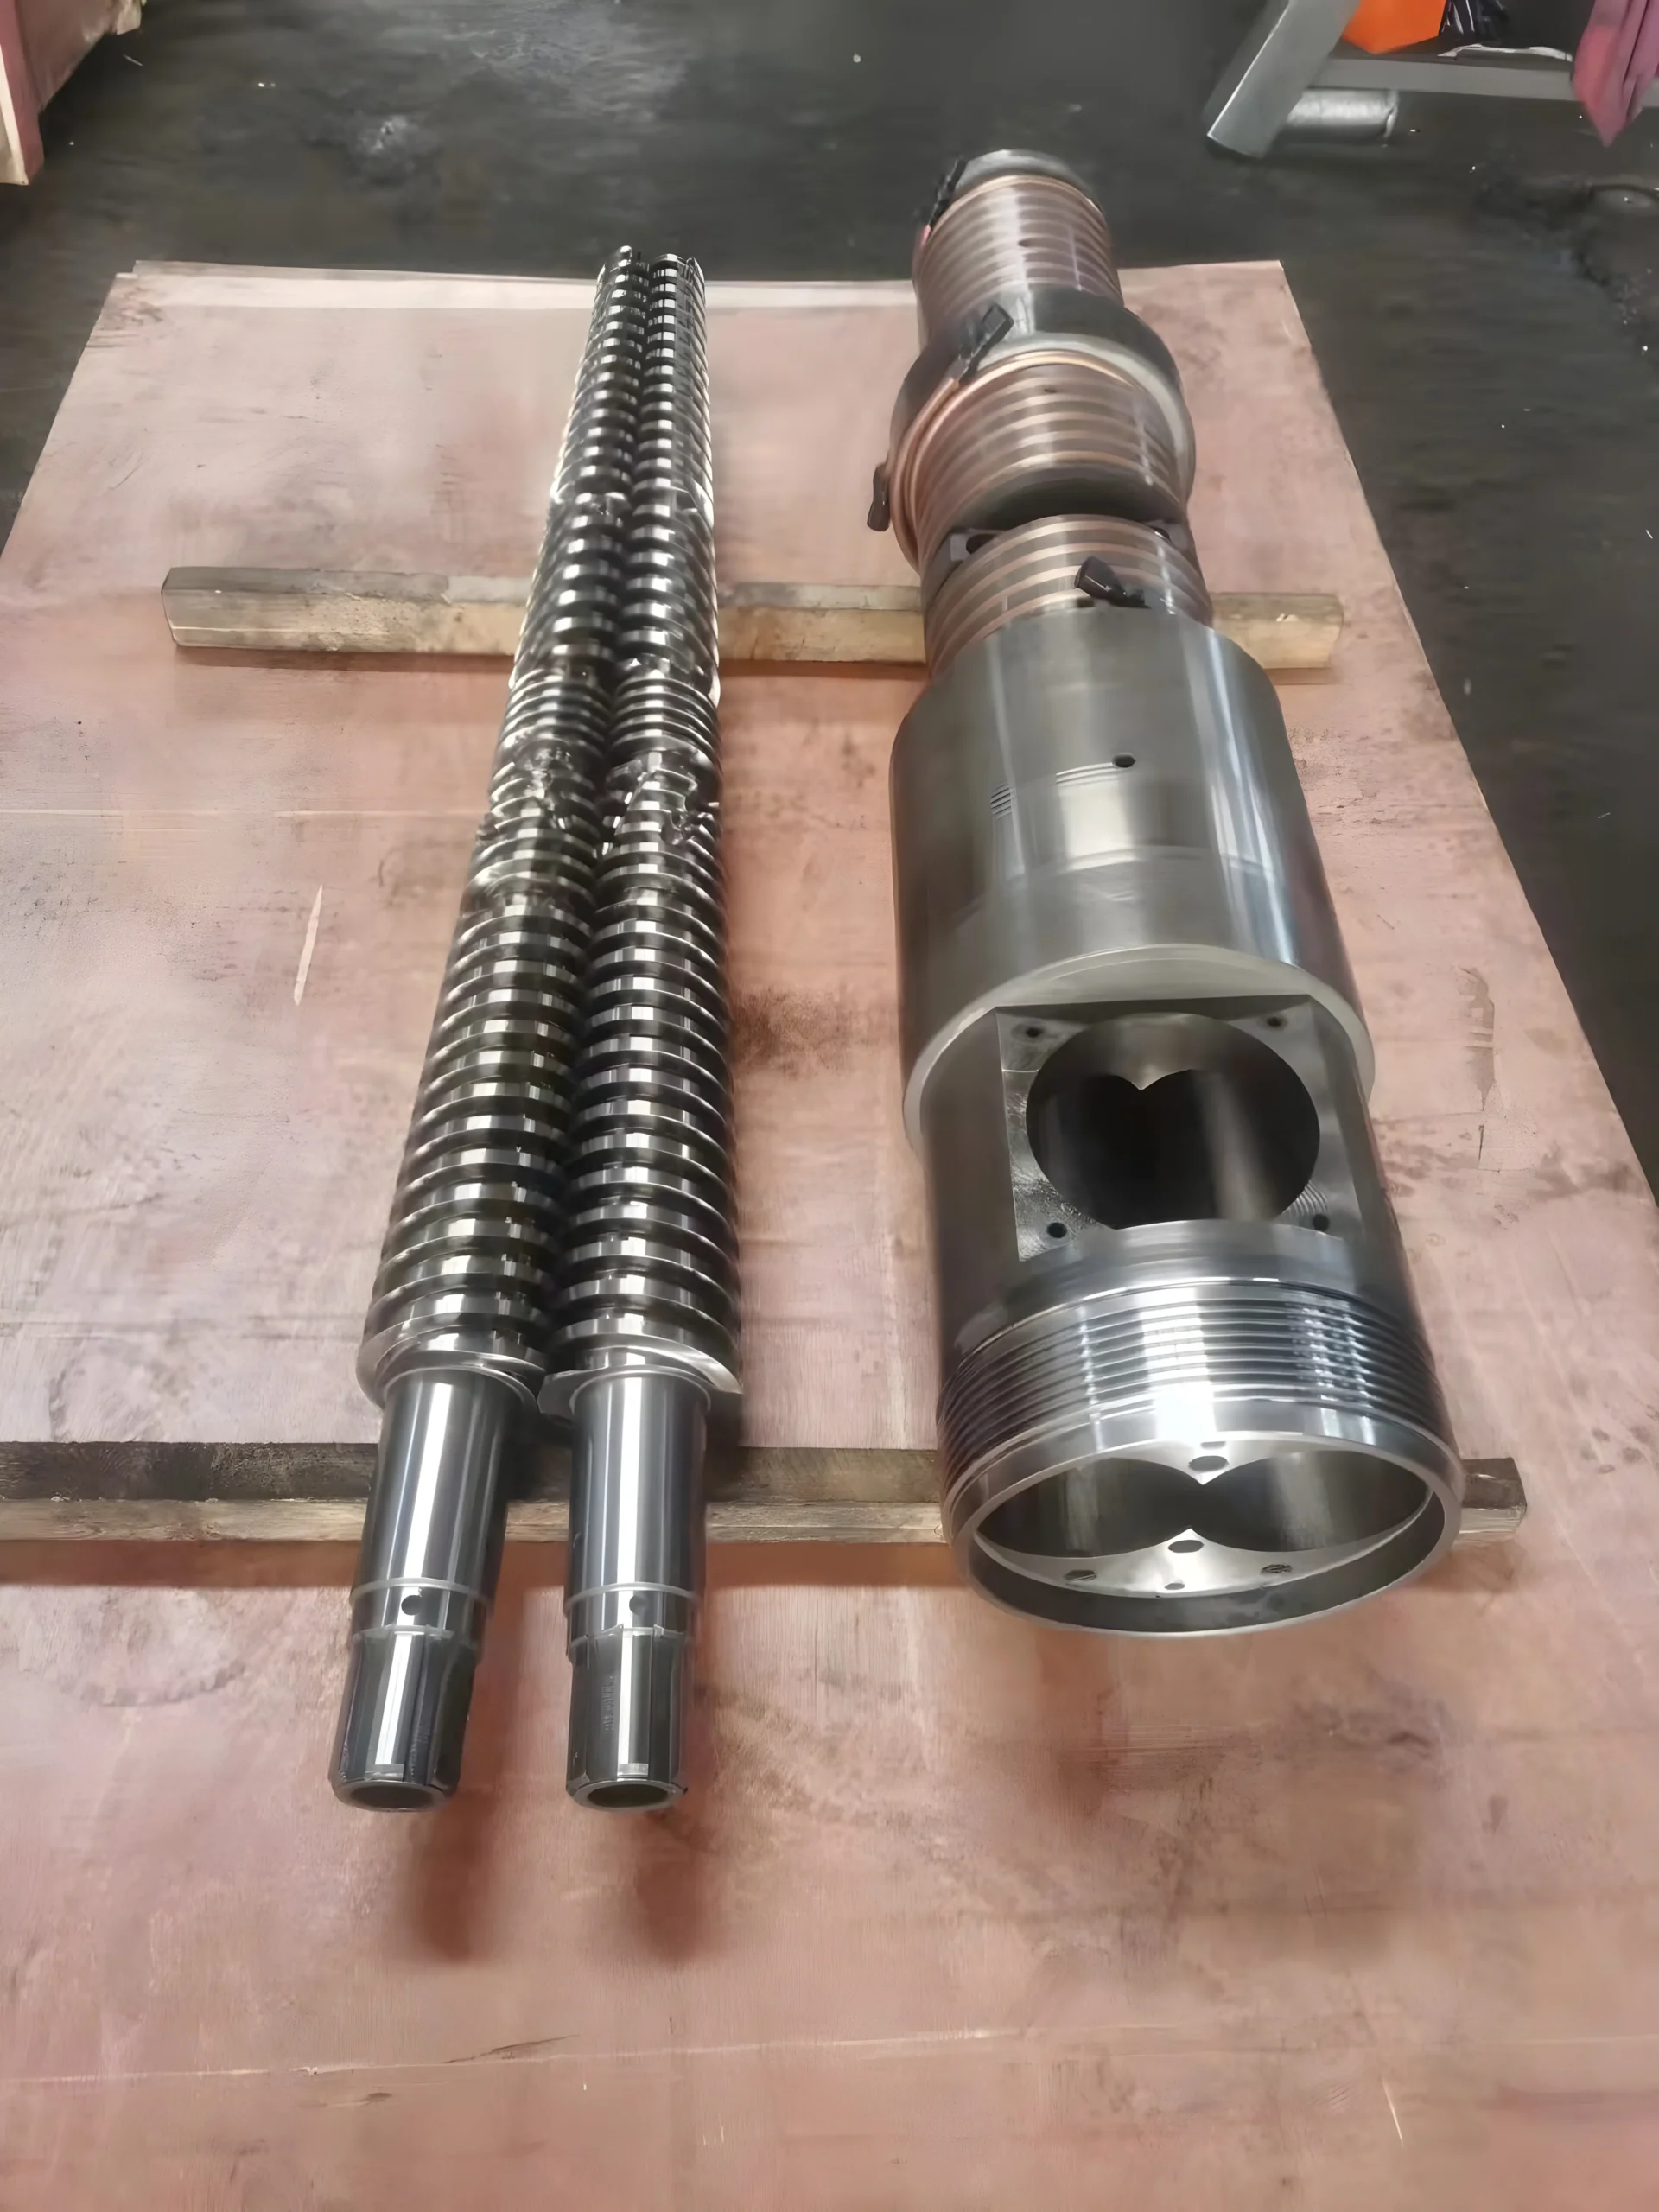
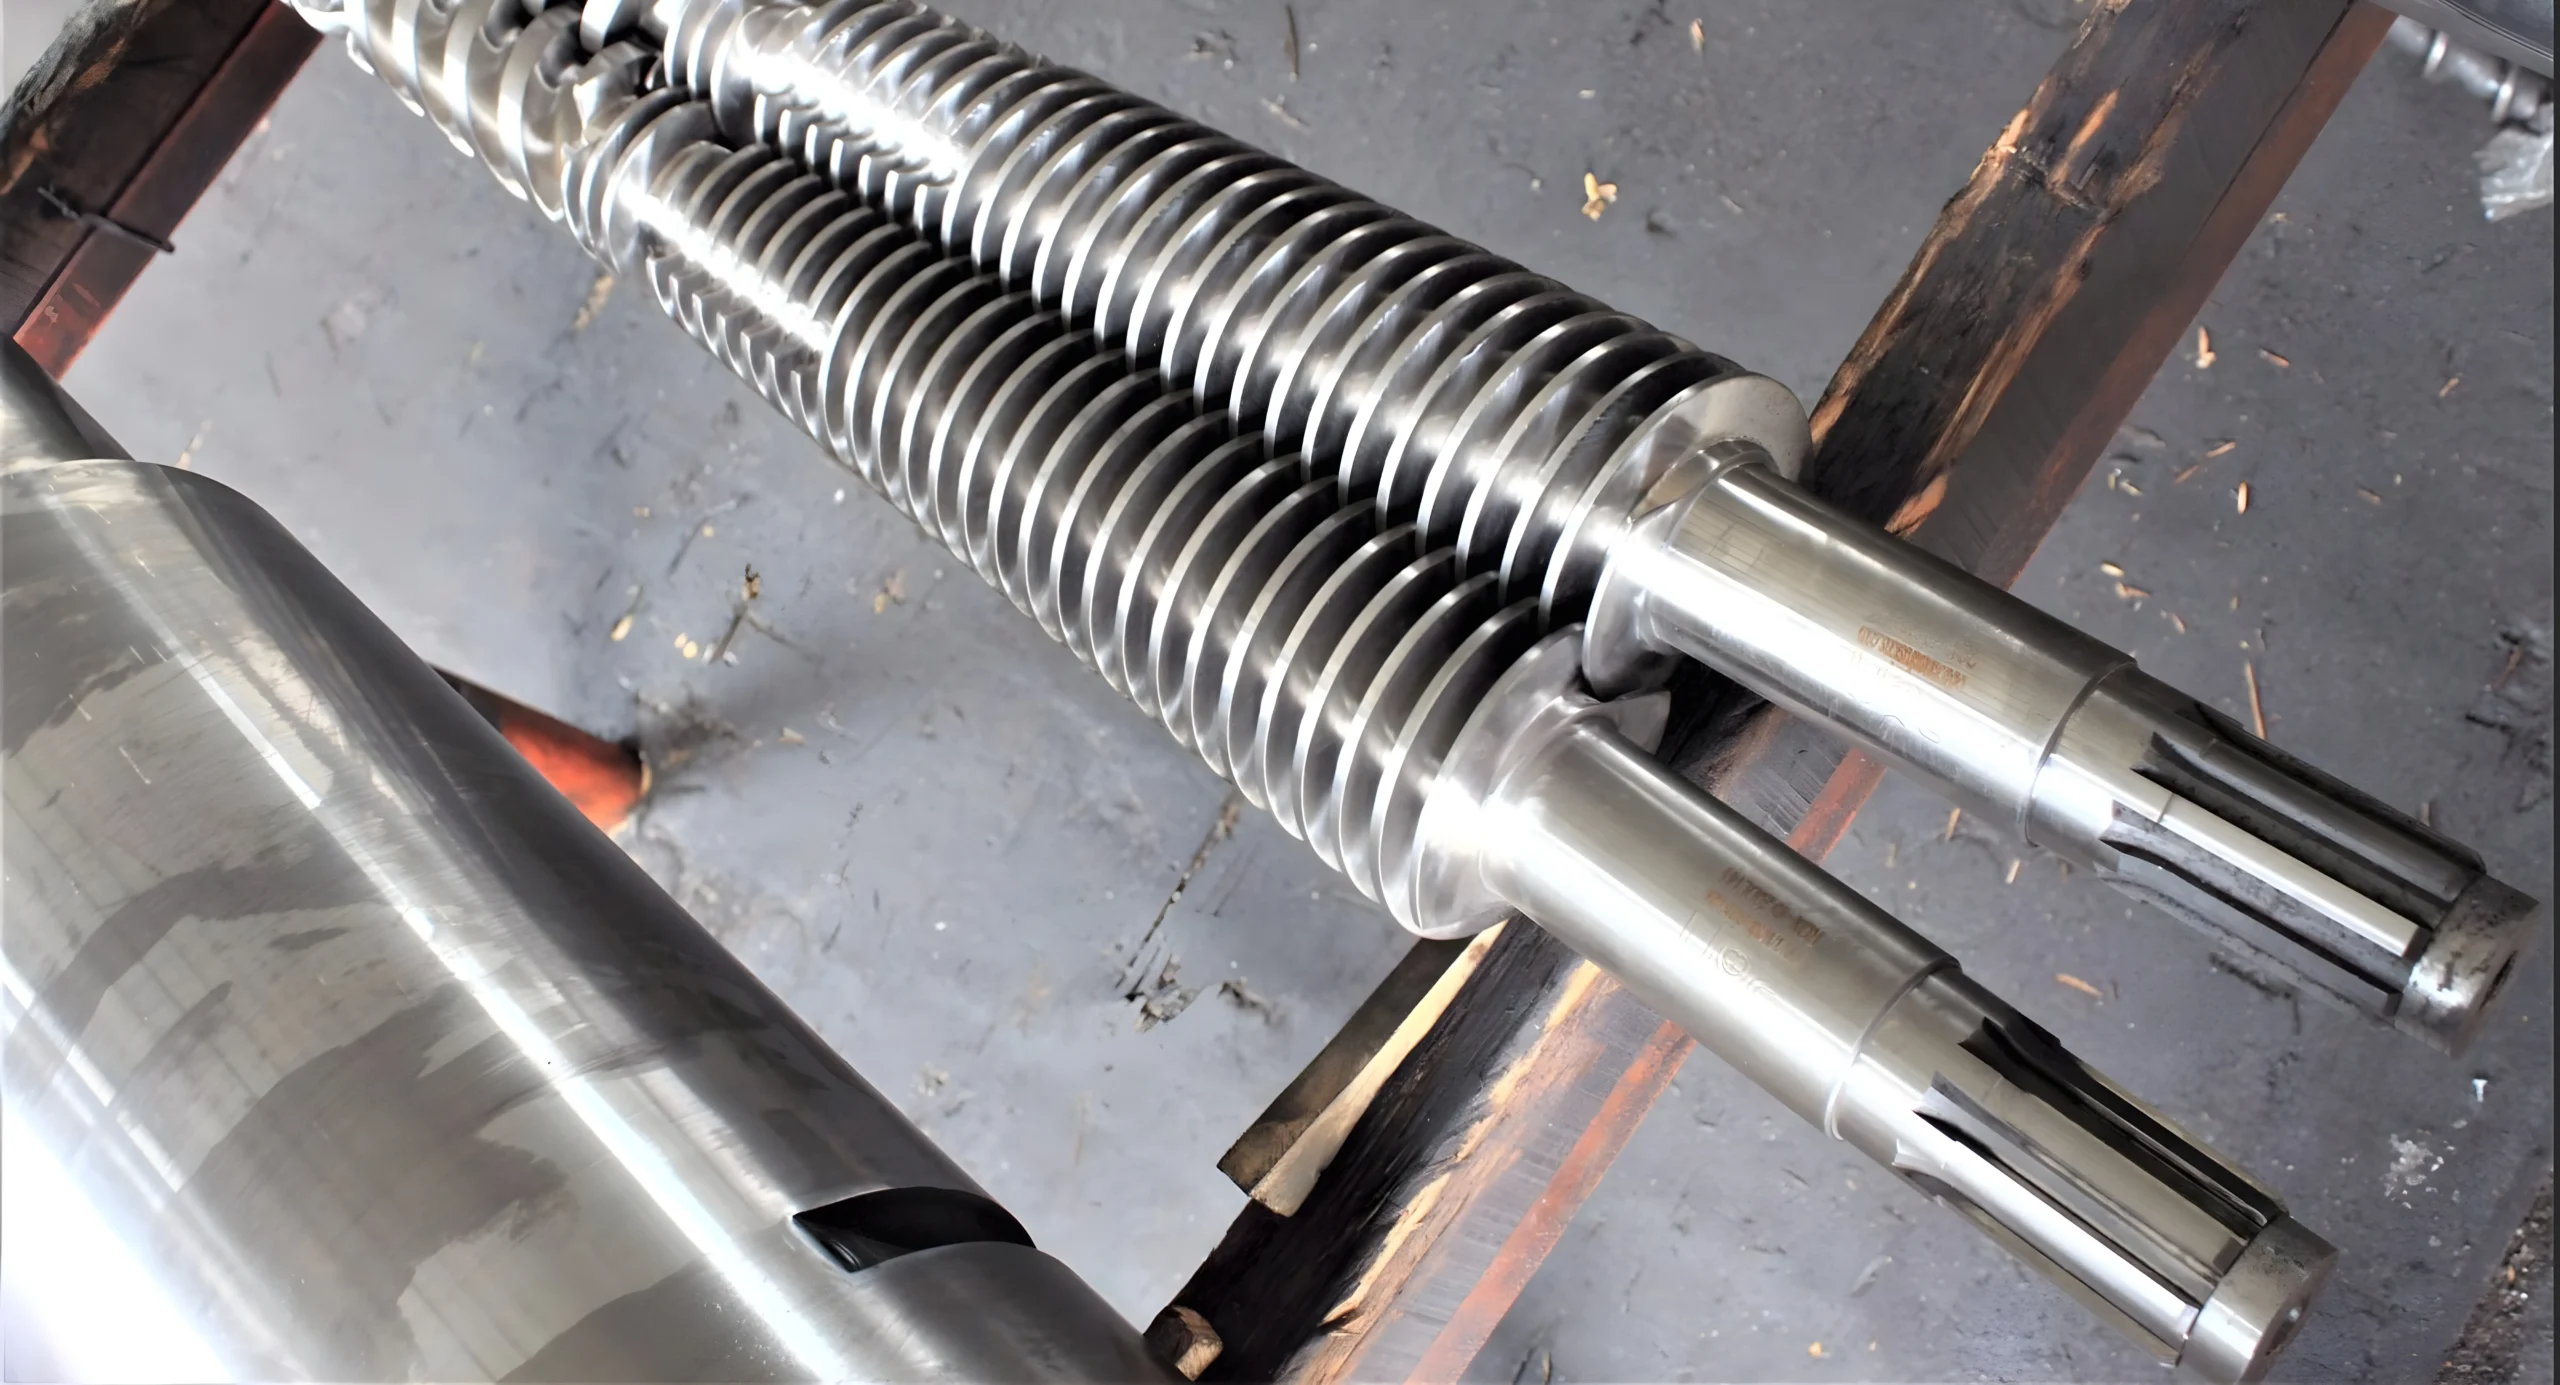
45/90 konik çift vida kovan, sert PVC ve benzeri termoplastiklerin yüksek verimli ekstrüzyonu için tasarlanmıştır. Kovan boyunca çapı 90 mm’den 45 mm’ye doğru daralan ve yerleşik bir sıkıştırma bölgesi oluşturan birbirine geçen iki vida kullanır.
Nitrürleme sınıfı alaşımlı çelikten (örneğin 38CrMoAlA) hassas şekilde işlenen vidalar ve kovan, aşırı aşınma direnci için sertleştirilir ve işleme tabi tutulur. Tipik işlemler arasında gaz nitrürleme (~900–1000 HV değerinde 0,5–0,8 mm tabaka) ve sert krom veya nikel kaplama (≥950 HV değerinde 0,05–0,10 mm) yer alır.
Bu tasarım, ılımlı vida hızında yüksek eriyik basıncı ve kapsamlı karışım sağlayarak, eriyik kalitesini korurken çok yüksek verim (saatte yüzlerce kg) elde edilmesini mümkün kılar.
Önemli avantajlar arasında mükemmel dayanıklılık (aşındırıcı PVC bileşiklerinde uzun hizmet ömrü) ve enerji verimli çalışma yer alır. Konik vidaların kendi kendini sıyırma (self-wiping) hareketi, homojen eriyik sağlar ve yapışmayı azaltır.
Uygulamalar; PVC boru/profil ekstrüzyonu ve WPC zemin kaplamasından (decking), kablo yalıtımı ve ABS/PC kompaunding işlemlerine kadar uzanır. Kovanın sağlam yapısı ve pürüzsüz çalışması, dolgulu veya ısıya duyarlı polimerlerin yüksek hassasiyetle işlenmesi için onu ideal kılar.
Tasarım ve Malzemeler
45/90 kovan, vidaları konik olarak daralan (45 mm besleme ucu ila 90 mm çıkış ucu) ters yönde dönen (counter-rotating) iki vidalı bir sistemdir. Bu vidalar tek bir kovan içinde birbirine geçerek doğal bir sıkıştırma bölgesi oluşturur. Tipik toplam uzunluk, seçilen L/D oranına göre belirlenir (yaklaşık 20:1, yani bu boyut için ≈1,8–2,0 m). Koniklik açısı sığdır (toplam koni açısı ≈3°, her vida için ~1,5° yarım açı); bu da eriyik basıncının istikrarlı bir şekilde oluşmasını sağlar.
- Yapı: Yüksek kaliteli alaşımlı çelikler kullanılır. Yaygın bir tercih, mükemmel çekirdek tokluğuyla bilinen orta karbonlu, nitrürleme sınıfı bir çelik olan 38CrMoAlA (JIS SACM645)’dır. Kaba işlemeden sonra vidalar ve kovan deliği ısıl işleme tabi tutulur: tipik olarak sertleştirilir ve gaz-iyon nitrürlenir. Nitrürleme, ~900–1000 HV (~56–60 HRC) sertliğinde sert bir yüzey tabakası (~0,5–0,8 mm derinlik) sağlar. Bu, aşındırıcı dolgu maddelerine (PVC’deki CaCO₃ gibi) karşı aşınma direncini büyük ölçüde artırır.
- Yüzey Kaplamaları: Ömrü daha da uzatmak için, nitrürlenmiş çelik üzerine sert krom kaplama (≥950 HV değerinde ~0,05–0,10 mm kalınlık) veya özel bir Ni/Co alaşımlı kaplama uygulanabilir. Bu kaplamalar korozyona ve agresif polimerlerin (örneğin klorlu PVC veya alev geciktirici bileşikler) neden olduğu mikro aşınmaya karşı koruma sağlar. Bazı tasarımlarda, ekstra aşınma direnci için kritik bölümlere bimetalik bir iç tabaka (~55–72 HRC değerinde 2–3 mm kalınlık) dökülür veya kaynaklanır.
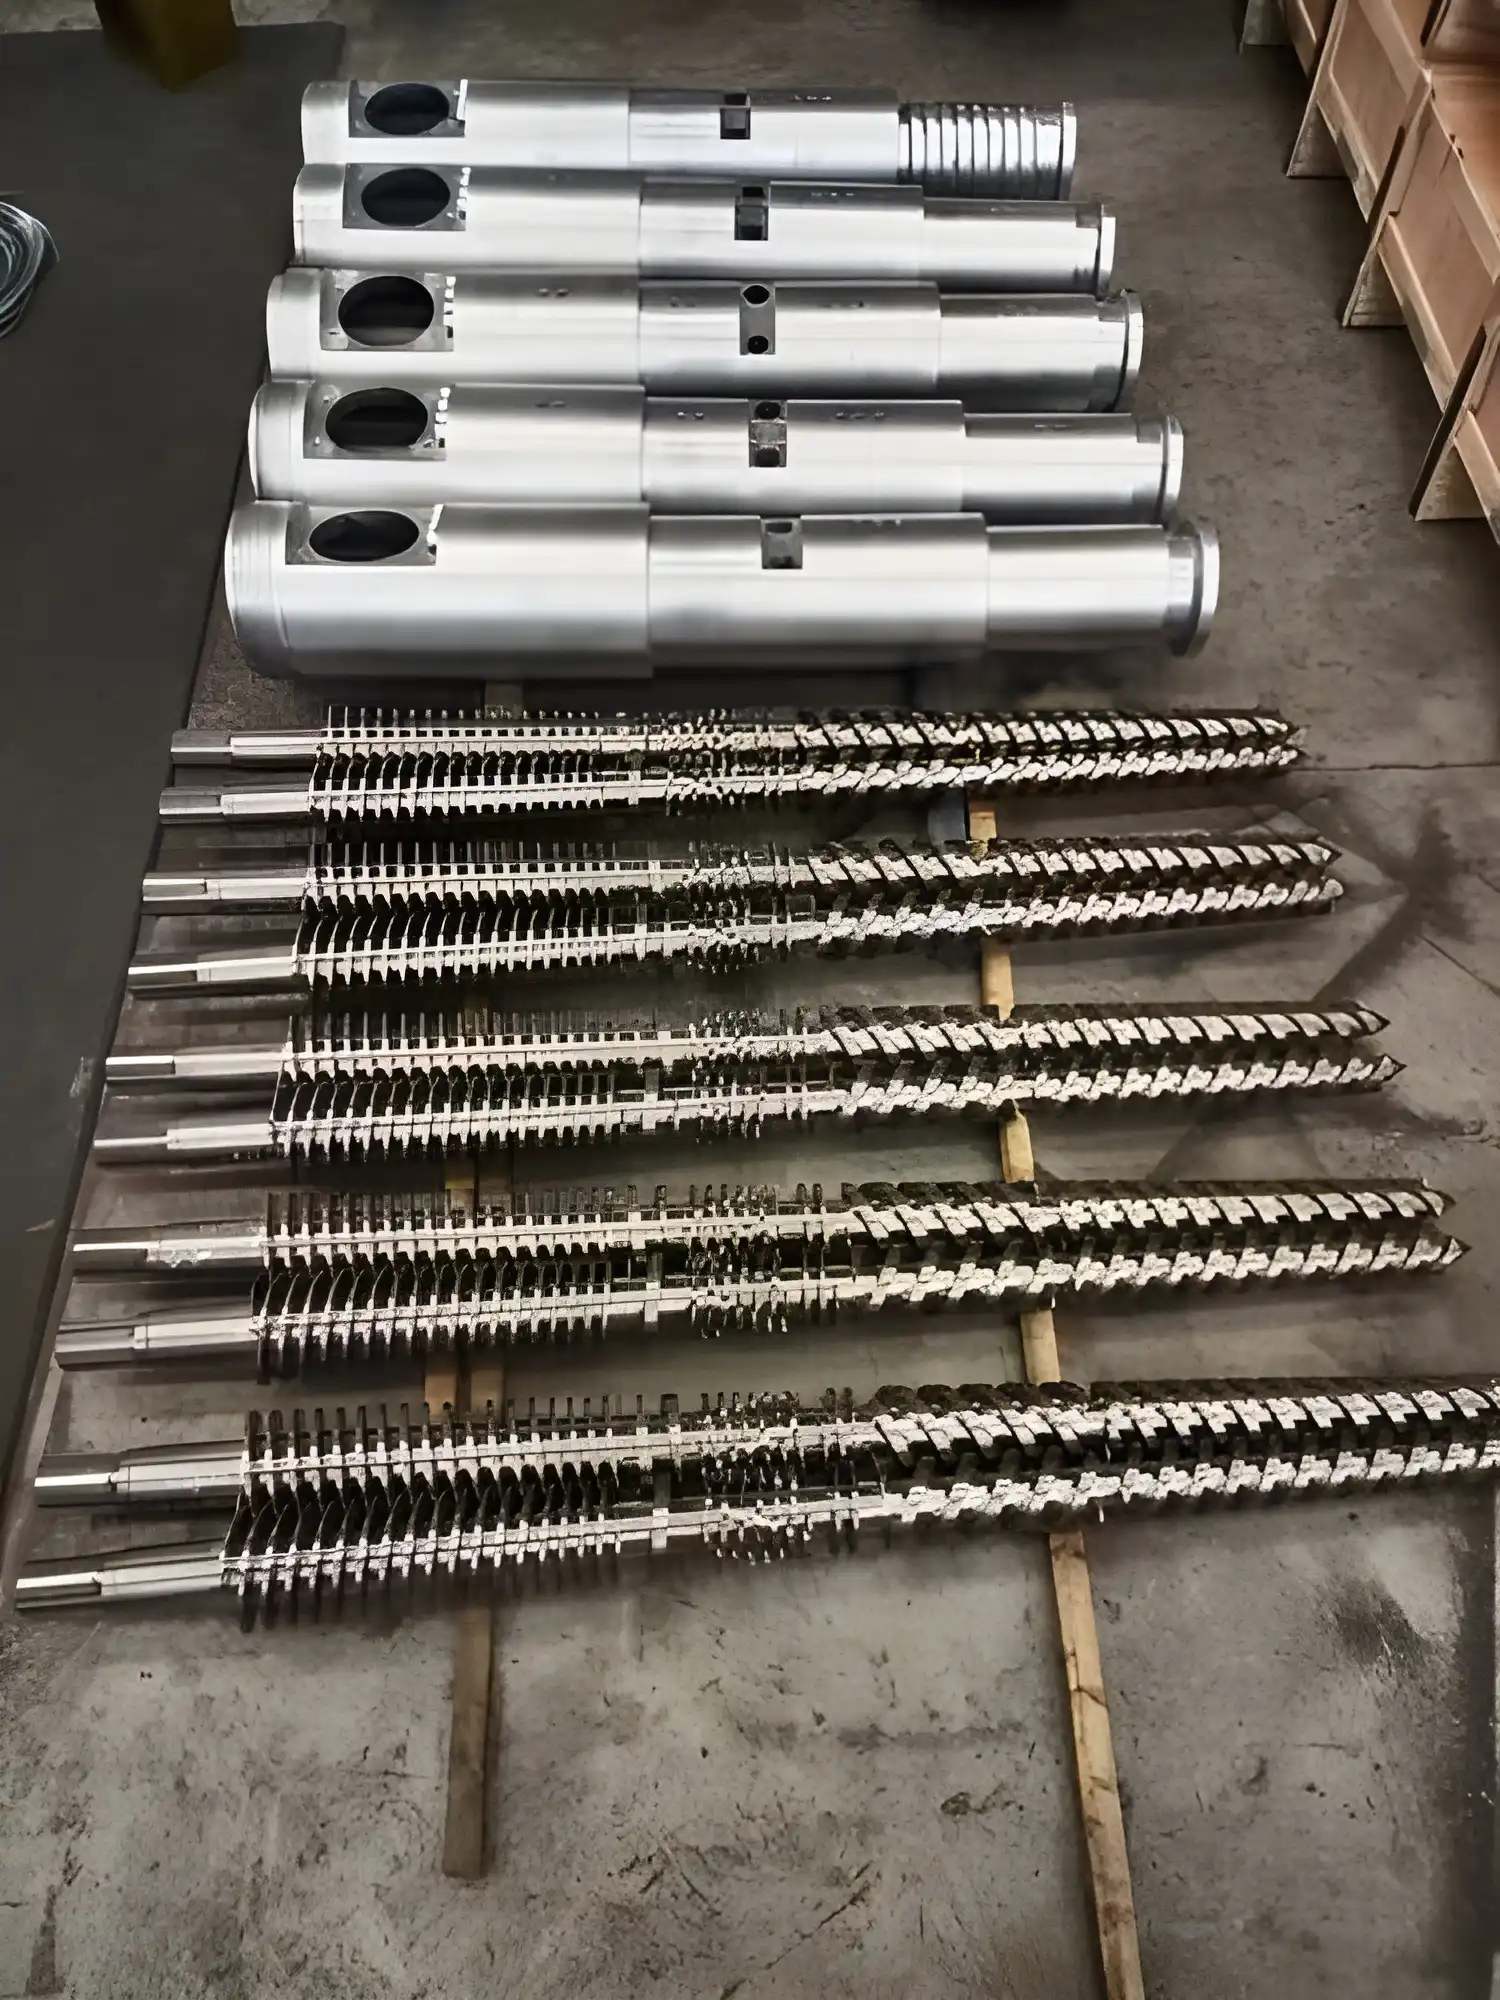
- Hassas İşleme: Tüm yüzeyler dar toleranslarla işlenir. Pürüzsüz plastik akışını sağlamak için yüzey pürüzlülüğü çok düşük tutulur (Ra ≤0,4 μm). Vida doğrusallığı ve eşmerkezliliği tipik olarak uzunluk boyunca ≤0,015 mm seviyesinde kontrol edilir. Uç yüzeyler ve flanşlar tam oturacak şekilde işlenir. Kovan genellikle hassas hizalama özelliklerine sahip modüler segmentler (besleme, geçiş, dozajlama) halinde gelir. Sonuç, yüksek tork altında rijit ve iyi hizalanmış kalan bir kovan/vida grubudur.
Teknik Avantajlar
- Yüksek Çıktı ve Karıştırma: Konik çift vida tasarımı doğal olarak basınç oluşturur: 45→90 mm koniklik eriyiği sıkıştırdıkça, ılımlı devirde çıkış basıncını yükseltir. Bu, belirli bir motor gücünün paralel çift vidaya veya tek vidaya göre daha yüksek verim sağlaması anlamına gelir. Birbirine geçen hareket, kendi kendini sıyıran (self-wiping) bir karıştırma üretir – her vida diğerinin hatvesini temizler – bu da son derece homojen bir eriyik sağlar. Üreticiler, benzer motorlarda kıyaslanabilir tek vidalı kovanlara göre %30–50 verim artışı bildirmektedir.
- Aşınma Direnci: Sertleştirilmiş taban çeliği artı kaplamalar olağanüstü dayanıklılık sunar. Nitrürleme ve kaplama, dolgu maddelerinden kaynaklanan aşınmaya direnç gösteren sert bir kabuk oluşturur. Pratikte kovan ve vidalar, değişime ihtiyaç duyulmadan önce yüksek dolgulu PVC (CaCO₃ içeren) veya ahşap-plastik karışımlarına on binlerce saat dayanır. Kombine işlem arıza süresini ve bakımı azaltır: örneğin kaplamalar, aşınmayı bir sonraki büyük revizyona kadar erteleyebilir.
- Verimli Isı Yönetimi: Konik kovanlar, aynı çıktıyı elde etmek için daha düşük vida hızları yettiğinden genellikle daha soğuk çalışır. Çok bölgeli ısıtma/soğutma; besleme, geçiş ve dozajlama bölgelerinde hassas sıcaklık kontrolü sağlar. Kademeli sıkıştırma içeride ısı üretir, böylece harici ısıtıcılar daha düşük güçte çalışabilir. Bu durum, sıcak noktaların oluşmasını ve ısıya duyarlı PVC’nin bozulmasını önlemeye yardımcı olur.
- Kendi Kendini Temizleyen Besleme Bölgesi: Besleme ucuna doğru azalan kanal derinliği kendi kendini temizleme etkisi yaratır: eski malzemenin ve nemin durgunlaşma olasılığı daha düşüktür. Bu, başlatma güvenilirliğini artırır ve özellikle nemli geri dönüşüm malzemeleri veya sıvı plastikleştiricili bileşikler işlenirken faydalıdır.
- Kompakt Tasarım: Yaklaşık 20:1 L/D oranıyla 45/90 kovan, tipik 32:1 makinelere göre daha kısadır ancak benzer eriyik homojenliği sağlar. Bu, makinenin kapladığı alanı ve vida gücü gereksinimlerini azaltır. Ayrıca daha fazla verim için gerektiğinde daha yüksek vida devrine olanak tanır.
- Özelleştirme: Vida profilleri (hatve derinliği, adım, karıştırma elemanları) belirli polimerler veya katkı maddeleri için uyarlanabilir. Örneğin, PVC kompaunding daha derin besleme hatveleri kullanabilirken, kablo kılıflama yoğurma bloklarından faydalanabilir. Birçok tedarikçi, 45/90 kovanın son kullanıma tam olarak uyması için özel tasarım hizmetleri sunar.
Kurulum ve Uyumluluk Notları
- Mekanik Uyum: Kovan, ters yönde dönen konik çift vidalı ekstrüderin tahrik milleriyle hizalanarak ekstrüderin kovan yuvasına monte edilir. Kurulumu yapanlar tüm flanş bağlantılarının düz ve gönyesinde olduğundan emin olmalıdır. Segment bağlantıları doğru sırayla (beslemeden dozajlamaya kadar) cıvatalanmalı ve eşit şekilde sıkılmalıdır.
- Hizalama: İki vidanın temas etmeden birbirine geçtiğini doğrulayın. Tipik bir devreye alma adımı, sürtünmeyi kontrol etmek için vidaları elle veya çok düşük hızda (polimer olmadan) yavaşça döndürmektir. Flanş hizalama aletleri veya sentil çakıları kullanılabilir.
- Soğutma ve Isıtma: Tüm kovan soğutma devrelerini ve ısıtma bölgelerini bağlayın. Polimer eklemeden önce sızıntı olup olmadığını kontrol etmek için su ceketlerine basınç testi yapın. Tüm termokuplların ve ısıtıcı rezistansların doğru yerleştirildiğini doğrulayın.
- Başlatma Kontrolleri: Vidalar boş dönerken, her bölgenin sıcaklık kontrolörünü kalibre edin ve dönüş torklarını gözlemleyin. Anormal titreşim veya sıkışma varsa ekstrüzyondan önce giderilmelidir.
- Makine Uyumluluğu: Ana ekstrüderin tahrik sisteminin 45/90 vidaların torkunu kaldırabileceğinden emin olun. Bu kovanlar genellikle standart bir DIN/ANSI flanşı ile takılır. Mevcut bir kovanı değiştiriyorsanız, L/D ve besleme geometrisinin eşleştiğini doğrulayın (farklı vida L/D veya hava tahliye konumları için bazı özel adaptörler gerekebilir).
- Kalite Kontrolü: Kurulumdan sonra operatörler orijinal hammadde ile bir test çalışması yapmalıdır. Çıktının beklentileri (verim, eriyik kalitesi) karşıladığını ve flanşlarda veya hava tahliye deliklerinde sızıntı olmadığını kontrol edin.
- Dokümantasyon: Üreticiler genellikle bir teknik çizim veya veri sayfası sağlar. Boyutlar, bölge ayrımları ve önerilen başlatma parametreleri (devir, sıcaklıklar) hakkında referans olması için bunu saklayın.
Bakım ve Kullanım Ömrü
- Aşınma Takibi: Başlangıçtaki vida-kovan boşluklarını kaydedin. Çalışma sırasında verimi ve ürün kalitesini izleyin; bir düşüş aşınmaya işaret edebilir. Vida hatveleri ile kovan iç çapı arasındaki boşluğu birkaç yüz saatte bir kontrol edin. Eylem: Boşluk ~0,2–0,3 mm’ye ulaşırsa yeniden krom kaplama veya layner değişimi planlayın. Aşınma ~0,5 mm’yi aştığında, ilgili bölüm genellikle değiştirilir.
- Temizlik: PVC çalışmalarından sonra, artık polimeri veya aşındırıcı stabilizatörleri çıkarmak için kovanı derhal boşaltın ve temizleyin. PVC aşırı ısıtıldığında HCl açığa çıkarabilir; temizlik metali korur. Poliolefinler için kalıntıları önlemek adına önerilen temizleyicileri kullanın.
- Önleyici Bakım: Her duruşta kovan uç yataklarını, redüktör yağını ve vidalara olan kaplini kontrol edin. Isıtıcı rezistansları ve yalıtımı inceleyin. Soğutma sızıntıları giderilmelidir. Duruş süresini en aza indirmek için el altında yedek vidalar veya kovan laynerleri bulundurun.
- Beklenen Ömür: Uygun işlemle 45/90 kovan, 10^4–10^5 çalışma saati mertebesinde dayanabilir. Çok şey besleme kalitesine ve bakım disiplinine bağlıdır. Besleme stoğundaki kirleticilerden (örneğin metal, kum) kaçınmak ömrü büyük ölçüde uzatır.
- Yenileme (Revizyon): Bazı parçalar (örneğin iç bimetalik tabakalar veya sert krom), termal püskürtme veya krom kaplama ile yenilenebilir. Yeni bir kovan sipariş ederken, tahrik mili uçları ve soğutma portu bağlantı parçaları hala tolerans dahilindeyse bunları yeniden kullanmayı değerlendirin.
Güvenlik ve Kalite Standartları
- Kalite Güvencesi: Bileşenler uluslararası standartlara (örneğin DIN/JIS/ASTM malzeme kaliteleri) göre üretilir. Malzeme sertifikaları (ısıl işlem şemaları, sertlik testleri) sağlanmalıdır. Saygın tedarikçiler ISO 9001 kalite yönetimini takip eder ve gerekirse CE işaretine (makineler için) veya PED sertifikasına (basınçlı parçalar için) sahip olabilir.
- Güvenlik Uygulamaları: Kovanın kendisinde vidaların dışında hareketli parça yoktur. Standart ekstrüder güvenlik önlemleri geçerlidir: sıcak kovan bölgesinin etrafına koruyucular takın, besleme ve çıkışta acil durdurma ve kilit mekanizmalarını sağlayın. Kovanda hava tahliyesi varsa dumanları (özellikle PVC’den kaynaklanan) bir yıkayıcıya (scrubber) veya tahliye ortamına yönlendirin.
- Mevzuat: Makine güvenliği için yerel yönetmeliklere (kilitleme/etiketleme – LOTO, termal yalıtım) uygunluğu sağlayın. Gıda ile temas eden veya tıbbi plastiklerde kullanılıyorsa alaşım ve kaplamaların ilgili standartları (gıda sınıfı krom vb.) karşıladığını doğrulayın.
- Operasyonel Güvenlik: Operatörler başlatma/durdurma prosedürleri konusunda eğitilmelidir. Yüksek basınç noktaları (pompalar, hava tahliye blokları) basınç tahliyesine sahip olmalıdır. 45/90 kovanı bir ekstrüder üzerinde yapılandırırken maksimum vida hızı ve karşı basınç için daima ekipman üreticisinin yönergelerine uyun.
Products
Uygulamalar ve Sektörler
- PVC Boru ve Profil Ekstrüzyonu: 45/90 kovan, sert PVC boru ve pencere profili hatlarında yaygın olarak kullanılır. Yüksek çıktısı ve düşük kesme (shear) etkisi, kararlı eriyik basıncının kritik olduğu uzun PVC ürünleri (çit, boru, dış cephe kaplaması) için uygundur. Çift konik vidalar, dolgu maddelerini (CaCO₃, TiO₂) ve stabilizatörleri verimli bir şekilde işleyerek pürüzsüz bir yüzey sağlar.
- Ahşap-Plastik Kompozit (WPC): WPC decking ve dekoratif profil hatlarında, PVC veya PE’nin ahşap unu ile karışımları yoğun karıştırma gerektirir. Çift vida kovanın güçlü harmanlama performansı ve kendi kendini sıyıran yüzeyleri lif birikimini önler ve ahşap ile katkı maddelerinin eşit dağılımını sağlar.
- İnşaat ve Yapı Malzemeleri: Kovan; PVC levha, süpürgelik, kafes panel ve çimento katkılı levhaların ekstrüzyonunu gerçekleştirebilir. Kontrollü eriyik çıkışı, levha ve profillerde boyutsal doğruluk sağlar.
- Kablo ve Kanal İmalatı: Elektrik kablosu veya kanallarının yalıtımı için PVC, XLPE ve kompozit karışımlar gibi polimerler sürekli olarak ekstrüde edilir. Yüksek karşı basınç kapasitesi kusursuz bir dış kılıf sağlar ve tasarım, PVC kompaundlarını (stabilizatörler, plastikleştiriciler) korozyon olmadan işler.
- Genel Termoplastikler: PVC için optimize edilmiş olmasına rağmen PP, PE, ABS, HIPS ve mühendislik plastiklerini de işler. Tüketici plastik parçaları veya kompozit profiller üreten sektörler, yüksek kesme ve basıncın parça kalitesini artırdığı durumlarda 45/90 kovanı tercih edebilir.
- Özel Kompaunding: Tasarım, gaz gidermenin (devolatilization) gerekli olduğu peletleme veya karıştırma hatları için uyarlanabilir. Nem veya monomeri uzaklaştırmak için vakumlu hava tahliyeli (vented) kovan bölümleri eklenebilir; bu da PVC kompaunding veya PET levha ekstrüzyonu için kullanışlıdır.
Applications
Galeri
Teknik Özellikler
Teknik Özellikler
| Özellik | Değer (Tipik) |
| Vida çapları | 45 mm (besleme ucu) ve 90 mm (çıkış ucu) |
| Uzunluk-Çap Oranı (L/D) | ~20:1 (toplam uzunluk ≈ 20×90 = 1800 mm) |
| Koni açısı | ~3° toplam koniklik (her vida için ≈1,5° yarım açı) |
| Taban malzemesi | Alaşımlı çelik (örn. 38CrMoAlA SACM645) – nitrürleme sınıfı çelik |
| Isıl işlem | Sertleştirilmiş (ıslah edilmiş) + gaz/iyon nitrürleme (0,5–0,8 mm derinlik); opsiyonel bimetalik iç tabaka |
| Sertlik | Islah sonrası: ~280–320 HB (≈HRC 30–35); Nitrürlenmiş tabaka: ~900–1020 HV (~HRC 56–60) |
| Yüzey kaplaması | Sert krom kaplama 0,05–0,10 mm (≥950 HV); opsiyonel Ni/Co alaşımlı kaplama |
| Doğrusallık toleransı | Vida doğrusallığı ≤0,015 mm/m; çap toleransı ±0,02 mm |
| Soğutma | Kovan segmentleri boyunca entegre soğutma ceketi (su soğutmalı) |
| Ağırlık | ≈300 kg (uzunluğa ve et kalınlığına göre değişir) |
| Çalışma Sıcaklık Aralığı | –40 ila +400 °C (soğutma ve ısıtıcı tasarımına bağlıdır) |
| Uyumlu Polimerler | Sert PVC/UPVC/CPVC (dolgulu sınıflar dahil), ABS, PA, PC, PP, PE, PS, TPU vb. |
İlgili ürünler
-
 Makineler ve Yedek Parçalar
65/132 Konik Çift Burgu Kovan Seti
-
 Makineler ve Yedek Parçalar
2.35 kW Vakum Pompası
-
 Makineler ve Yedek Parçalar
Yüksek Performanslı Mikser Bıçakları
-
 Makineler ve Yedek Parçalar
Zemin Kaplamaları için Gelişmiş UV Kaplama Makinesi