

سلندر واسكرو ثنائي متوازي 125/30
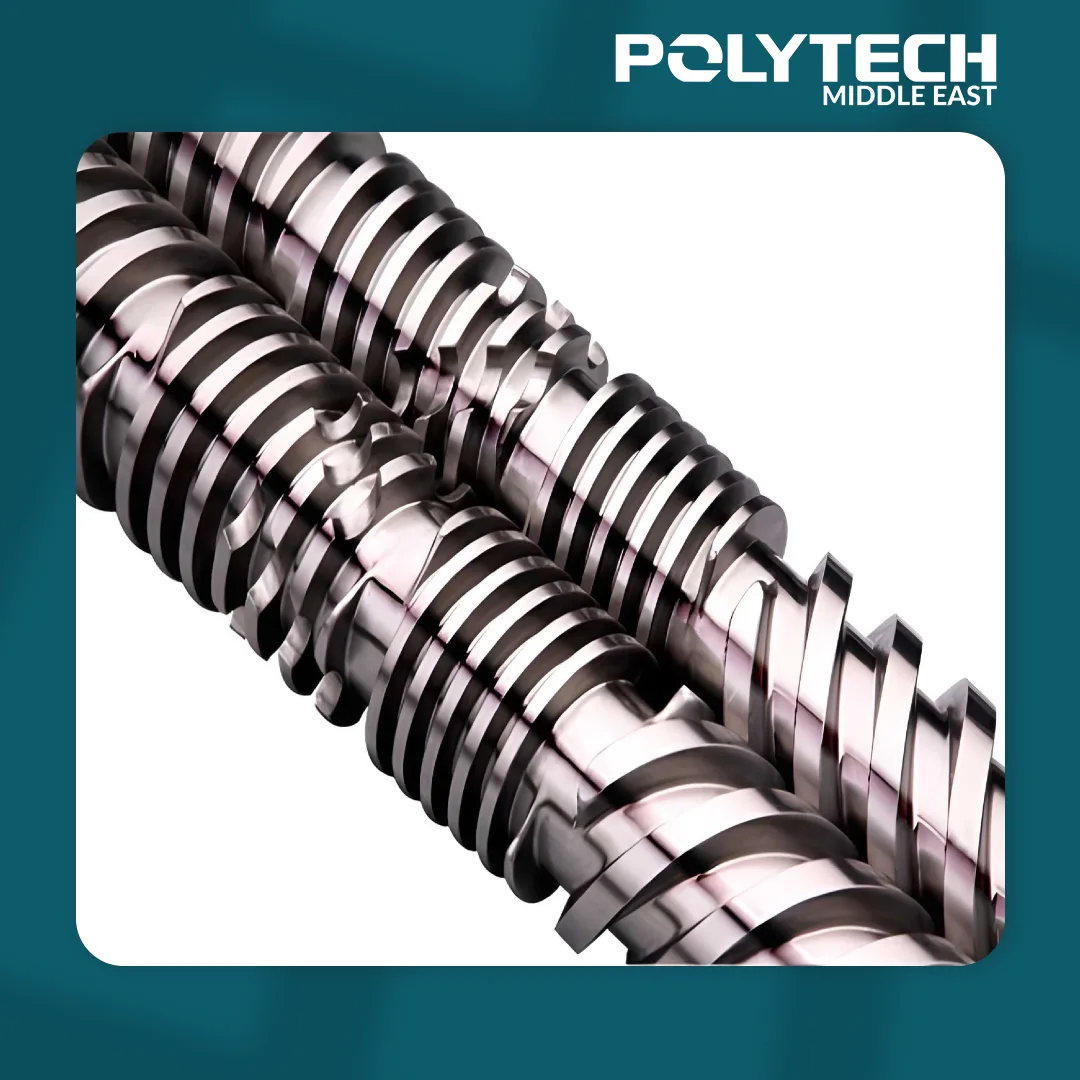
سلندر واسكرو ثنائي متوازي 125/30
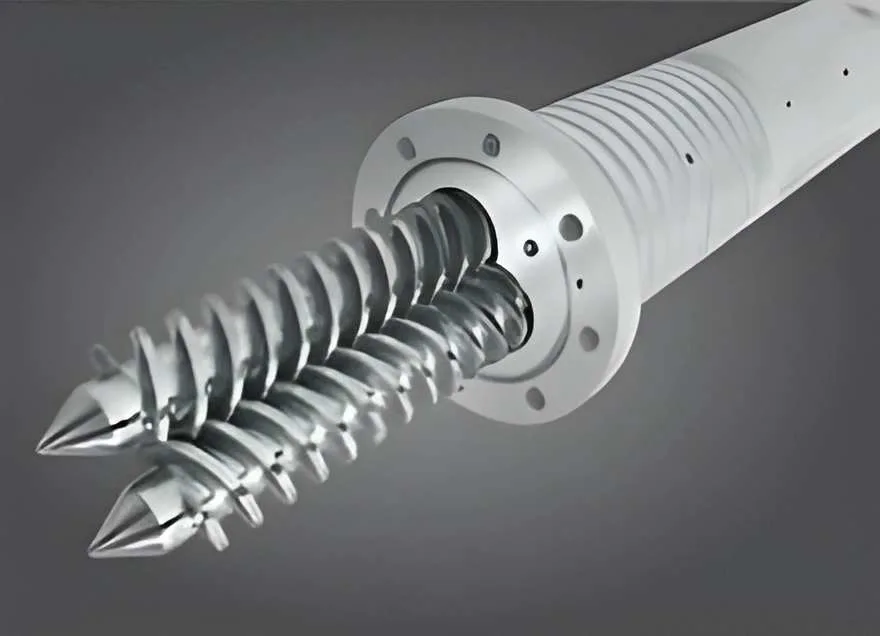
اكتشف سلندر واسكرو الإكستروجن الثنائي المتوازي بقطر 125 مم ونسبة طول إلى قطر (L/D 30). مصنوع من صلب 38CrMoAlA معالج بالنتردة وبطانة ثنائية المعدن (Bimetallic)، ليوفر خلطاً متجانساً ومقاومة عالية للتآكل في بثق خامات PVC وPE وPP وABS.
التصنيف -> الآلات وقطع الغيار
الوصف
الملخص التنفيذي
يُعد السلندر والاسكرو الثنائي المتوازي 125/30 مكون إكستروجن عالي الدقة، مصمم لمعالجة وتصنيع البلاستيك بقدرات إنتاجية ضخمة. بفضل قطر الاسكرو البالغ 125 مم ونسبة الطول إلى القطر (L/D) 30:1، فإنه يوفر منطقة تلدين ممتدة تضمن أعلى معدلات الإنتاج. صُنع هذا السلندر من صلب السبائك 38CrMoAlA عالي المقاومة مع معالجات سطحية متقدمة (نتردة، بطانة ثنائية المعدن)، مما يمنحه مقاومة استثنائية للتآكل والاحتكاك والصدأ. يتوافق مع أشهر العلامات التجارية لماكينات الإكستروجن ذات الاسكرو الثنائي (مثل سلسلة KraussMaffei 125-30 وسلسلة Bausano MD-125/30)، وهو مثالي لإنتاج مواسير وقطاعات وألواح الـ PVC وPE وPP بالإضافة إلى الخشب البلاستيكي (WPC).
مقدمة
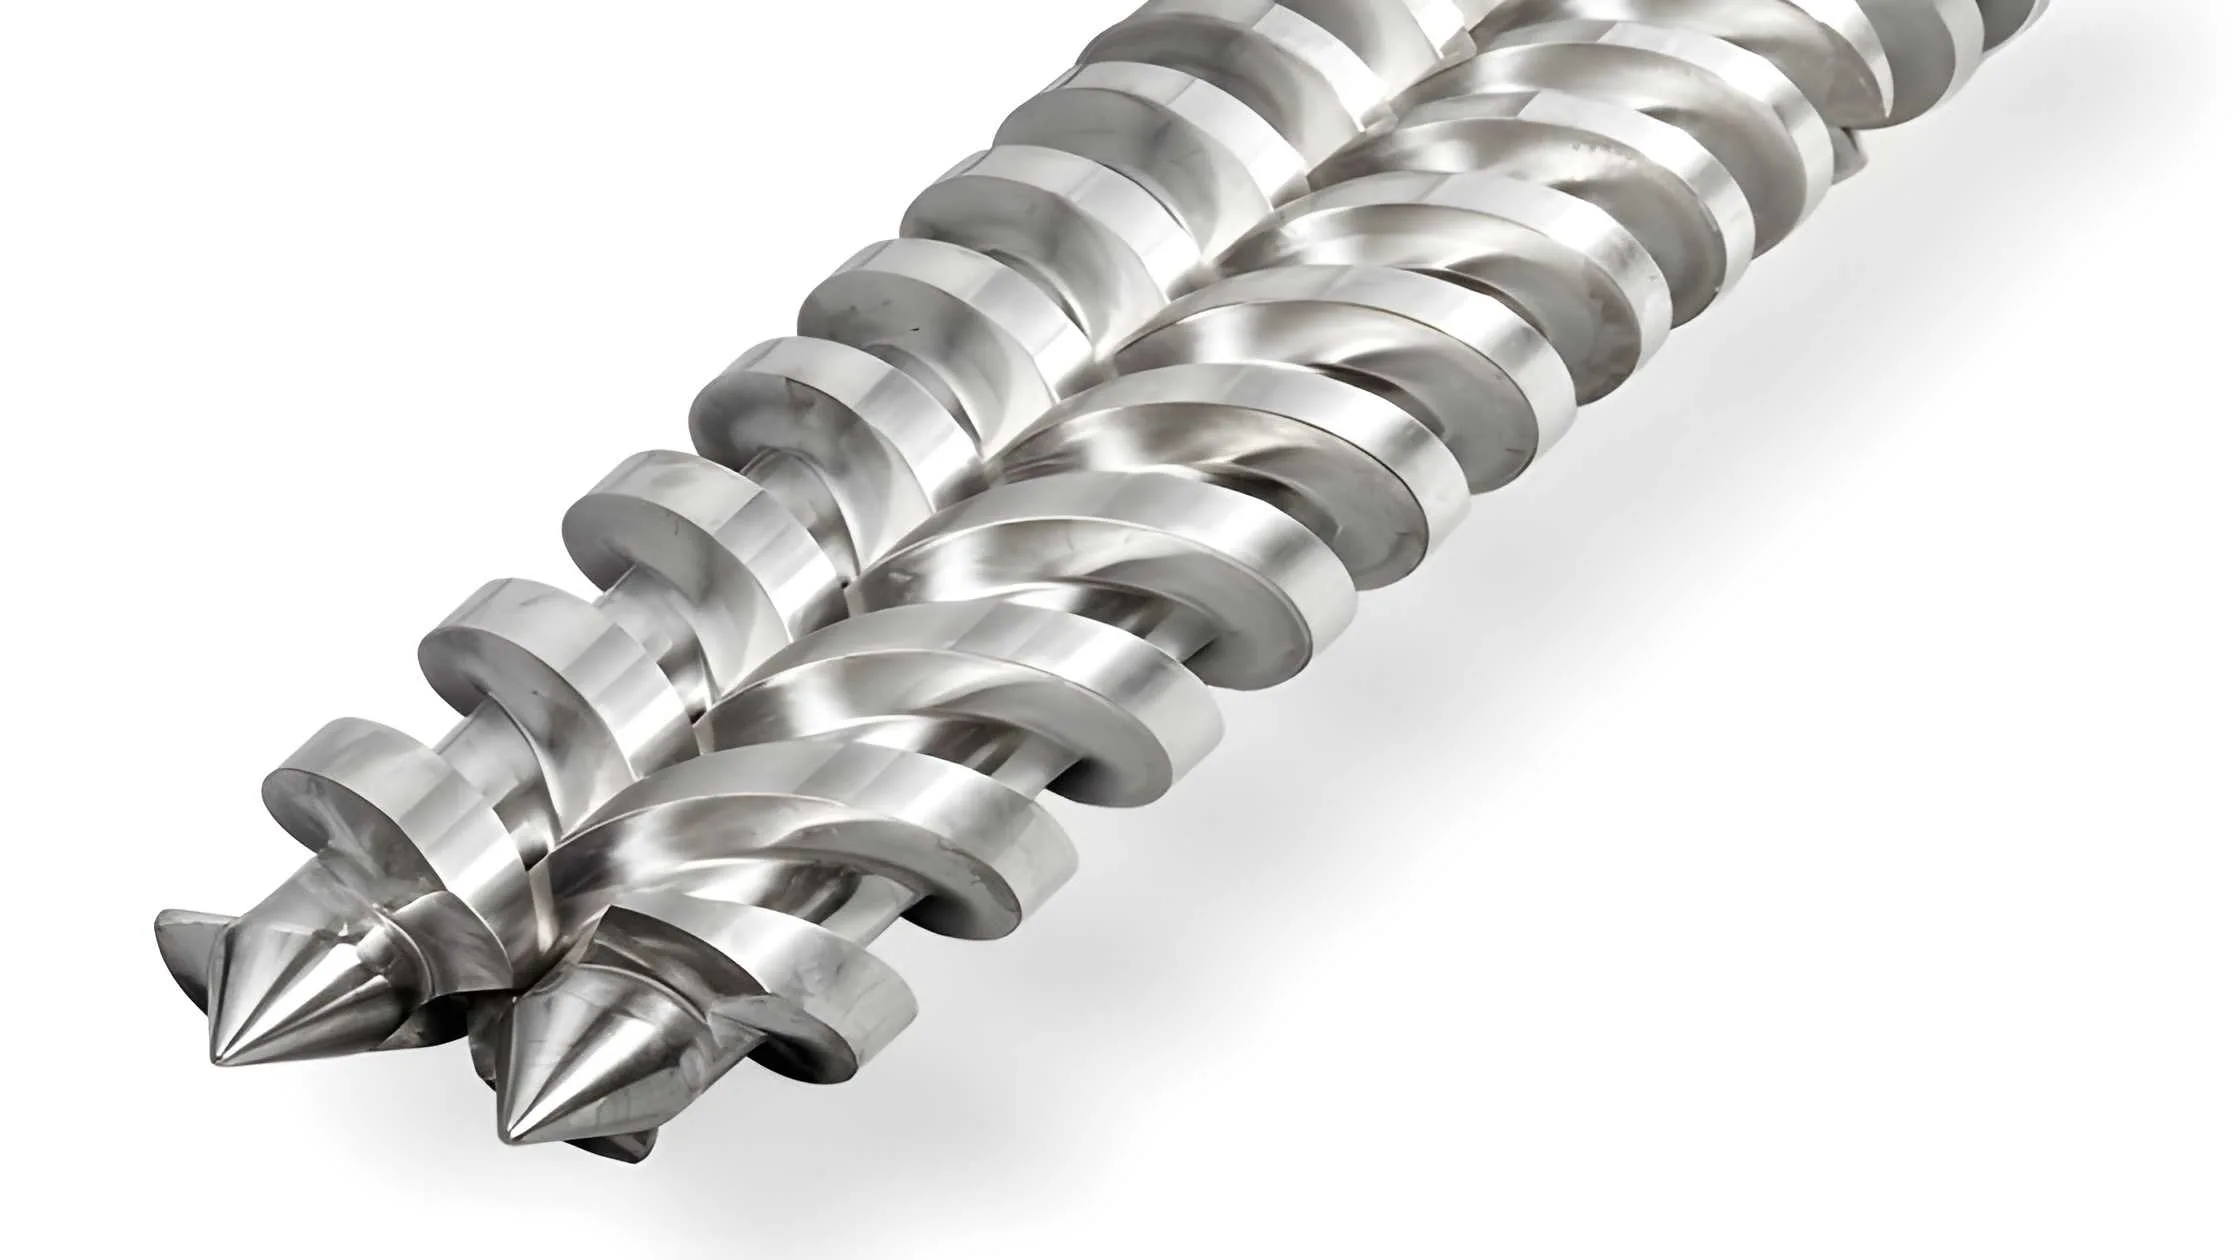
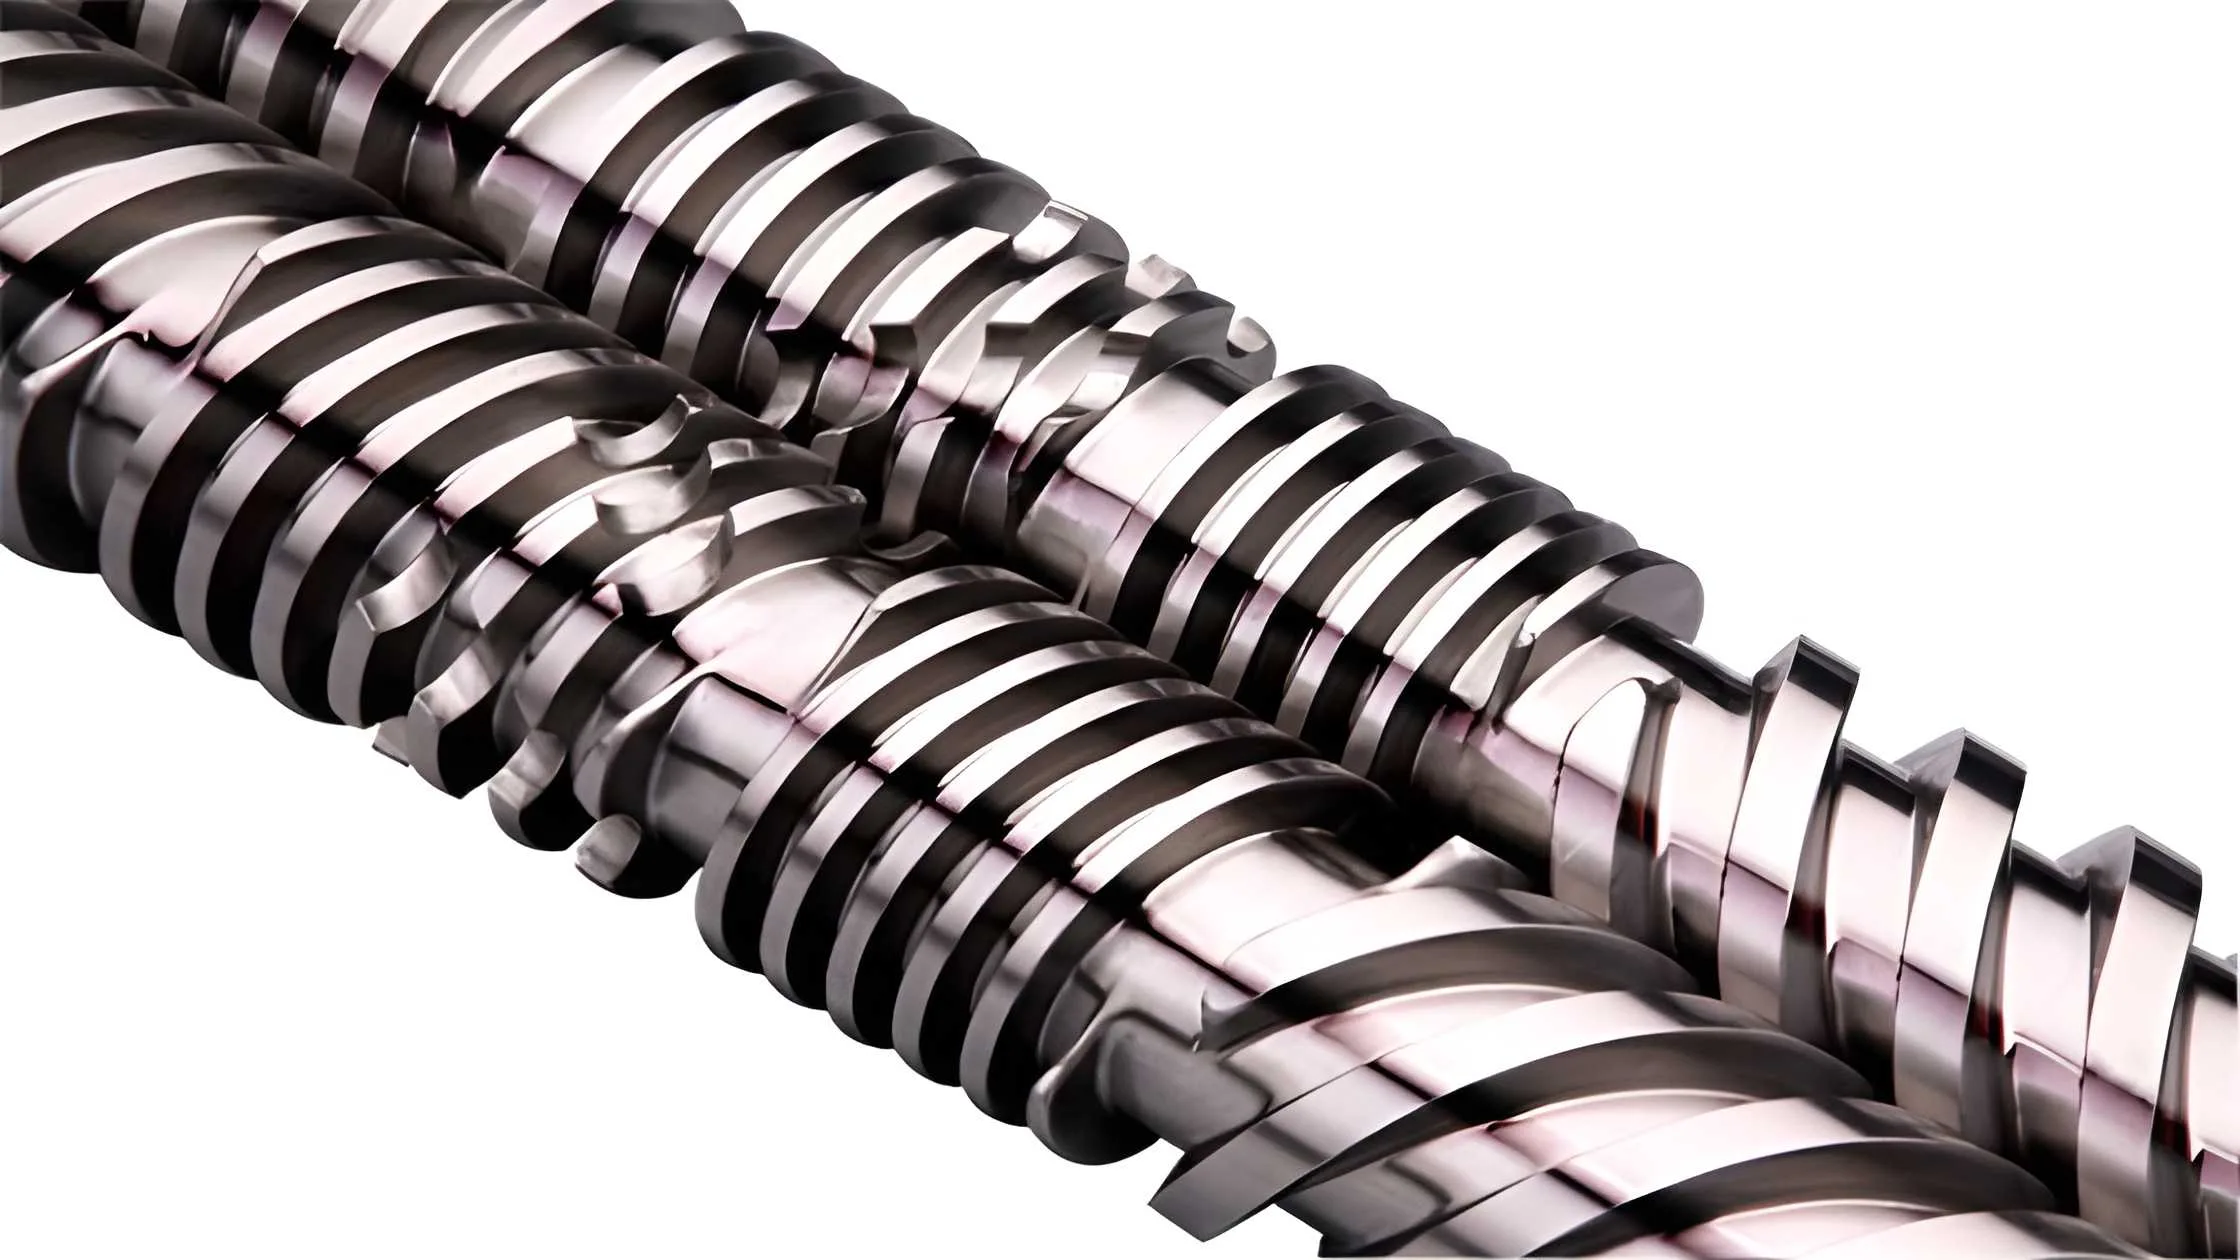
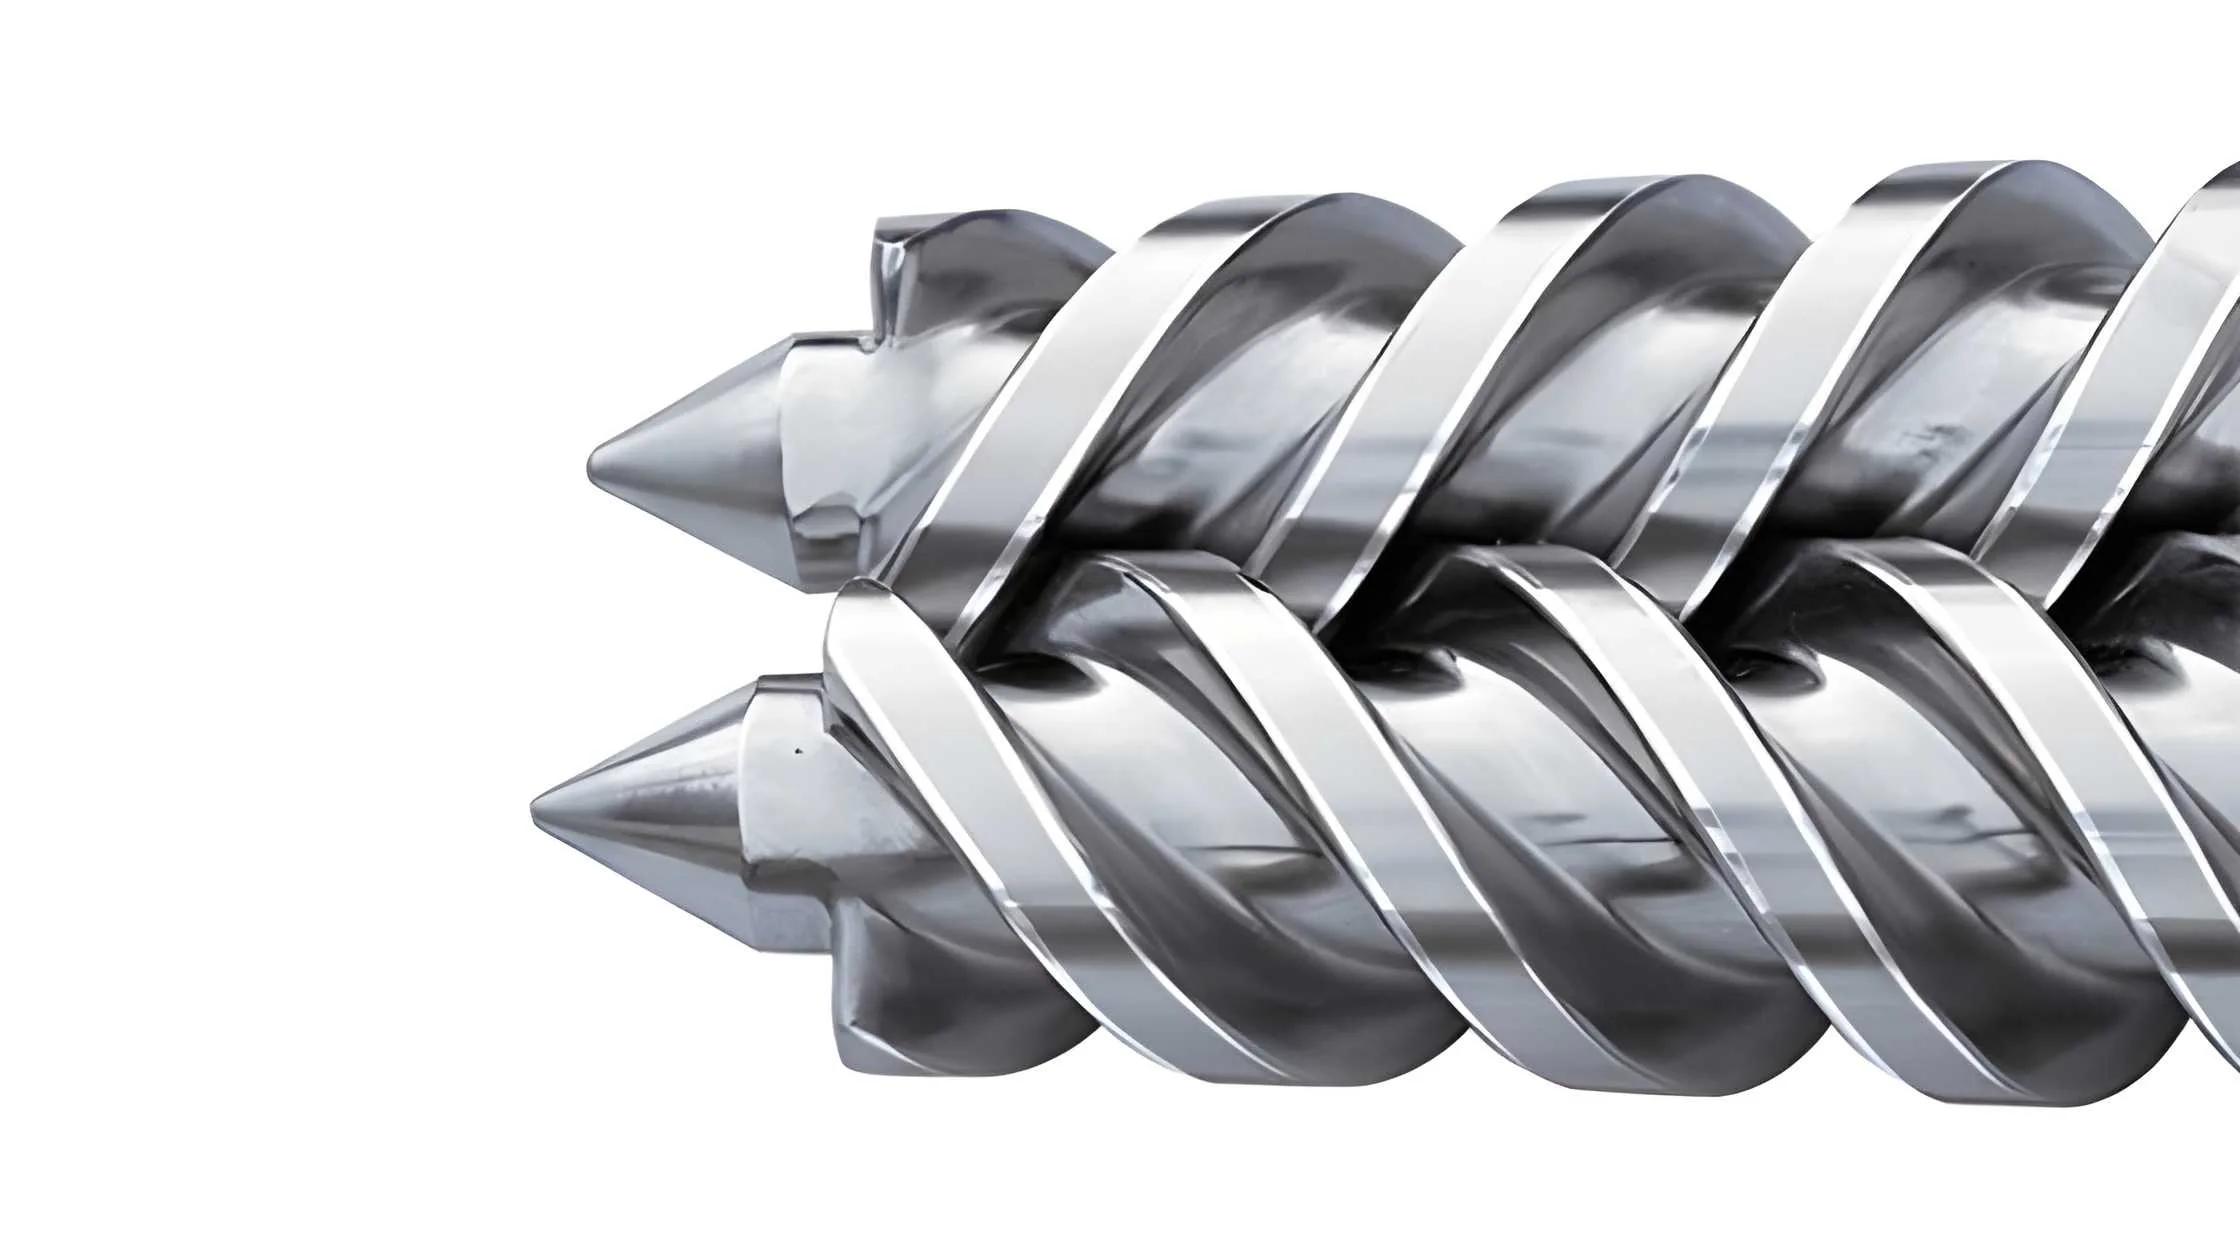
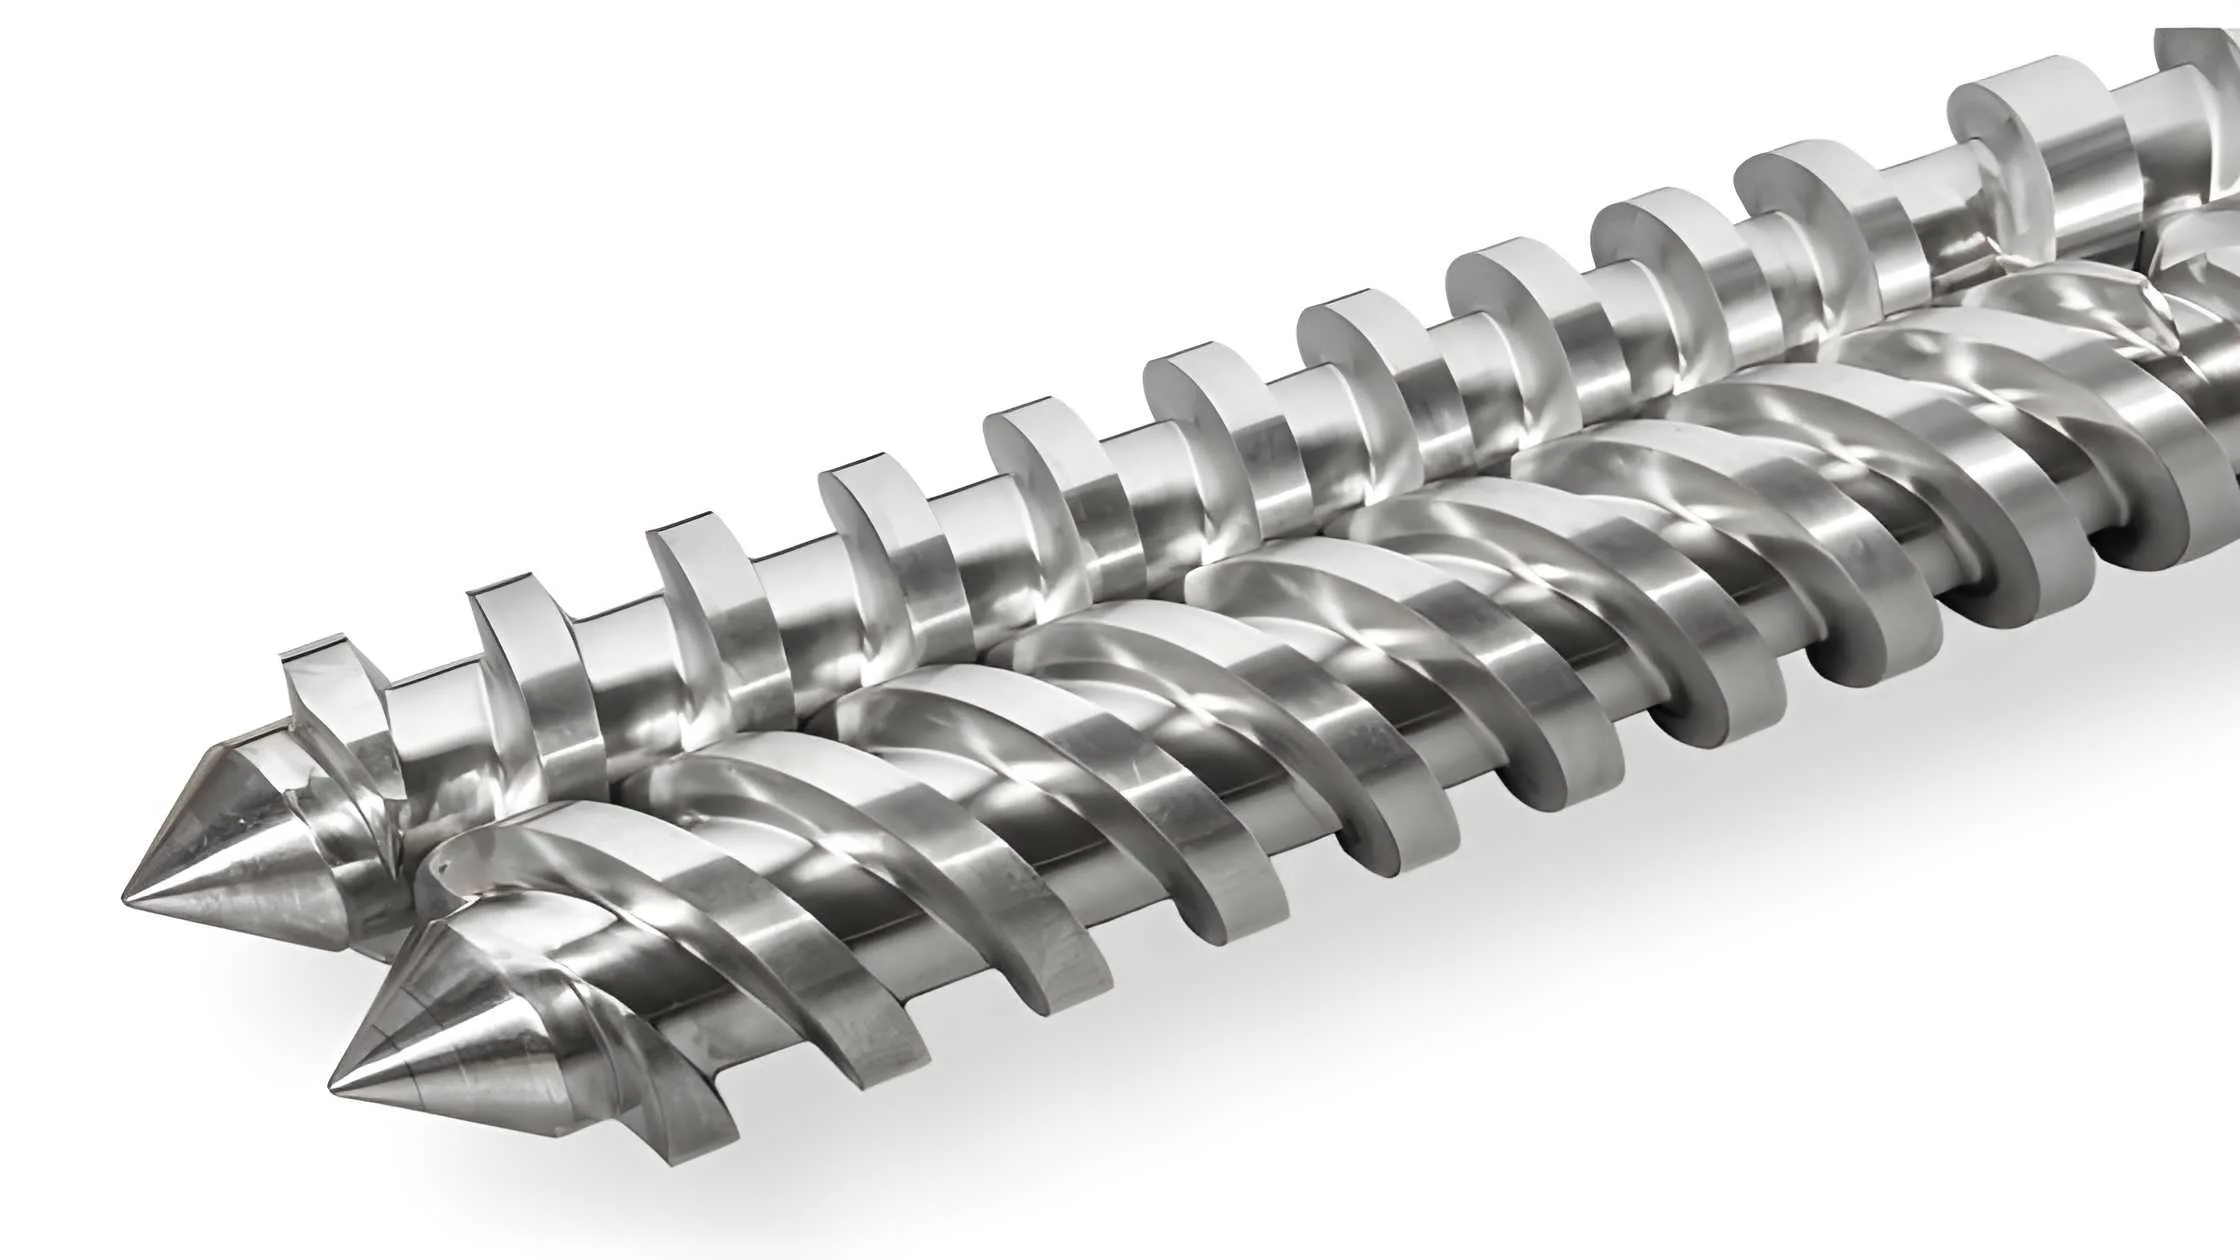
تُعد السلندرات والاسكروهات الثنائية المتوازية مكونات أساسية في ماكينات الإكستروجن ذات الاسكرو الثنائي متزامن الدوران (Co-rotating)، حيث تضمن صهراً متجانساً، وخلطاً قوياً، وضغطاً مستقراً أثناء عملية البثق. يتميز طراز 125/30 بوجود اسكروهين متماثلي القطر يدوران جنباً إلى جنب داخل سلندر قابل للفصل (Split)، مما يحقق ضغطاً متوازناً وتلديداً شاملاً للخامة. هذا التصميم شائع جداً في خطوط الإنتاج الضخمة (مواسير PVC، قطاعات PE/ABS، ألواح WPC وغيرها) التي تتطلب توزيعاً منتظماً للخامة وإنتاجية عالية.
المميزات والفوائد
- إنتاجية عالية وخلط متجانس: يولد الاسكرو الثنائي متزامن الدوران قوى قص وخلط توزيعي فائقة، مما يضمن صهر وتجانس الخامات بالكامل قبل البثق. كما يزيد تصميم النسبة الطويلة L/D 30 من زمن مكوث الخامة داخل السلندر لتلدين مثالي، مما يتيح إنتاجية أعلى (تصل إلى عدة مئات من الكيلوجرامات في الساعة حسب نوع الخامة).
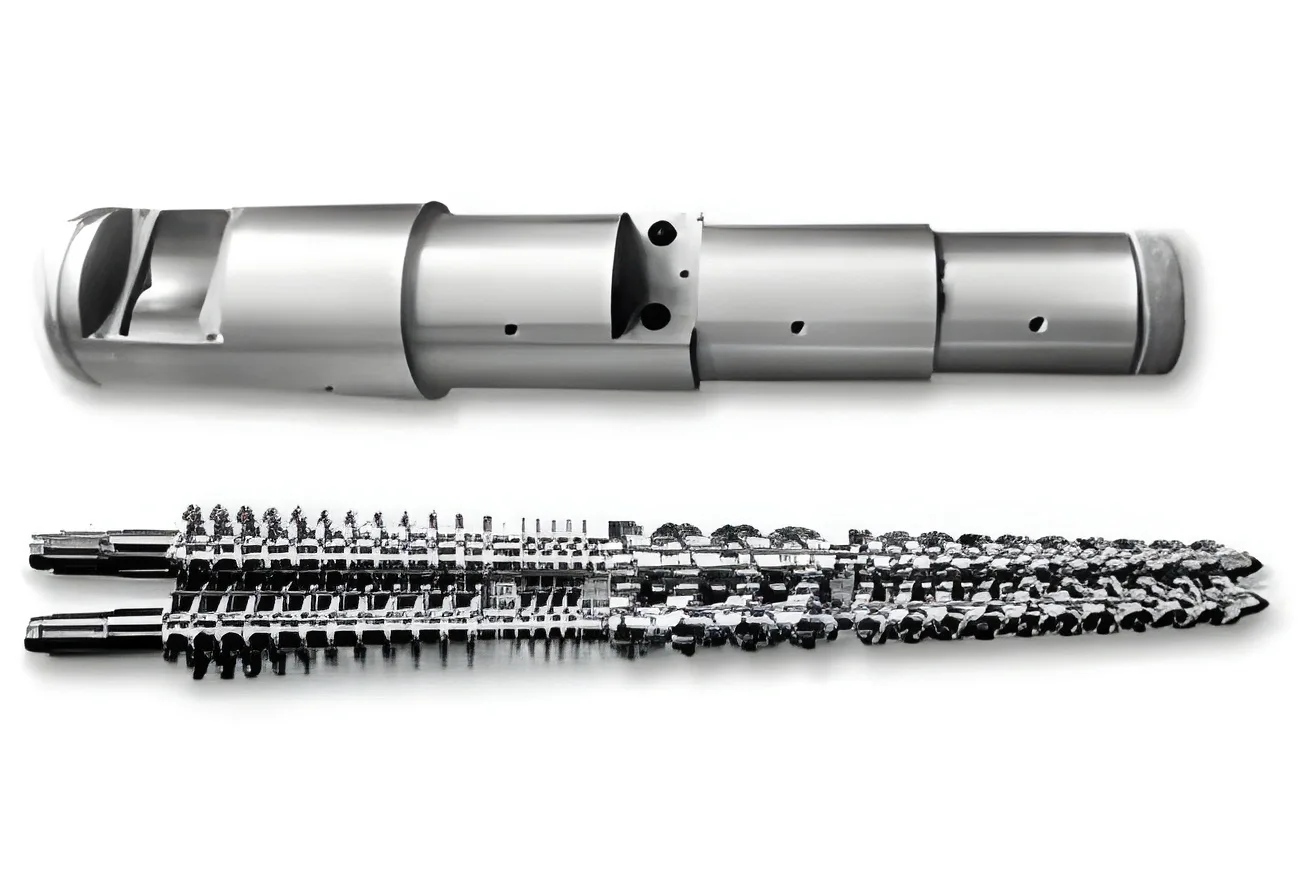
- تصميم قطاعي نمطي (Modular Segmented Design): ينقسم السلندر إلى قطاعات قابلة للتبديل (مناطق التغذية، والضغط، والقياس/المعايرة) ومبطن بجلَِب داخلية قابلة للاستبدال. كما تُبنى أعمدة الاسكرو من عناصر مجمعة بالمسامير (ريش النقل، وبلوكات العجن/الخلط، والسكاكين). تتيح هذه النمطية إجراء صيانة سريعة وتغيير تشكيلة الاسكرو دون الحاجة لتغيير السلندر بالكامل.
- متانة استثنائية وعمر افتراضي طويل: مصنوع من صلب السبائك المعالج حرارياً 38CrMoAlA (توريد Baosteel) مع معالجة حرارية دقيقة. تتم معالجة الأسطح بالنتردة الغازية أو التبطين ثنائي المعدن (عمق المعالجة ~0.5–0.8 مم، والصلادة ~HRC56–60). هذه المعالجات (النتردة، أو طلاء الكروم، أو التغطية بكربيد التنجستن) توفر صلادة خارجية تصل إلى HRC60–65، مما يمنحه مقاومة فائقة للتآكل الكيميائي والميكانيكي.
- استقرار الضغط وجودة المنتج: يضمن الخلوص الدقيق بين الاسكرو والسلندر (استقامة الاسكرو ~0.015 مم، وجودة السطح الداخلي ~Ra0.4) ثبات الضغط وتقليل التسريب إلى أدنى حد. ينتج عن ذلك بثق مستقر وأبعاد منتظمة للمنتجات، مما يرفع جودة المنتج النهائي ويقلل الهادر.
- مرونة عالية في التعامل مع الخامات: تتيح البنية القوية معالجة مجموعة واسعة من اللدائن الحرارية والمركبات. تشمل الخامات الشائعة: PVC، والبولي إيثيلين (PE)، والبولي بروبيلين (PP)، والبوليسترين (PS)، والـ ABS، ومركبات الخشب البلاستيكي (WPC). يتحمل السلندر الخامات ذات نسب الكالسيوم العالية والمواد المالئة دون التأثير على الأداء.
- توافق تام مع معايير المصنع الأصلي (OEM): مصمم ليناسب ماكينات رائدة مثل KraussMaffei وسلسلة Bausano MD وJSW وغيرها. يتطابق طراز 125/30 تماماً مع مواصفات ماكينات KraussMaffei KMD 36D أو Bausano MD-125/30. وتضمن عمليات التشغيل الميكانيكي المخصصة ملاءمة مثالية لقواعد التثبيت والأنظمة الحرارية لماكينتك.
الخامات والمعالجة السطحية
يتم تصنيع السلندر والاسكروهات من سبائك صلب ممتازة تخضع لأحدث تقنيات التقسية والتصليد:
- الخامة الأساسية: صلب السبائك عالي المقاومة 38CrMoAlA (المعيار الياباني JIS SACM645)، المشهور بمتانته ومقاومته للإجهاد.
- المعالجة الحرارية: تقسية بالتفريغ أو الحث مع مراجعة الصلادة لتصل إلى HB280-320 تقريباً، تليها معالجة بالنتردة الغازية لأسطح الاحتكاك.
- طلاءات السطح: توفر النتردة الغازية طبقة صلبة (صلادة HV920–1000 بعمق 0.5–0.8 مم). كبديل، يمكن تطبيق بطانة ثنائية المعدن (Bimetallic) بسماكة 2–3 مم لأعلى مقاومة للتآكل والاحتكاك (صلادة HRC56–64). كما تتوفر معالجة كربيد التنجستن أو طلاء الكروم حسب الطلب.
- التشغيل الميكانيكي فائق الدقة: يتم تشغيل تجاويف ومجاري السلندر والاسكرو وفق أدق التفاوتات (استقامة ~0.015 مم، ونعومة السطح Ra≤0.4 μm) لضمان انصهار فعال وعدم تسريب الخامة.
- تشطيب القطاعات: يتم تصنيع نصفي السلندر ومطابقتهما كأزواج متطابقة قبل المعالجة الحرارية. تُحكم الفواصل بحلقات O-rings أو جوانات مانعة للتسريب. وتُجهز الأطراف بنقاط توصيل سريعة لسخانات الحزام أو قمصان التبريد بالماء وفق تصميم الماكينة.
التوافق وملاءمة المصنع الأصلي
صُمم هذا السلندر 125/30 ليتطابق مع ماكينات الإكستروجن العالمية. وبشكل خاص، يتوافق مع ماكينات KraussMaffei 125-30 (سلسلة KMD 36D) وماكينات Bausano MD 125/30 PLUS التي تعتمد مقاس 125 مم ونسبة L/D ≈30. كما يمكن توريده لماكينات أخرى (مثل JSW وBattenfeld وغيرها) ذات الأبعاد المتطابقة.
اعتبارات التوافق مع المعدات الأصلية:
- التثبيت والاتجاه: تُصنع فتحات الفلانشات، وفوهة التغذية، وأغلفة التثبيت طبقاً لمواصفات الماكينة الأصلية.
- مناطق التسخين والتبريد: مُهيأة بالكامل لتتوافق مع نظام التحكم في الماكينة (سخانات السلندر، دوائر التبريد بالماء أو الهواء).
- تشكيلة عناصر الاسكرو: نوفر التصميم القياسي أو عناصر مخصصة (توليفة من ريش النقل، وبلوكات العجن، وعناصر القطع) وفقاً لطبيعة العملية الإنتاجية.
- ترقيات مخصصة: توفير عناصر مانعة للانفصال (Anti-segregation) أو اسكروهات سريعة التفكيك للخامات ذات المحتوى العالي من المواد المالئة.
يمكن لفريقنا الفني المتخصص تعديل التصاميم لتناسب خط إنتاجك تماماً مع توفير الدعم الهندسي لضمان التكامل التام.
إرشادات التركيب والصيانة
- التحضير: فحص نصفي السلندر والاسكروهات جيداً قبل التجميع. تنظيف جميع الأجزاء والتحقق من سلامة خوابير ودلائل المحاذاة.
- التجميع: تركيب نصفي السلندر داخل الإطار. ربط مسامير القطاعات بالتساوي وبقيم العزم المحددة. التأكد من استقرار الجوانات وحلقات O-rings في مكانها الصحيح لمنع التسريب.
- المحاذاة والسنترة: التأكد التام من محاذاة واستقامة أعمدة الاسكرو مع السلندر (باستخدام ساعات القياس Dial Indicators). تصحيح أي انحراف لتجنب الاحتكاك والتآكل المبكر.
- توصيل المرافق: تركيب الحساسات الحرارية (الثيرموكابل)، وسخانات الخراطيش، وتوصيلات التبريد. اختبار كل منطقة تسخين على حدة والتأكد من سريان خطوط التبريد بضغط هيدروليكي سليم.
- إجراءات التشغيل التجريبي (Run-In): تشغيل الإكستروودر فارغاً (بدون خامة) على سرعة منخفضة للتسخين التدريجي، ومراقبة أي أصوات أو اهتزازات غير طبيعية.
- الصيانة الدورية: الالتزام بجدول التزييت والفحص المنتظم بعد التشغيل التجريبي. بفضل التصميم النمطي، يمكنك استبدال القطاعات أو عناصر الاسكرو المتآكلة فقط بدلاً من تغيير الاسكرو بالكامل. يُنصح بتسجيل حدود التآكل ومواعيد الصيانة بدقة.
- السلامة: فصل وتأمين مصدر الطاقة (LOTO) دائماً وترك السلندر يبرد تماماً قبل الفتح أو الصيانة. اتباع كافة إرشادات السلامة الخاصة بالتعامل مع المعدات ذات درجات الحرارة والضغوط العالية.
مراقبة الجودة والاختبارات
يخضع كل سلندر واسكرو 125/30 لرقابة جودة صارمة:
- شهادات المواد: توريد الصلب مصحوباً بشهادات الاختبار المعتمدة من المصنع (مثل شهادة Baosteel لصلب 38CrMoAlA).
- الفحص البعدي: التحقق من قطر الاسكرو، والخطوة، والاستقامة (الدقة المطلوبة ±0.015 مم)، وسلامة القطر الداخلي للسلندر باستخدام أجهزة CMM ومقاييس مخصصة.
- فحص الصلادة والسطح: قياس الصلادة (مقياس روكويل) لتأكيد جودة طبقة النتردة أو السبيكة (عادة HRC56–60 لطبقة النتردة). فحص قطاعات ميتالورجية للتحقق من عمق التصليد وقوة ترابط الطبقات.
- اختبار الاتزان والرمية (Runout & Balance): اختبارات الاتزان الديناميكي والرمية تضمن دوراناً مستقراً عند السرعات العالية دون اهتزازات أثناء الإنتاج.
- اختبار التسريب: اختبار ضغط لكل مجموعة سلندر باستخدام معجون إحكام لاكتشاف أي مسار تسريب من مجاري الاسكرو إلى خارج السلندر.
- الفحص النهائي: فحص بصري ووظيفي للتأكد من خلو القطع من الحواف الحادة، وصحة وضع العلامات التعريفية، واكتمال المستندات الفنية وشهادات المطابقة.
المنتجات
التطبيقات الشائعة
- بثق مواسير وقطاعات الـ PVC: إنتاج مواسير الـ PVC الصلبة (UPVC)، والخراطيم الكهربائية، والقطاعات. يدعم العزم العالي للسلندر ونسبة الطول الكبيرة مركبات الـ PVC ذات المحتوى العالي من الكالسيوم.
- إنتاج الألواح والمسطحات: بثق الألواح المسطحة (أرضيات SPC، تجاليد الحوائط PVC، ألواح القرميد والأسقف) باستخدام PP أو PE أو PVC. يمنع الصهر المتجانس حدوث التموجات أو العيوب السطحية (Gels).
- مركبات الخشب البلاستيكي (WPC): بثق خامات PP/PE مع بودرة الخشب أو كربونات الكالسيوم لإنتاج ألواح التزيين (Decking)، والبانوهات، والقطاعات المركبة. يتحمل التصميم القوي الخصائص الكاشطة لألياف الخشب وكربونات الكالسيوم.
- معالجة ABS واللدائن الهندسية: تصنيع قطاعات الـ ABS أو الألواح البلاستيكية عالية التحمل. يفيد الخلط بقوى قص عالية الخامات المدعمة والمُعاد تدويرها.
- خطوط الجرولة والكومباوندينج: تحبيب وبثق خامات الـ PVC، ومجروش HDPE، أو الخلطات الخاصة التي تتطلب تجانساً عالي الدقة وزمن مكوث مضبوط.
التطبيقات
معرض الصور والفيديو
الميزات الرئيسية
المواصفات الفنية
| المواصفة | التفاصيل |
| قطر الاسكرو | 125 مم (اسكرو ثنائي متزامن الدوران / Co-rotating) |
| نسبة الطول إلى القطر (L/D) | 30:1 |
| نوع السلندر | سلندر واسكرو ثنائي متوازي، تصميم قابل للفصل (Split/Clamshell) |
| طريقة البناء | سلندر قطاعي نمطي متعدد الأقسام (تجميع ملحوم أو بمسامير صلب) |
| الخامة الأساسية | صلب سبائك 38CrMoAlA (توريد Baosteel) |
| المعالجة السطحية | نتردة غازية (~0.5–0.8 مم بصلادة HV920–1000) أو بطانة ثنائية المعدن بيميتاليك (~2–3 مم) |
| التسخين / التبريد | مناطق تسخين كهربائية مستقلة؛ قنوات تبريد بالماء (مناطق التغذية والمعايرة) |
| طول القطاع | ~300–400 مم للقطاع الواحد (إجمالي طول السلندر ≈3,750 مم) |
| التفاوتات والأبعاد | استقامة الاسكرو ≤0.015 مم؛ نعومة التجويف الداخلي Ra ≤0.4 μm؛ تفاوت القطر ±0.02 مم |
| الوزن | غير محدد (يعتمد على التصميم والتجميع النهائي) |
| الخامات القابلة للتشغيل | PVC, PE, PP, ABS, PS, WPC، مركبات الخشب البلاستيكي، الخامات عالية الكالسيوم والمواد المالئة |
منتجات مشابهة
-
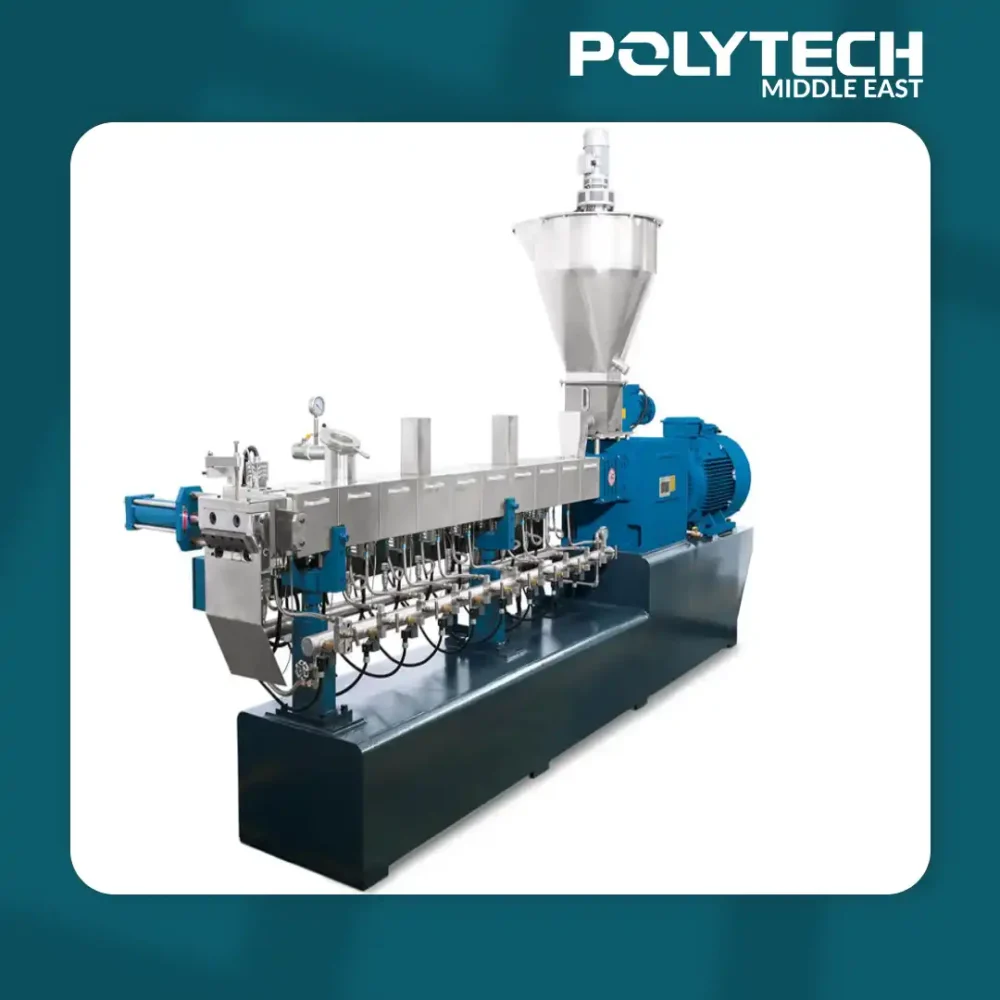 الآلات وقطع الغيار
آلة بثق لولب مزدوج لإنتاج البلاستيك
-
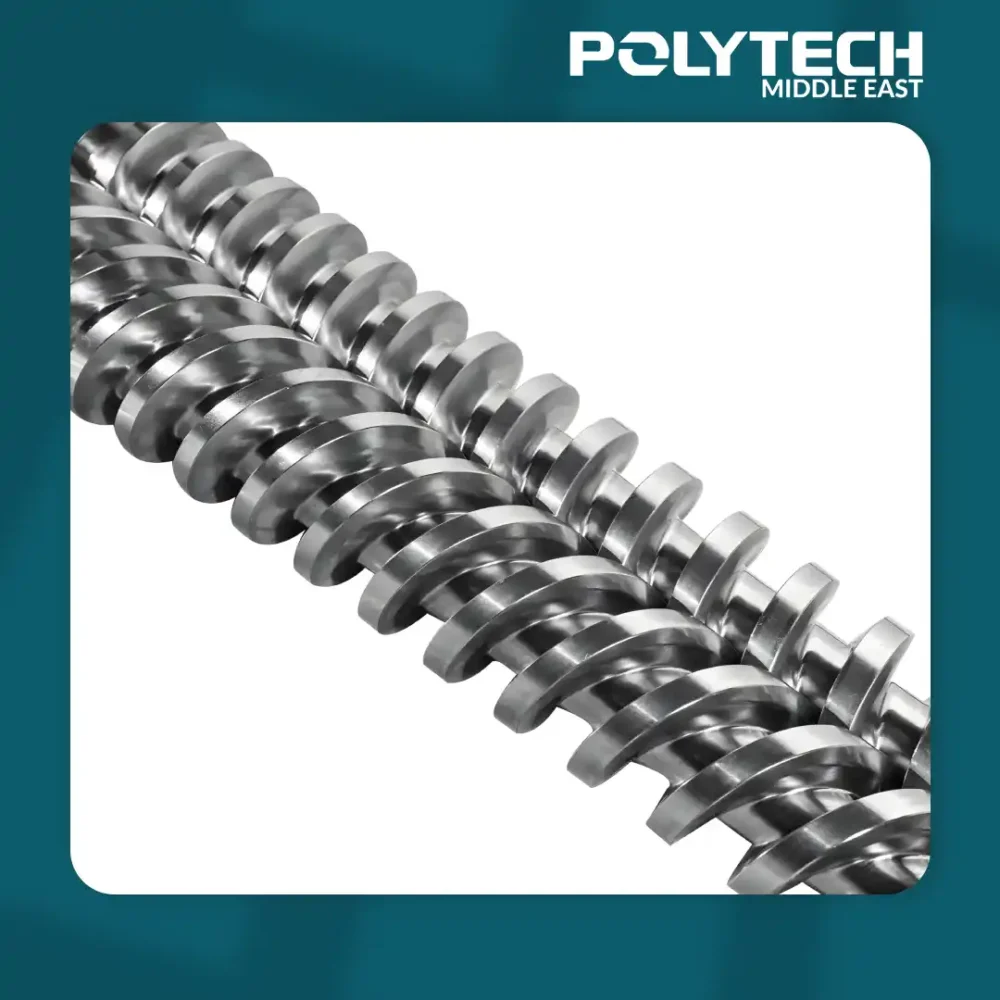 الآلات وقطع الغيار
إسكرو وشميز مخروطي مزدوج 55/110
-
 الآلات وقطع الغيار
3.85 kW Vacuum Pump
-
 الآلات وقطع الغيار
مضخات التفريغ الصناعية