

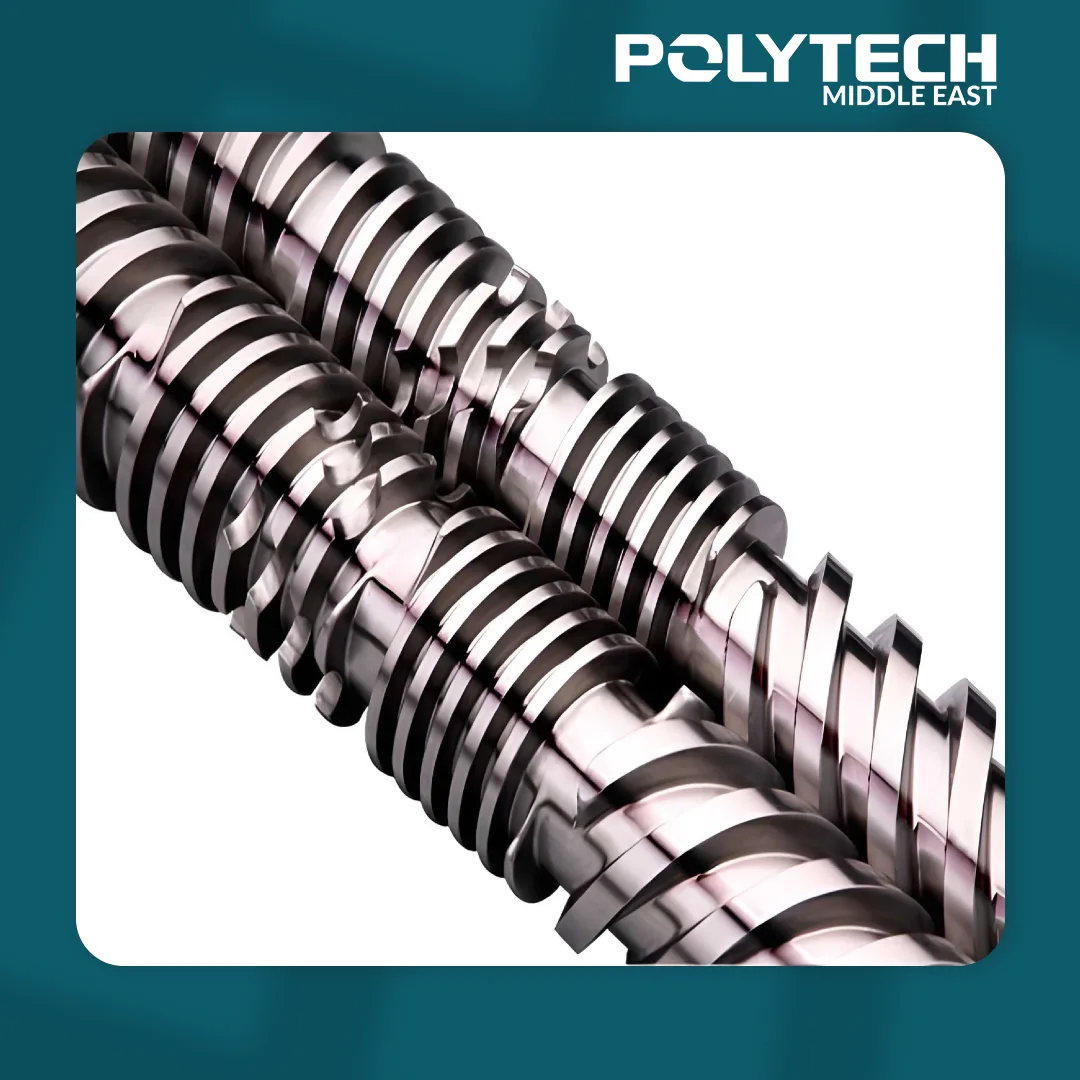
Fourreau Bivis Parallèle 125/30
: Découvrez le fourreau d’extrudeuse bivis parallèle de diamètre 125 mm (L/D 30). Fabriqué en acier 38CrMoAlA nitruré avec revêtement bimétallique, il assure un mélange homogène et une résistance élevée à l’usure pour l’extrusion de PVC, PE, PP et ABS.
Category -> Machines et pièces détachées
Description
Résumé Exécutif
Le Fourreau Bivis Parallèle 125/30 est un composant d’extrusion de haute précision conçu pour le traitement des matières plastiques à grande capacité. Avec un diamètre de vis de 125 mm et un rapport longueur/diamètre (L/D) de 30:1, il offre une zone de plastification étendue garantissant un haut débit. Fabriqué en acier allié 38CrMoAlA à haute résistance avec des traitements de surface avancés (nitruration, blindage bimétallique), ce fourreau assure une excellente résistance à l’usure et à la corrosion. Il est compatible avec les principales marques d’extrudeuses bivis (ex. séries KraussMaffei 125-30, Bausano MD-125/30) et s’avère idéal pour la production de tubes, profilés, plaques en PVC/PE/PP ainsi que de composites bois-plastique (WPC).
Introduction
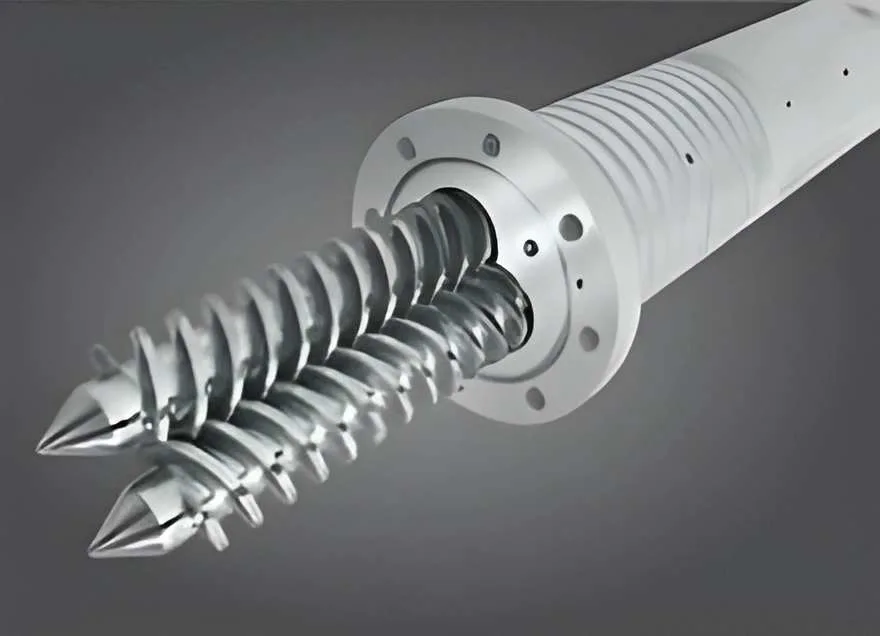
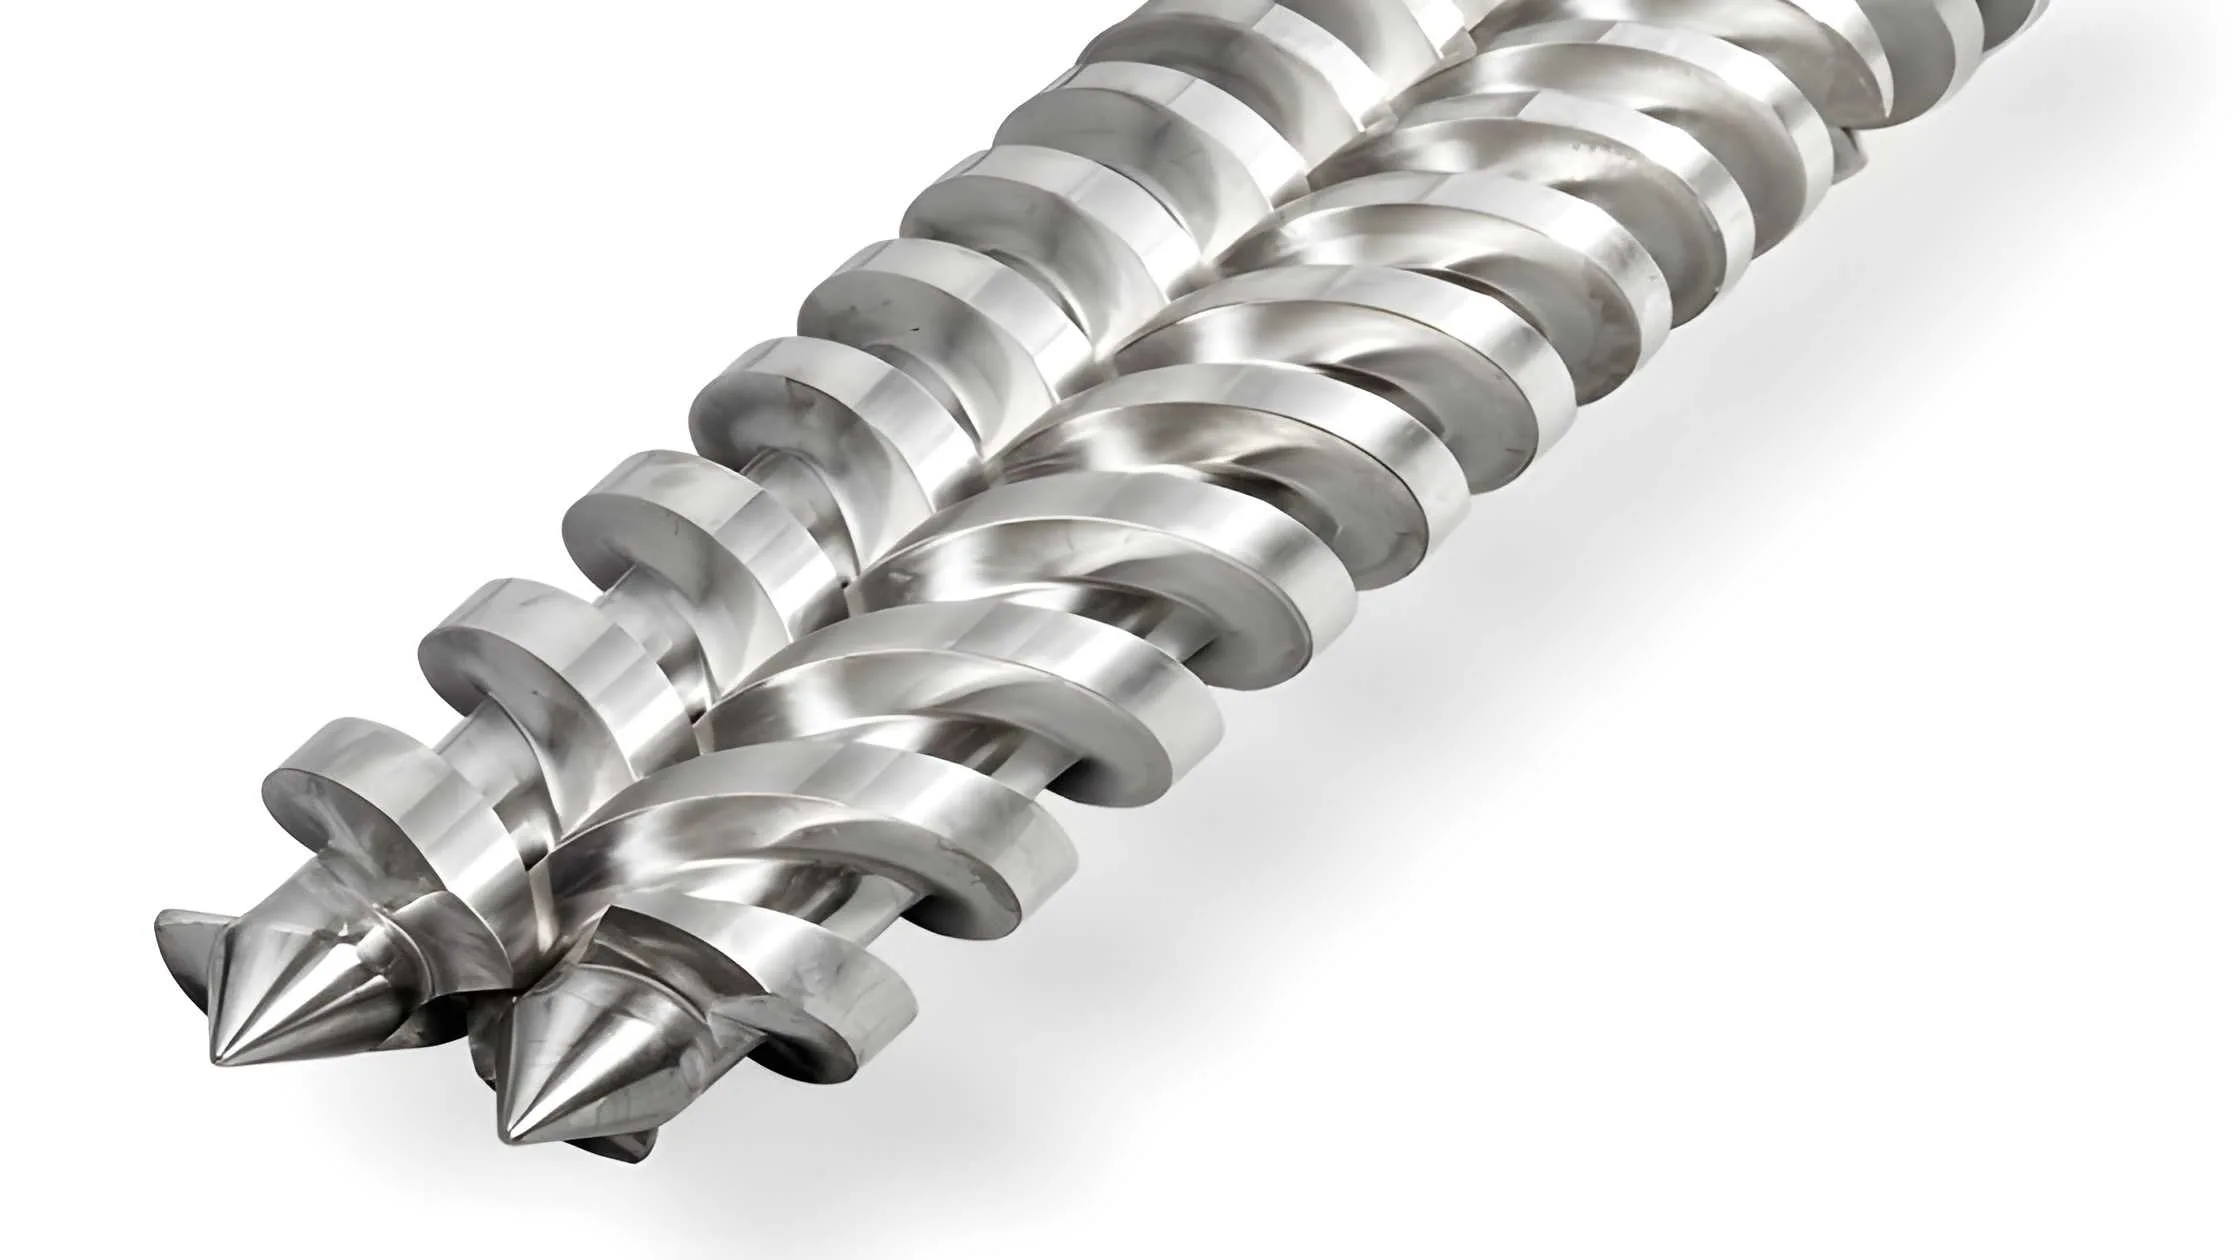
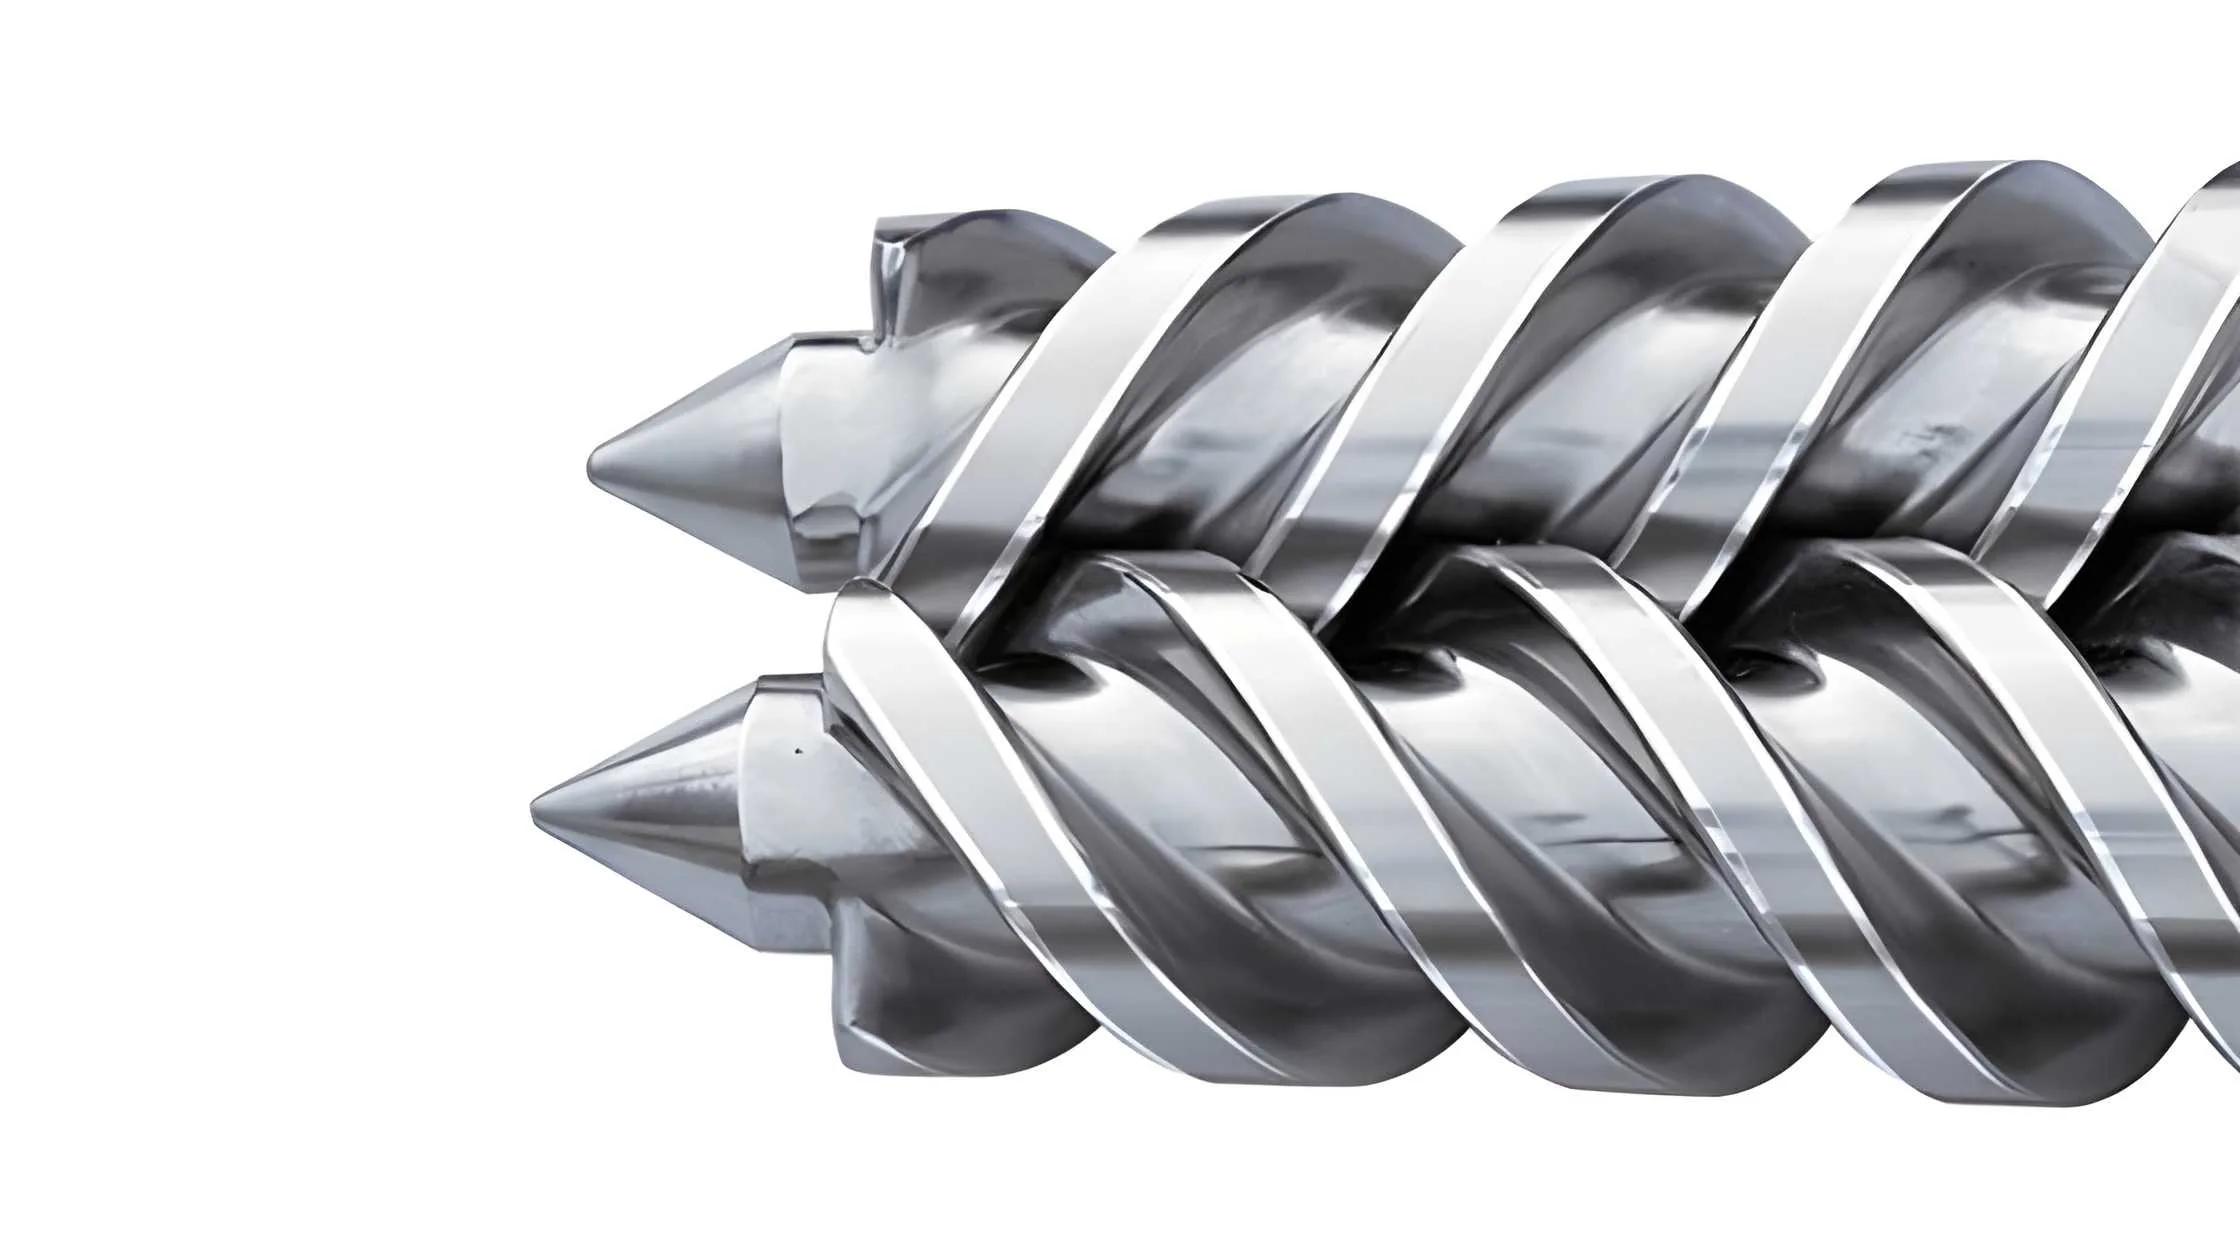
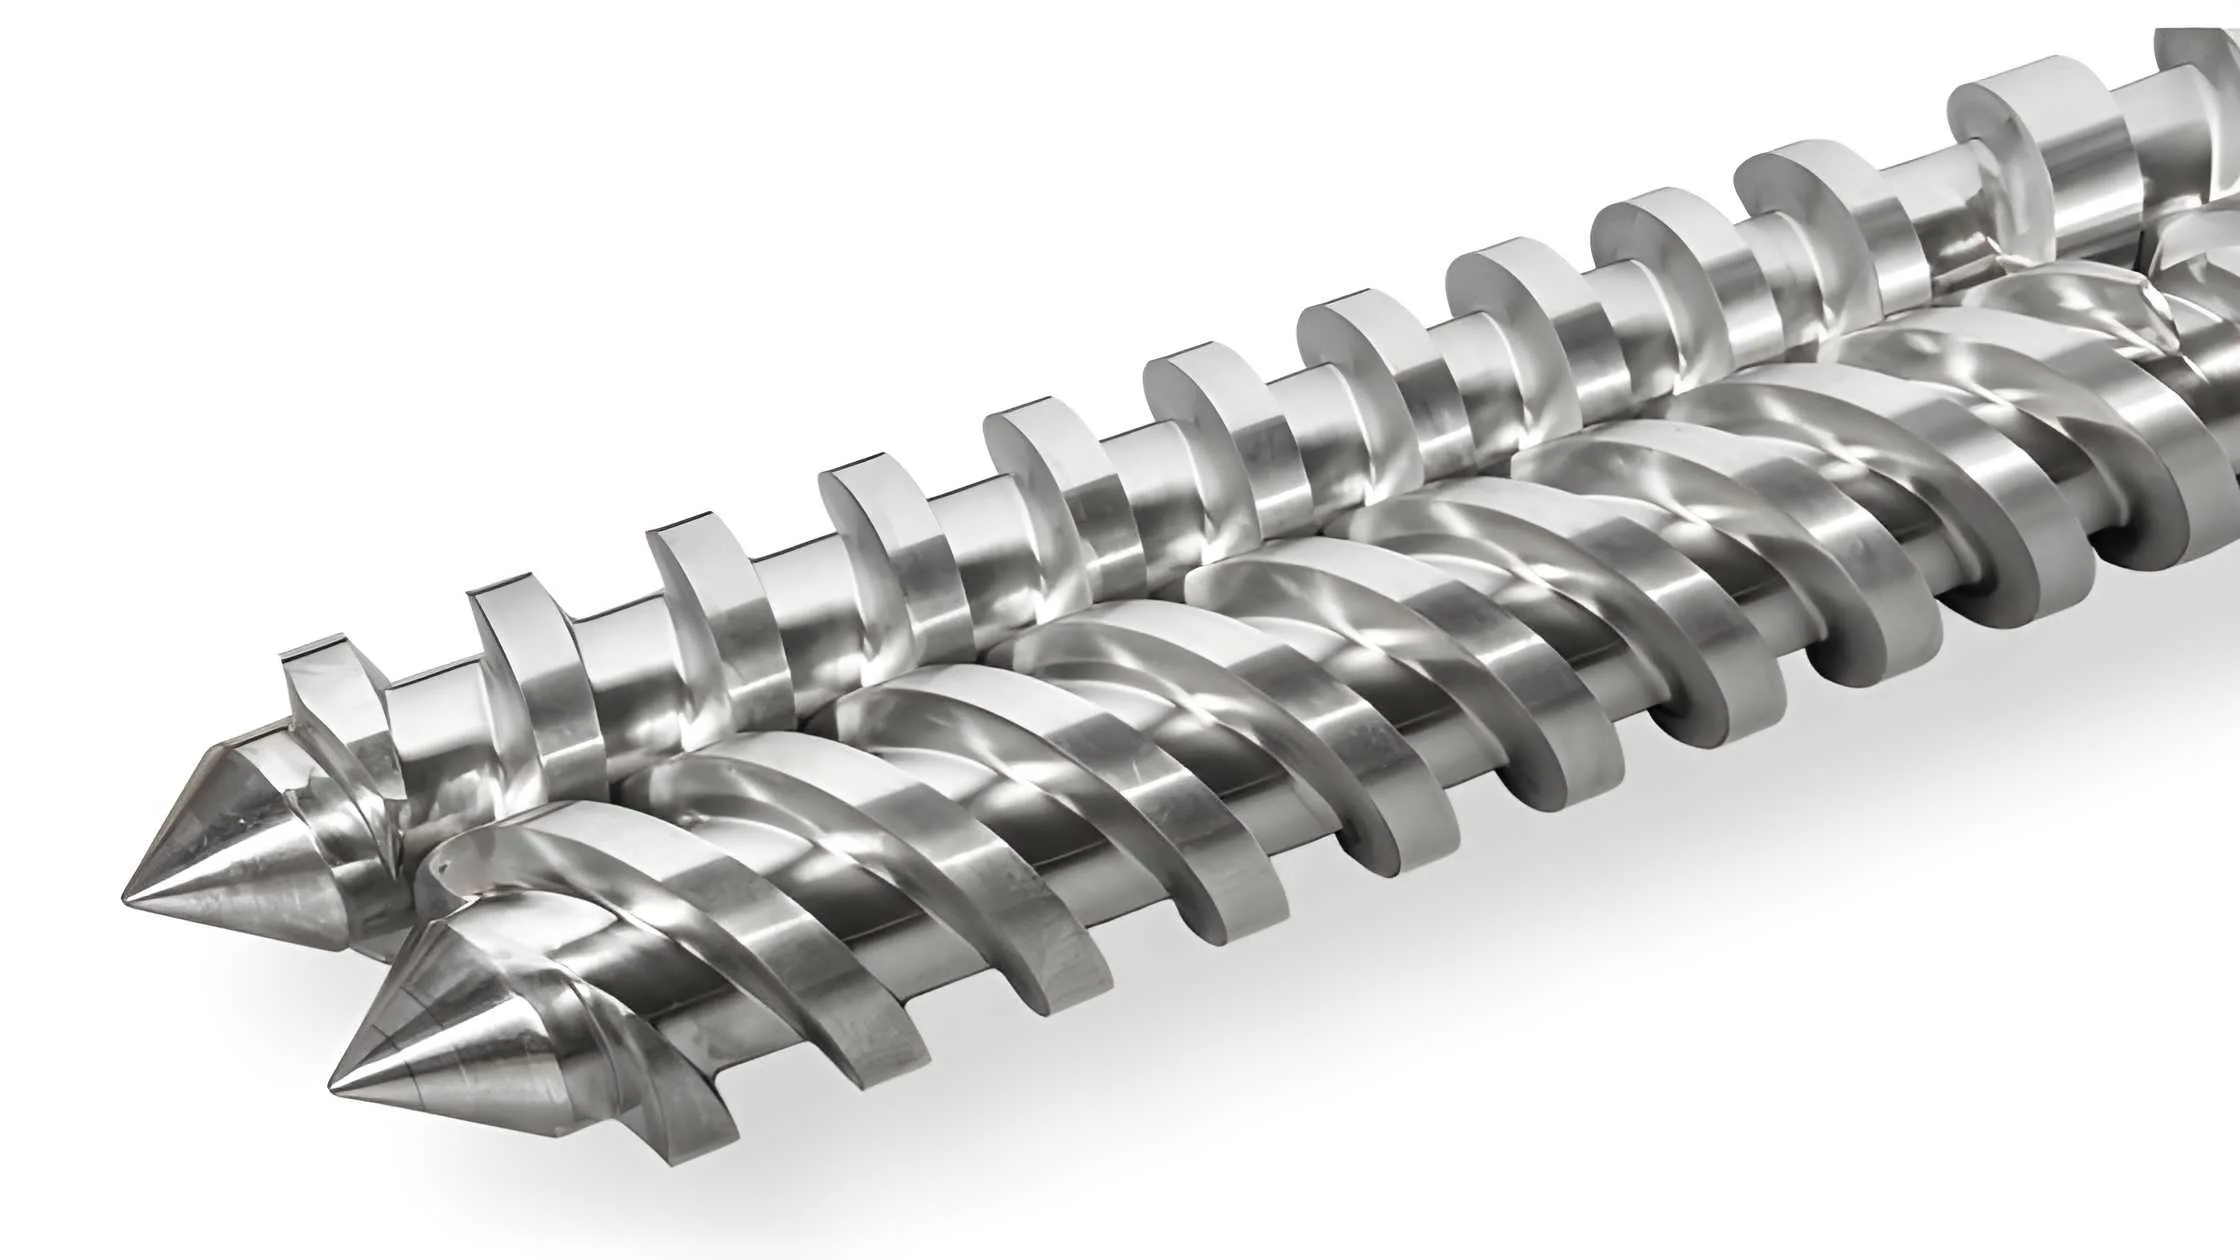
Les fourreaux bivis parallèles sont des composants essentiels des extrudeuses bivis co-rotatives, assurant une fusion homogène, un mélange intensif et une pression stable pendant l’extrusion. Le fourreau 125/30 comprend deux vis de même diamètre tournant côte à côte à l’intérieur d’un fourreau séparable (split), offrant une compression équilibrée et une plastification complète. Cette conception est courante sur les grandes lignes d’extrusion (tubes PVC, profilés PE/ABS, plaques WPC, etc.) où une répartition homogène de la matière et un haut rendement sont requis.
Caractéristiques et Avantages
- Haut Débit et Mélange Homogène : Les doubles vis co-rotatives génèrent un cisaillement puissant et un mélange distributif optimal, garantissant une fusion et une extrusion parfaitement homogènes des matériaux. La conception longue en L/D 30 augmente le temps de séjour pour une plastification complète, permettant d’atteindre des débits plus élevés (jusqu’à plusieurs centaines de kg/h selon la matière).
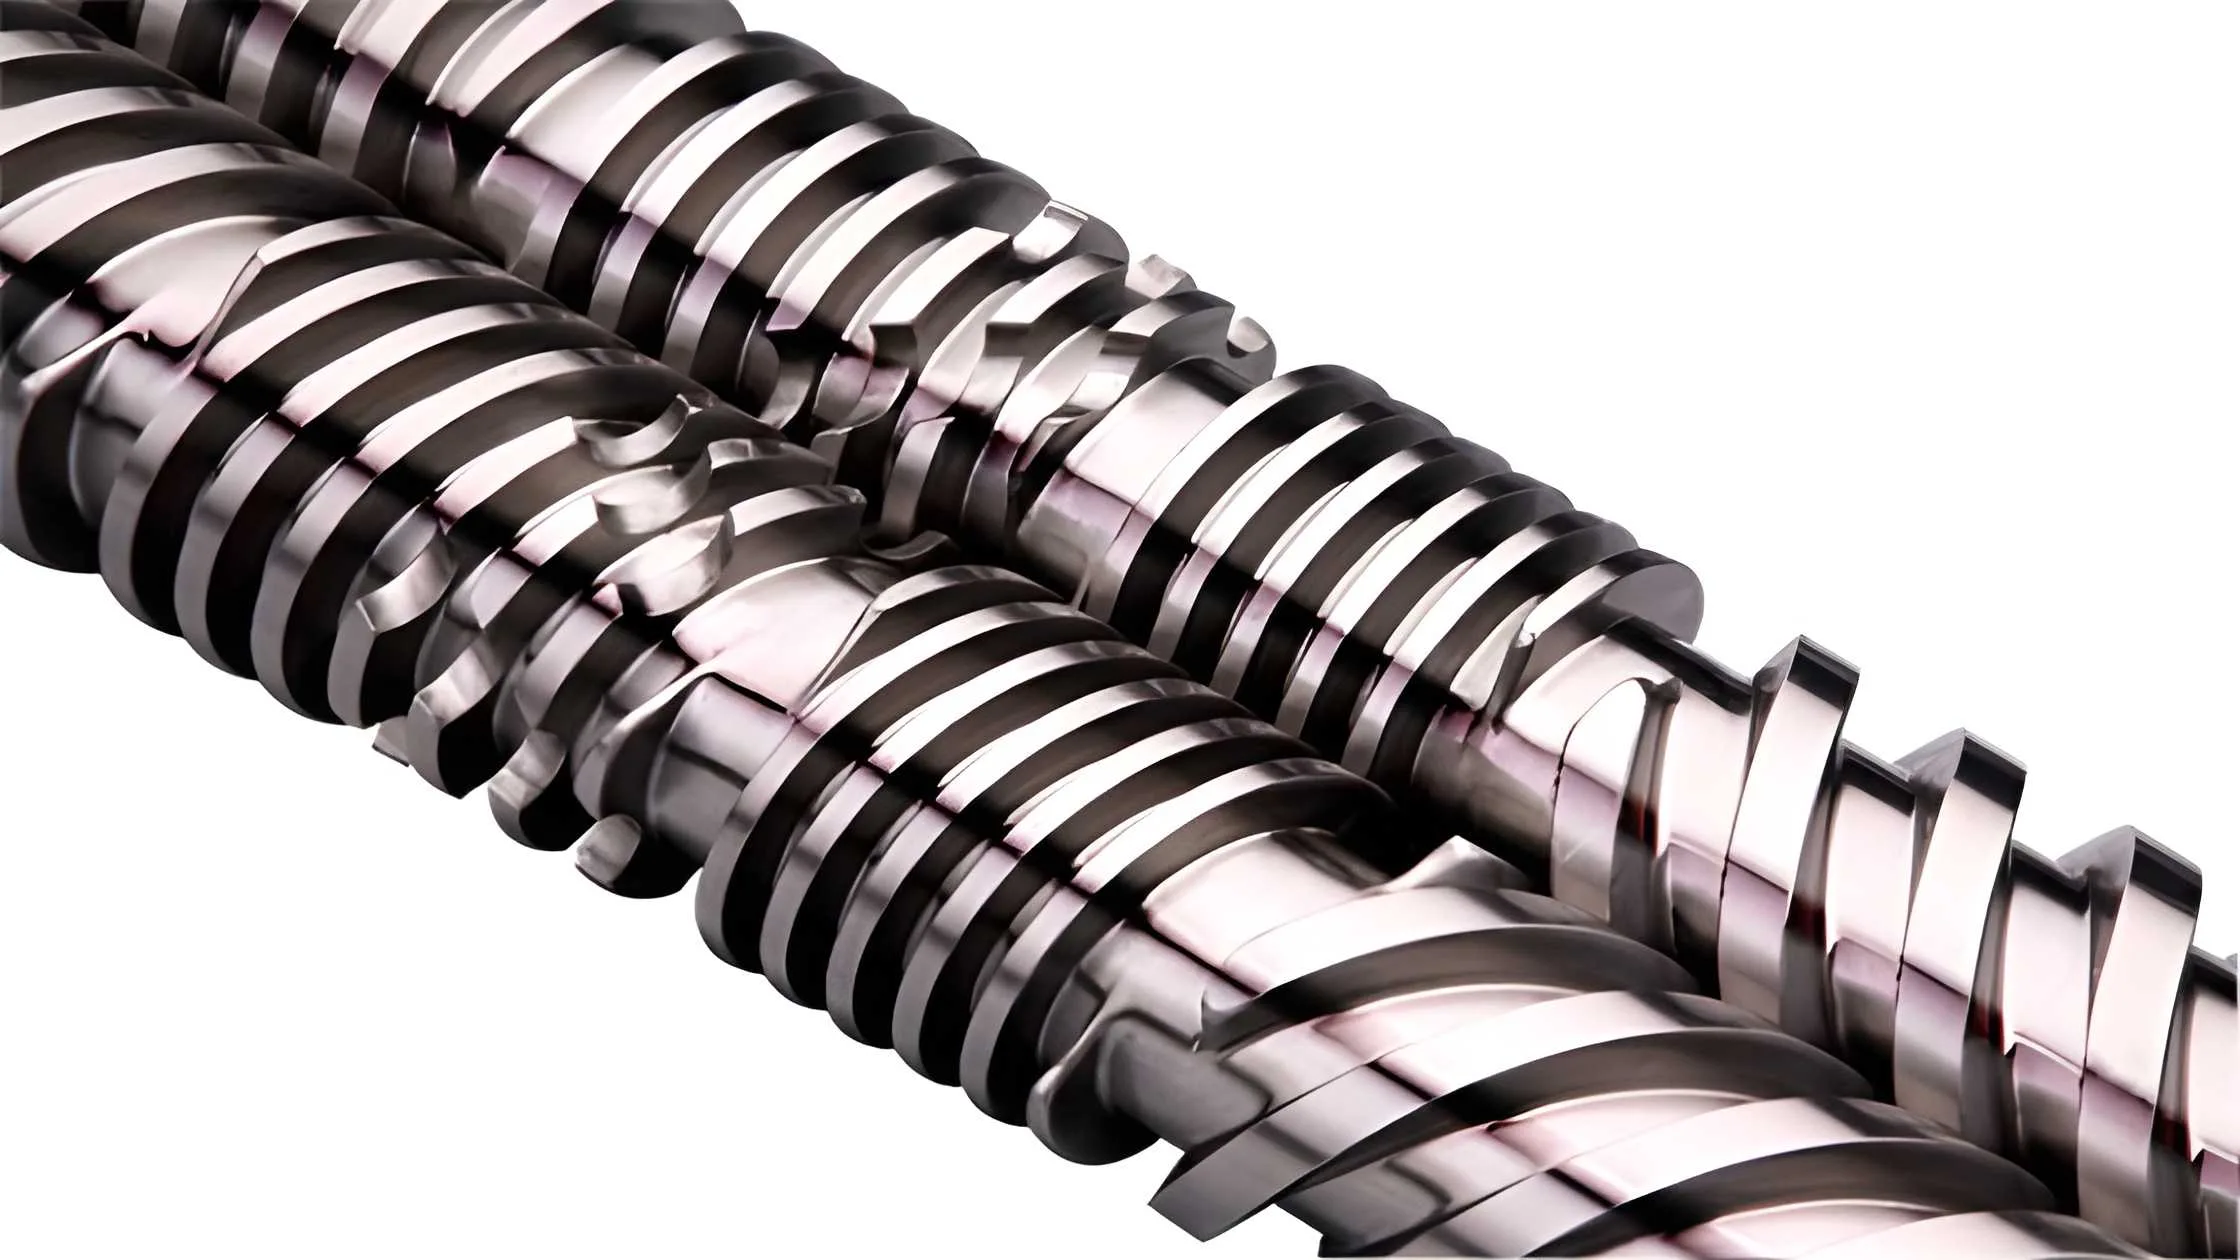
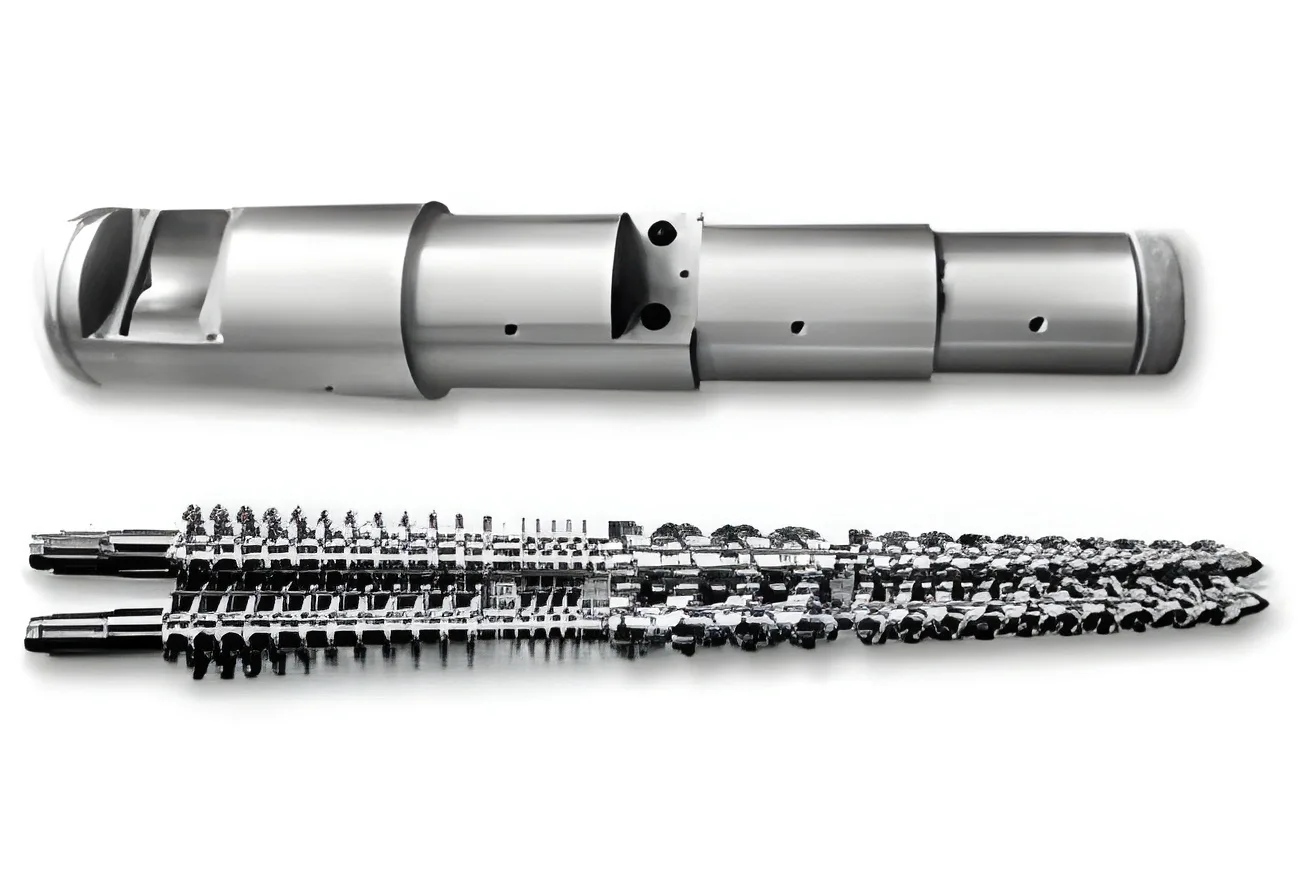
- Conception Modulaire Segmentée : Le fourreau est divisé en segments interchangeables (zones d’alimentation, de compression, de dosage/mesure) et équipé de chemises intérieures remplaçables. Les arbres de vis sont constitués d’éléments assemblés par boulonnage (filets de convoyage, blocs de malaxage, couteaux). Cette modularité permet des réparations rapides et des changements de configuration sans remplacer l’intégralité du fourreau.
- Durabilité Extrême : Fabriqué en acier allié trempé 38CrMoAlA (provenance Baosteel) avec traitement thermique de précision. Les surfaces reçoivent une nitruration gazeuse ou des couches bimétalliques (profondeur de traitement ~0,5–0,8 mm, dureté ~HRC56–60). Ces traitements (nitruration, chromage ou rechargement au carbure de tungstène) confèrent une dureté superficielle allant jusqu’à HRC60–65, offrant une résistance exceptionnelle à l’abrasion et à la corrosion.
- Pression Stable et Qualité Supérieure : Les jeux réduits entre la vis et le fourreau (ex. rectitude de la vis ~0,015 mm, état de surface ~Ra0,4) garantissent une pression constante et des fuites minimales. Il en résulte une extrusion stable et des dimensions de produit régulières, améliorant la qualité finale et réduisant les rebuts.
- Polyvalence des Matériaux : Sa structure robuste permet de traiter une large gamme de thermoplastiques et de compounds. Les matériaux courants comprennent le PVC, le polyéthylène (PE), le polypropylène (PP), le polystyrène (PS), l’ABS et les composites bois-plastique. Le fourreau prend en charge les matières chargées et renforcées (forte teneur en carbonate de calcium, WPC) sans compromis sur les performances.
- Compatibilité OEM : Conçu pour des extrudeuses telles que KraussMaffei, la série Bausano MD, JSW, etc. Le modèle 125/30 correspond aux spécifications des extrudeuses KraussMaffei série KMD 36D ou Bausano MD-125/30. Un usinage sur mesure garantit une adaptation parfaite au montage, à la géométrie des chemises et aux exigences de chauffe de votre machine.
Matériaux et Traitements de Surface
Le fourreau et les vis utilisent des aciers alliés de première qualité bénéficiant de procédés de durcissement avancés :
- Matériau de Base : Acier allié haute résistance 38CrMoAlA (JIS SACM645), réputé pour sa ténacité et sa résistance à la fatigue.
- Traitement Thermique : Trempe sous vide ou par induction et revenu à environ HB280–320, suivis d’une nitruration gazeuse pour les surfaces d’usure.
- Revêtements de Surface : La nitruration gazeuse fournit une couche dure (dureté ~HV920–1000, profondeur 0,5–0,8 mm). Alternativement, un chemisage bimétallique (couche d’alliage de 2–3 mm d’épaisseur) peut être appliqué pour une résistance maximale à l’abrasion (dureté HRC56–64). Des revêtements au carbure de tungstène ou chromage dur sont également disponibles sur demande.
- Usinage de Précision : Les alésages et filets de vis sont usinés avec des tolérances très serrées (rectitude ~0,015 mm, rugosité superficielle Ra ≤0,4 μm) afin d’assurer une fusion efficace et un minimum de fuites.
- Finition des Segments : Les demi-fourreaux sont usinés et appairés par ensembles, puis traités thermiquement. Des joints toriques ou joints d’étanchéité assurent l’étanchéité des segments. Les extrémités sont préparées pour des colliers chauffants à connexion rapide ou des chemises de refroidissement par eau selon la conception de l’extrudeuse.
Compatibilité et Intégration OEM
Ce fourreau 125/30 est construit pour s’adapter aux extrudeuses bivis leaders du marché. Il s’adapte notamment aux machines KraussMaffei 125-30 (série KMD 36D) et Bausano MD 125/30 PLUS, qui utilisent des vis de 125 mm avec un L/D ≈30. Il peut également être fourni pour d’autres marques (JSW, Battenfeld, etc.) de dimensions identiques.
Paramètres clés d’intégration OEM :
- Montage et Orientation : Schéma de perçage des brides, trémie d’alimentation et coquilles de serrage fabriqués selon les spécifications d’origine de l’extrudeuse.
- Zones de Chauffage / Refroidissement : Configurées pour le système de régulation thermique de votre machine (résistances de fourreau, circuits de refroidissement eau/air).
- Configuration des Vis : Fourniture de la géométrie de vis standard ou d’éléments modulaires sur mesure (combinaison de filets de transport, malaxeurs, éléments de cisaillement) selon les besoins du procédé.
- Améliorations Personnalisées : Éléments anti-ségrégation ou vis à démontage rapide disponibles pour les matières hautement chargées.
Une équipe technique expérimentée adapte les conceptions à vos équipements. Des relevés de cotes sur site et une assistance technique garantissent une intégration parfaite sur votre ligne d’extrusion.
Instructions d’Installation et de Maintenance
- Préparation : Inspecter les demi-fourreaux et les vis avant montage. Nettoyer toutes les pièces et vérifier les goupilles de centrage et de guidage.
- Montage : Installer les demi-fourreaux dans le bâti ouvrant (clamshell). Serrer uniformément les boulons de segments au couple prescrit. S’assurer de la bonne mise en place des joints toriques.
- Alignement : Vérifier l’alignement des arbres de vis et du fourreau (à l’aide de jauges de rectitude ou de comparateurs à cadran). Corriger tout désalignement pour éviter l’usure prématurée.
- Raccordements : Raccorder les thermocouples, les cartouches chauffantes et les conduites de refroidissement. Tester individuellement chaque zone de chauffe. Vérifier la libre circulation de l’eau lors des essais sous pression hydraulique.
- Procédure de Rodage : Démarrer l’extrudeuse à vide (sans matière) à basse vitesse pour une montée en température progressive ; vérifier l’absence de bruits anormaux ou de vibrations.
- Maintenance de Routine : Après le rodage initial, respecter le planning de lubrification et d’inspection. Grâce à la conception modulaire, remplacer uniquement les segments ou éléments de vis usés plutôt que la vis entière. Conserver un historique détaillé des limites d’usure et des intervalles de rectification.
- Sécurité : Toujours consigner l’alimentation électrique (LOTO) et laisser refroidir le fourreau avant toute ouverture. Respecter toutes les consignes de sécurité OEM applicables aux équipements sous haute température et haute pression.
Contrôle Qualité et Essais
Chaque fourreau bivis 125/30 est fabriqué selon des protocoles de contrôle qualité rigoureux :
- Certification Matière : Tous les aciers sont accompagnés de certificats d’usine (ex. certificat Baosteel pour le 38CrMoAlA).
- Contrôle Dimensionnel : Contrôle sur MMT (Machine à Mesurer Tridimensionnelle) et calibres dédiés pour vérifier le diamètre, le pas, la rectitude (tolérance cible ±0,015 mm) et l’intégrité de l’alésage.
- Contrôle de Surface : Essais de dureté (échelle Rockwell) confirmant la dureté de la nitruration ou de l’alliage (typiquement HRC56–60 pour la couche nitrurée). Analyse métallurgique en coupe pour valider la profondeur de traitement et l’adhérence du revêtement.
- Faux-Rond et Équilibrage : Tests de faux-rond (runout) et d’équilibrage dynamique garantissant une rotation stable à haute vitesse et sans vibrations en charge.
- Essai d’Étanchéité : Chaque ensemble de fourreau est testé sous pression à l’aide d’un composé d’étanchéité afin de détecter toute fuite entre les filets de vis et le corps extérieur.
- Contrôle Final : Vérifications visuelles et fonctionnelles garantissant l’absence d’arêtes vives, un étiquetage conforme et une documentation complète. Un rapport de conformité complet est fourni avec le produit.
Produits
Applications Typiques
- Extrusion de Tubes et Profilés en PVC : Production de tubes rigides en PVC, conduits et profilés. Le ratio L/D long et le couple élevé du fourreau supportent parfaitement les formulations PVC à haute teneur en charges minérales.
- Production de Plaques et Panneaux : Extrusion de plaques planes (revêtements de sol SPC, panneaux muraux en PVC, plaques de toiture) en PP, PE ou PVC. La fusion homogène élimine les défauts de surface (stries, gels) sur le produit fini.
- Composites Bois-Plastique (WPC) : Extrusion de PP/PE chargé de fibres de bois ou de carbonate de calcium pour lames de terrasse (decking), moulures et panneaux composites. Sa conception robuste résiste parfaitement aux éléments abrasifs contenus dans la fibre de bois ou le CaCO₃.
- Traitement de l’ABS et des Plastiques Techniques : Fabrication de profilés en ABS ou de plaques plastiques durables. Le mélange à fort cisaillement est idéal pour les matières chargées et recyclées.
- Lignes de Compoundage Générales : Compoundage bivis pour granulés de PVC, broyats de PEHD ou mélanges spéciaux nécessitant un temps de séjour précis et une homogénéisation poussée.
Applications
Galerie
Caractéristiques principales
Spécifications Techniques
| Caractéristique | Détails |
| Diamètre de Vis | 125 mm (vis bivis co-rotatives) |
| Rapport L/D | 30:1 (longueur / diamètre) |
| Type de Fourreau | Bivis Parallèle (co-rotatif), conception ouvrant / split (clamshell) |
| Structure | Fourreau modulaire segmenté à sections multiples (assemblage soudé ou boulonné) |
| Matériau de Base | Acier allié 38CrMoAlA (Baosteel) |
| Traitement de Surface | Couche nitrurée (~0,5–0,8 mm à HV920–1000) ou chemisage bimétallique (~2–3 mm) |
| Chauffage / Refroidissement | Zones de chauffe électriques indépendantes ; canaux de refroidissement par eau (alimentation / dosage) |
| Longueur de Segment | ~300–400 mm par segment (longueur totale du fourreau ≈3 750 mm) |
| Tolérances Dimensionnelles | Rectitude de la vis ≤0,015 mm ; rugosité de l’alésage Ra ≤0,4 μm ; diamètre ±0,02 mm |
| Poids | Non spécifié (dépend de la configuration) |
| Matériaux Compatibles | PVC, PE, PP, ABS, PS, WPC, composites bois-plastique, matières hautement chargées |
Produits similaires
-
 Machines et pièces détachées
Extrudeuse bivis à haut couple
-
 Machines et pièces détachées
Pompe à vide industrielle de 5,5 kW
-
 Machines et pièces détachées
Vis et Cylindre Coniques Bi-Vis
-
 Machines et pièces détachées
Fourreau et Vis Biconique 80/172